
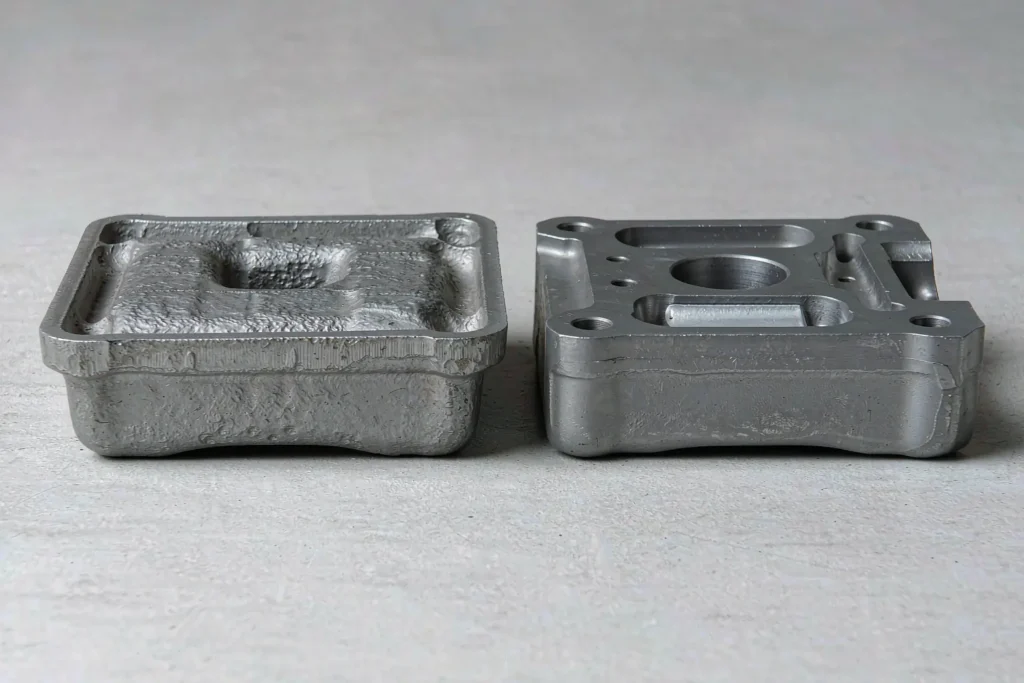
1つの部品番号、2つの製造ルート。12 kgのバルブ本体は、砂型に鋳込みを行うと、約 $22 1個, 、あるいは密閉型金型内で加熱されたビレットから圧出し、約 $38. どちらも出荷ドックでの寸法検査には合格する。しかし、1,000万回の荷積み・荷降ろしサイクルを経ても、無傷のまま残るのはそのうちの1つだけだ。その 鋳造と鍛造 決定は、静的引張強度だけで決まることはほとんどありません。決定要因となるのは、結晶粒の流れ、内部の健全性、金型の償却費、そしてどの程度の加工余量を許容できるかです。選択を誤れば、今後5年間にわたって過剰なコストを支払うか、あるいは疲労試験でロットをロット単位で失うことになってしまいます。.
このガイドは、当社の製造現場において、「鋳造か鍛造か」という判断を迫られた際に、実際に活用している意思決定の枠組みです。ここでは、その選択の背景にある具体的な数値――規格に基づく物性比較、ミリメートル単位の公差範囲、2種類の金型費用回収計算、および各工程で求められる設計ルール――を提示しています。規格の参照元としては、ASTMおよび 米国鋳造協会(AFS), 、鍛造部門については、以下のものと比較評価を行い、 鍛造工業会(FIA). 物件データは以下から引用しています。 ASTM 製品仕様書に基づいており、マーケティング資料に基づくものではありません。.

鋳造と鍛造:部品には実際にどのような変化が生じるのか
どちらの工程も、同じ溶鋼、同じアルミニウム、あるいは同じ真鍮から始まります。違いは、その形状をどのように作り出すかにあり、その違いが金属に「指紋」のような痕跡を残すのです。.
液体金属と変形
鋳造では、溶けた金属を鋳型に流し込み、固化させて最終的な形状に仕上げます。鋳型は使い捨てにするか再利用され、部品の成形は固化によって行われます。一方、鍛造では、通常は加熱された固体のビレットを 1,100~1,250 °C 炭素鋼の場合、プレスやハンマーで圧力をかけて、金型の型腔内で金属が塑性変形するようにします。溶融も、鋳込みも、湯口も不要――ただ変形させるだけです。この機械的な違いこそが、鋳造と鍛造の違いを一言で表したものです。.
そのたった一つの違いが、その後のすべての過程を決定づけます。凝固の過程では、溶融物から結晶粒が形成され、ガスが閉じ込められたり、収縮や介在物が生じたりすることがあります。変形により、鋳造インゴットの組織が破壊され、内部の気孔が閉じられ、結晶粒が延伸されて方向性のあるパターンが形成されます。プロセスの基礎については、当社の 金属鋳造ガイド もし金型側のディテールを先に確認したい場合は。.
なぜルートによってプロパティが変わるのか
鋳造品は等方性であり、支配的な結晶粒方向がないため、どの方向でも強度はほぼ同じです。これは、荷重経路が予測不可能である場合や多軸方向の荷重がかかる場合に有利です。一方、鍛造品は設計上、異方性を持っています。結晶粒の流れは金型の輪郭に沿うため、金属が強制的に移動させられた方向に沿って部品の強度が最大になります。 結晶粒の流れを荷重経路に沿わせれば、疲労に強靭な部品が得られます。荷重経路と直交させる場合、あるいは結晶粒の流れのパターンが不適切な鍛造品を購入した場合、鋳造品レベルの性能に対して鍛造品の価格を支払うことになってしまいます。合金ではなく、結晶粒の配向こそが、両者の違いを決定づけるのです。.
穀物流通:不動産購入者がめったに指定しない条件
鋳造と鍛造の比較に関する議論の中で、多くの引用が見落としている点がここにあります。静的引張強度に関しては、適切に製造された鋳造品はすでに鍛造品に匹敵する性能を発揮しています。砂型鋳造された炭素鋼は、 ASTM A216 グレード WCB は、以下の場所で指定されています。 485~655 MPa 引張、, 250 MPa 最低収量および 22% 最小伸び。ASTM A668に準拠した正規化炭素鋼の鍛造品も、同様に485~620 MPaの引張強度範囲にあります。負荷条件が定常引張である場合、理論上はこれら2つは実質的に互換性があります。まさにそのため、引張データのみを根拠とする鋳造と鍛造の議論では、決して結論が出ないのです。.
この隙間は、繰返し荷重や衝撃荷重がかかると生じますが、その原因は、表面状態、内部の健全性、および結晶粒の配向という3つの要素によるものです。.
- 疲労限界。. 鋳造直後の表面には鋳型皮膜が残っており、その表面は粗く、多くの場合、脱炭処理やショットブラスト処理が施されています。この皮膜に加え、内部の気孔も存在するため、鋼鋳物の耐久限界は一般的に 30–40%の極限引張強度 バンド。機械加工が施され、フィレットが研磨され、繊維方向が適切な鍛造部品は、通常、 UTSの45–55%. 600 MPaの鋼の場合、これは200 MPaと300 MPaの疲労限界の差に相当します。これは、同じ応力条件下で寿命が2~3倍異なることを意味し、鋳造品と鍛造品の比較において、最も大きな性能差となります。.
- 衝撃靭性。. 鍛造鋼のシャルピーVノッチ試験結果は、値が高く、かつ一貫性が高くなっています。これは、低温環境下での使用、油圧衝撃、および偶発的な過負荷を受けるあらゆる部品にとって重要な点です。一方、鋳造鋼の衝撃値は、試験片が最後に鋳込まれた部分に対してどの位置にあるかによって左右されるため、ばらつきが大きくなります。.
- 欠陥個体群。. これら2つの製造方法では、破損のメカニズムが異なります。鋳造品は収縮孔、ガス孔、砂やスラグの混入によって破損し、鍛造品は重ね継ぎ目、継ぎ目、鍛造破裂によって破損します。欠陥の種類によって、必要な検査方法も異なります。 鋳物はASTM E94/E446に準拠して放射線検査を行うか、ASTM A609に準拠して超音波検査を行います。一方、鍛造品はASTM A388に準拠して超音波検査を行います。当社の記事では 一般的な鋳造欠陥 キャスティングの側面について詳しく解説しています。.
キャスティングには、1つの強力な対抗手段があります: 高温等静圧成形. アルゴン雰囲気下でその部品を処理する 100~150 MPa、900~1,200 °Cで2~4時間 拡散とクリープによって内部の気孔を塞ぎます。HIP処理後のアルミニウム鋳物の疲労寿命の向上については、一般的に次のような報告がなされています。 2–5×, これにより、鍛造用金型のコストのほんの一部で、鋳造品に鍛造品に近い特性を与えることができます。その工程における熱処理は、以下の用途に使用されるのと同じ設備で行われます。 鋳造熱処理, 、また、高信頼性が求められる部品においては、HIP処理とT6処理の組み合わせが、もはや特殊な追加処理ではなく、標準的な処理順序となっています。鋳造と鍛造を比較検討する際、これは鋳造メーカーが提示できる最も強力な反論となります。.
| 物件 | 砂型鋳造炭素鋼(ASTM A216 WCB) | 閉型鍛造炭素鋼(ASTM A668) |
|---|---|---|
| 引張強度 | 485~655 MPa | 485~620 MPa |
| 降伏強度(最小値) | 250 MPa | 260~310 MPa |
| 伸び(最小値) | 22% | 20–24%(繊維方向に沿って) |
| 結晶組織 | 等方性、方向性なし | 方向性あり、金型の輪郭に沿う |
| 典型的な疲労限界 | UTSの鋳造状態:30–40%;HIP処理+機械加工後:40–50% | UTSの45–55%で、良好な流動性が確認された |
| インパクトの一貫性 | セクションの位置を伴うスキャッター | 散布幅が広く、かつ集中している |
| 優性欠損のリスク | 収縮、ガス孔、介在物 | ラップ、継ぎ目、鍛造時の破裂 |
鋳造と鍛造の公差および加工余肉に関する比較
この判断のもう一つの要素は、冶金学ではなく計測学です。鋳造と鍛造の比較評価のほとんどにおいて、公差範囲や機械加工余量といった要素が、材料特性に関する議論よりもはるかに早く選択を決定づけます。鍛造は、形状の自由度という点では劣るものの、予測可能性の点では優れています。これは、金型の摩耗面が砂型よりもはるかに安定した形状を再現できるためです。.
公差範囲(ミリメートル単位)
鋳造公差はISO 8062-3に基づいて等級分けされます。生砂鋳造工場では通常、 DCTG 10 価格面での負担なしに、100 mmの寸法で言えば、これは ±1.0 mm. 精密鋳造では、DCTG 5~7が適用され、おおよそ ±0.2~0.4 mm 同じ長さです。各工程ごとの詳細な等級表は、当社の 鋳造公差の参考資料.
鍛造公差はDIN 7526に準拠しており、2つの方向で異なる挙動を示します。内部に含まれる寸法は 1つのダイスの半分 きつい:一般的に ±0.3~0.5 mm 100 mmの部材上。この寸法は、 分割面 ははるかに緩い: ±0.8~1.5 mm, 、というのも、これには現在、金型の閉じ幅のばらつき、バリの厚さ、位置ずれなどが含まれているからです。この点を考慮して設計する価値は十分にあります。重要な基準面、位置決め用穴、または圧入部をすべて一方の金型半身に収めることで、鋳造並みの再現性と鍛造並みの靭性を両立させることができます。 鋳造と鍛造のコスト超過の多くは、分型線の誤った側に重要な形状が配置されていることに起因しています。.
| プロセス | 100 mmにおける直線公差 | 面ごとの加工余材 | ドラフト角 |
|---|---|---|---|
| 緑砂鋳造 | ±1.0 mm(DCTG 10) | 2~5 mm | 1–3° |
| 精密鋳造 | ±0.2~0.4 mm(DCTG 5~7) | 0.5~1.5 mm | 0–1° |
| 高圧ダイカスト | 最初の25 mmは±0.10 mm、それ以降25 mmごとに±0.02 mm | 0.3~0.8 mm | 1–2° |
| 型鍛造(鋼) | 1つの金型半身内で±0.3~0.5 mm、分型面全体で±0.8~1.5 mm | 1.5~3 mm | 3–7° |
実務上の影響:偽造部品には通常、 続きを読む 砂型鋳造に比べて1面あたりの余肉は多くなりますが、余肉がより均一に分布しているため、CNC治具の位置決め精度が高まり、サイクルタイムが短縮されます。 スパン200 mmのDCTG 12鋳造品では、寸法ばらつきが3 mm近くにも及ぶことがある。これは、最初の加工パスで、ある部品では空切りになり、次の部品では6 mmも切削することになることを意味する。 この事実ひとつだけで、鋳造と鍛造のどちらが優れているかという議論の多くが決着する。そのばらつきこそが、真のコスト要因となっている――詳細は マナコストの内訳 それが単価にどのように反映されるか、そして CNC加工と鋳造の比較 シーケンシングに関する問題の比較。.
金型費用と損益分岐生産量
金型加工の段階において、鋳造と鍛造の優劣が逆転しますが、その逆転は一定の生産量で発生します。一般的な工場の生産範囲としては、中型部品用の砂型一式が $400–3,000, 、コアボックスはそれぞれ$300~2,500を追加します。クローズドダイ鍛造用の金型セットは $ 8,000~40,000 サイズ、型枠数、および別途トリム金型が必要かどうかによって異なります。ダイカスト用金型の価格は、およそ $15,000 また、大型のマルチスライド工具では、$80,000を超え、さらに上昇しています。.
例題1:砂型鋳造と閉型鍛造の比較
引用A、砂型鋳造: $2,000 ツーリング・プラス $22 1個あたり。見積書B、閉型鍛造: $18,000 ツーリング・プラス $14 1個あたり。合計値を等しく設定することで、特定の部品の形状における鋳造と鍛造のどちらが適しているかという疑問が解決されます:
2,000 + 22Q = 18,000 + 14Q → 8Q = 16,000 → Q = 2,000個.
1,000個の場合、鋳造方式のコストは$24,000(1個あたり$24.00)であるのに対し、鍛造方式は$32,000(1個あたり$32.00)となる。 5,000個の場合、状況は逆転し、鋳造は$112,000(1個あたり$22.40)、鍛造は$88,000(1個あたり$17.60)となります。 2,000個未満では、金型コストが安い鋳造が圧倒的に有利となり、2,000個を超えると、鍛造の単価の安さが優位となる。.
例題2:棒材からの切削加工と鍛造の比較
これは、生産量の少ない鋼製部品の多くを決定づける比較基準です。なぜなら、棒材からの機械加工には金型が一切不要だからです。そして、鋳造と鍛造のどちらを選ぶかという問題は、計算によるよりも、むしろ習慣に基づいて答えが出されることがほとんどです。重量4.5 kgの機械加工されたリンク: $38 材料費に加え、$で45分間の加工(1分あたり1.20)= $92 1個あたり、金型費は不要。鍛造による代替案: $16,000 工具、, $26 1個あたりの鍛造費用+ $12 仕上げ加工 = $38 1個あたり。.
16,000 = (92 − 38) × Q → Q ≈ 297個.
100個の場合、棒材からの機械加工のコストは$9,200であるのに対し、鍛造の場合は$19,800となる。1,000個の場合、その数値は$92,000対$54,000となる。 年間需要がおよそ300個を超えれば、金型の導入は妥当となります。また、その部品が疲労に敏感なものである場合、性能面だけで見ても、それよりはるかに早い段階で金型の導入が正当化されます。.
各プロセスで作成できるものとできないもの
形状の自由度という点において、鋳造が最も優位に立っており、これが、疲労強度が重要な場合でも、最も複雑な部品が鋳造される理由となっています。この点においてのみ、鋳造と鍛造のどちらを選ぶかという判断は、もはや微妙な差ではなくなります。.
鋳造では、砂やセラミック製の鋛は鋳込み後に破壊されるため、金型では形成できない内部の空洞、中空部、冷却路が生じることがあります。グリーンサンドでは、壁厚が最小限に抑えられ、その厚さは約 3~4 mm 小さな部品や、おおよそ 8 mm 直径で、深さと直径の比率は約2:1が上限となっています。インベストメント鋳造では、これを 1~2 mm 周囲の壁や中空構造物 1.5~2 mm. アルミのダイカストでは、0.8~1.5 mmの厚みを実現できます。一方、鍛造ではこのようなことは不可能です。閉型では内側に凹んだキャビティを形成できないため、内部の通気路などはすべて後加工で加工する必要があります。中子、抜き勾配、分型線に関する規則は、当社の 金型・型枠設計ガイド.
鍛造の利点は、軸、レバー、フック、ヨーク、コネクティングロッド、フランジ、ギアブランクといった、比較的単純で荷重を支える形状において、1キログラムあたりのサイズと強度が優れている点にあります。 また、鍛造では鋳型段階での金属のロスがはるかに少ない——ライザーもゲートシステムも不要だからだ。この工程で発生するバリは、通常、ビレット重量の5~15%程度であり、さらに鋳造では垂直面に対して必要とされない3~7°の抜き勾配が必要となる。.
規模も重要な要素です。鋳造品の重量は数グラムから数トンに及ぶため、これが理由です。 鋳鋼 50 kgを超えるポンプハウジングやバルブボディの加工は日常的に行われています。閉型鍛造はおよそ100~200 kg程度まで実用的ですが、それを超えると開放型鍛造の領域に入り、公差がはるかに緩くなり、機械加工も格段に増えます。そのため、この規模では鋳造と鍛造の比較などほとんど意味をなしません。 まだ設計段階にあり、両方の製造方法の見積もりを取りたい場合は、 金属試作鋳造サービス そして 3Dプリントと鋳造の比較 比較対象は小ロット生産の分野に限定されています。.
決定表:鋳造が有利な場合、鍛造が有利な場合
チーム内で「鋳造 vs 鍛造」の議論を始める前に、このチェックリストで部品を検証してみてください。たいていの場合、3行目まで見れば答えは明らかになります。.
| ご要望 | より良いルート | 理由 |
|---|---|---|
| 内部通路、コア、または中空部 | キャスティング | 鍛造では、再入型の中空部を形成することはできない |
| 既知の荷重方向における高サイクル疲労 | 鍛造 | 応力方向に沿った結晶粒の配向、内部気孔なし |
| 年間生産数量が500個未満 | 鋳造または機械加工された棒材 | 工具は償却できません |
| シンプルな形状、年間5,000個 | 鍛造またはダイカスト | 低い単価で金型のコストを回収できる |
| 複雑な形状の物体の壁厚が1~3 mm | キャスティング | 金型では、薄くて深い断面を成形できない |
| 衝撃耐性、あるいは低温靭性は極めて重要である | 鍛造 | シャルピー値が高く、かつばる |
| 1個あたりの重量が50 kgを超えるもの | キャスティング | 型締め鍛造は現実的ではなくなる |
| デザインは依然として数週間ごとに変更されている | キャスティング | パターンの変更にかかるコストは、ダイの変更にかかるコストのほんの一部に過ぎない |
| 最小のニアネットシェイプ、最小限の機械加工 | キャスティング | 精密鋳造では、余分な肉厚を設けなくても±0.2~0.4 mmの公差を維持できる |
実際の見積依頼(RFQ)における鋳造と鍛造の選択
図面が提出され、工程が指定されていない場合、私たちは以下の5つの質問をこの順序で検討します。所要時間は約20分で、これにより推測による判断をほぼすべて排除することができます。.
- 荷重条件。. 定荷重、繰返し荷重、それとも衝撃荷重か? 疲労や衝撃が主な要因となる場合、その証明責任は鋳造側にあります。そのため、製品を受け入れる前に、HIP処理に加え、X線検査の実施を依頼すべきです。.
- 幾何学。. 内部に空洞があると、鍛造という選択肢は即座に消え去ります。抜き勾配の影響を受けやすい垂直面があると、状況は逆の方向へと向かいます。.
- 巻数。. 上記の2行の損益分岐点を、ご自身の相場データで計算してみてください。数字がボードに示されれば、調達チーム内の意見の相違のほとんどは解消されます。.
- 受け入れ基準。. 顧客の規格で鍛造部品が指定されている場合、鋳造への切り替えは単なる代替ではなく、再検証プロジェクトとなります。そのため、試験予算を計画に組み込んでください。.
- 総着荷コスト。. 加工時間、スクラップ率、非破壊検査、熱処理、および運賃を含める。単価が安い鋳造品であっても、6つの面から3mmの余分な肉取りが必要な場合は、総コストで割高になる可能性がある。.
「中道」というアプローチは、両極端のいずれよりも成功する確率が高いため、明確に名指しして挙げる価値がある。鋳造+高温等方圧成形+仕上げ加工という工程により、多くの鋼やアルミニウムの用途において、鍛造品と同等の疲労性能(約80~90%)を達成できる一方で、必要なのは 鍛造金型への投資額:30–50%. 。この組み合わせは、鍛造品のような強度を求めつつも、年間生産量から見て金型の導入が採算に合わないというお客様の構造部品のほとんどに対応するためのものです。お客様の部品が耐食性や高合金に関する要件を満たしている場合は、 ねずみ鋳鉄とダクタイル鋳鉄の比較 選定のロジックも同様に適用されます。まず材料を正しく選び、次にプロセスを決定します。各鋳造ファミリーの製造ルートについては、 砂型鋳造, ロストワックス鋳造 そして ダイカスト.

よくある質問
鍛造は鋳造よりも常に強度が高いのでしょうか?
いいえ、鋳造と鍛造の比較については、視点を変える価値があります。静的引張強度および降伏強度に関しては、鋳造炭素鋼と鍛造炭素鋼の性能は重なり合っています。A216 WCBの規格値は485~655 MPaですが、これはASTM A668に準拠した鍛造炭素鋼と概ね同じ範囲です。 鍛造の真の利点は、連続した結晶粒の流れと内部の気孔がないことに起因する疲労強度および衝撃強度にあります。周期的な負荷を受けることのない、定常的な荷重がかかるブラケットの場合、その利点はほとんど意味をなさないかもしれません。.
安全上重要な部品において、鋳造品は鍛造品の代わりとなるでしょうか?
技術的には実現可能ですが、これは単なる「ドロップイン」代替ではなく、検証プロジェクトとなります。 一般的な手順としては、HIP処理による内部気孔の閉塞、ASTM A609に基づくより厳格な放射線検査または超音波検査の合格基準、疲労に重要なフィレット部からの鋳造皮膜の切削除去、および最高応力がかかる部位へのショットピーニングが挙げられます。 適用される規格で鍛造部品が指定されている場合は、承認前に完全な疲労試験および衝撃試験プログラムの実施費用を見込む必要があります。.
500個の場合、どちらが安くなりますか?
ほとんどの場合、鋳造の方が安価であり、棒材からの機械加工の方がさらに安価なこともよくあります。上記の具体例では、砂型鋳造よりもコストを低く抑えるには2,000個、棒材からの機械加工よりもコストを低く抑えるにはおよそ300個の閉型鍛造が必要でした。 これらの閾値を下回ると、金型の償却費が単価の大部分を占めるようになり、いくら工程を最適化してもその差を埋めることはできません。製造方法を決定する前に、鋳造と鍛造の見積もりをこの2行の式で計算してみてください。.
鋳造と鍛造では、機械加工の工程に違いはありますか?
その通りです。これは、鋳造と鍛造のどちらを選ぶかという判断において、最も過小評価されがちな要素です。肉盛量は異なり――生砂鋳造では面あたり2~5 mmであるのに対し、鍛造では1.5~3 mm――そのため、同じ完成品であってもサイクルタイムや工具への負荷は変化します。 素材の均一性の差はさらに顕著です。鍛造品は公差範囲が狭く均一であるため、治具は初回から確実に位置決めできますが、公差の緩い鋳造品の場合、ある部品では空切りになり、次の部品では過度な断続切削を強いられることがあります。参照 CNC加工サービス その両方に対する私たちの対応について。.
各ルートごとに、非破壊検査(NDT)をどのように規定すべきでしょうか?
鋳物については、内部収縮およびガス孔の検査としてASTM E94またはE446に準拠した放射線検査、あるいは断面が厚いものについてはASTM A609に準拠した超音波検査を指定し、合格基準を図面に明記すること。 鍛造品については、ASTM A388に基づく超音波検査が標準的な内部検査であり、表面の重ね継ぎ目や継ぎ目については磁粉探傷検査を行う。 ある製造方法の非破壊検査(NDT)条項を別の製造方法にそのまま流用してはなりません。欠陥の種類が異なるため、検査手法や合格基準もそれぞれ異なる必要があります。鋳造品か鍛造品かという判断がどちらに転ぼうと、慣例に従うのではなく、図面に対して合格基準を明記してください。.
鋳造工程には、鋳込み以外にもどのような工程が含まれますか?
金型の設計・製造、ゲートおよび供給レイアウト、鋳込みおよびシェイクアウト、指定された焼戻し状態への熱処理、非破壊検査(NDT)、および必要な表面処理や含浸処理。独自の型基準に基づいて金型を製作する必要がある場合は、以下をご覧ください。 鋳型製作; その部品に鋳造後の熱処理が必要な場合は、, 熱処理サービス 応力除去からT6処理までを網羅しています。鋳造と鍛造の比較検討を行った後は、常に鋳造製品群そのものを詳しく検討すべきです。次に一読の価値がある、同種の製品間の比較記事は ダイカストと砂型鋳造の比較, これは鋳造ファミリー内部においても、同様のコストと生産量のロジックを適用するものです。.
*データ出典:ASTM製品仕様書、AFSおよびNADCAの業界刊行物、DIN 7526、ならびにSupro MFGの現場記録。.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina