
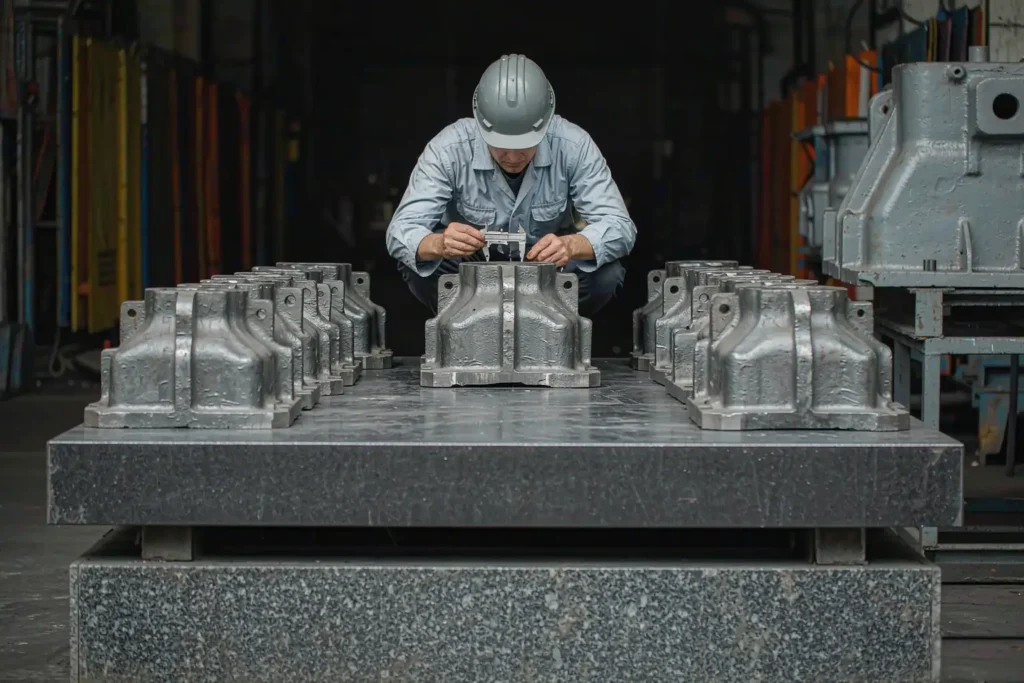
2社の鋳造業者から同じ部品の見積もりが届きました。一方は超音波検査を含んでいますが、もう一方は含んでおらず、その価格差は利益率のように見えます。しかし、通常はそうではありません。. 鋳造検査 ここで、図面が実際に実用できる部品へと変わるのです。しかし、これはRFQにおいて最も曖昧にされがちな項目でもあり、まさにこれが後々、意見の相違が生じる原因となるのです。.
このガイドでは、購入者が現実的に指定する5つの検査方法――目視検査、浸透探傷検査、磁粉探傷検査、超音波検査、および透射検査――について解説しています。各方法の根拠となるASTM規格、その方法が費用対効果を発揮しなくなる板厚や合金の限界、そして鋳造業者が推測に頼ることなく価格設定を行えるような受入基準の策定方法についても説明しています。まず検査プロセスの背景知識が必要な場合は、当社の 金属鋳造ガイド; 不連続性の種類そのものについては、 米国鋳造学会 私たちが知る限り、最も分かりやすい非営利の参考図書を出版しています。.

鋳造検査では実際にはどのような点がチェックされるのか
鋳造メーカーは、「鋳物の検査」と記載された見積依頼書(RFQ)を、およそ4通りの異なる方法で解釈する可能性があります。その理由は、鋳物の検査には3つの異なる問いが含まれており、それらを混同して記載された仕様書は、常に最も低コストな水準で解釈されてしまうからです。.
寸法適合性
図面に示されている位置に形状は正しく配置されているか、また、加工後もその位置に留まるだろうか。これは、非破壊検査(NDT)ではなく、公差等級によって規定される、レイアウトおよびCMMに関する問題である。当社の 鋳造公差ガイド この文書には、ISO 8062の公差等級と、各工程で確保すべき加工余裕が明記されています。実際には基準点の設定の違いによる2 mmのずれについて議論する前に、一読しておく価値があります。.
内部の健全性
鋳物の内部に収縮空洞、ガス孔、介在物、あるいはひび割れはないでしょうか? 目視検査だけでは、これを見分けることはできません。内部の健全性は超音波検査や放射線検査の領域であり、鋳物検査の中で最も頻繁に省略されがちな部分でもあります――加工面を削った際に、もともと存在していた空洞が露見するまでは。その形成メカニズムについては、当社の記事「 よくある鋳造欠陥とその防止策.
表面の状態
鋳出しのままの表面仕上げでよろしいでしょうか? 鋼鋳物の場合、, ASTM A802/A802M これは一般的な外観検査基準であり、表面粗さ用の比較板や、各欠陥の種類ごとの一連の参照写真が用意されています。バルブ、フランジ、継手の鋳造品については、通常、MSS SP-55が適用されます。この規格では、検査基準は部品の使用条件に応じて定められています。詳しくは当社の バルブ鋳造 その適用方法について検討する。表面の受入検査の後は、仕上げに関する質問が続くが、これについては 鋳造品の表面仕上げ.
これら3つの項目に加えて、4つ目の項目として「材料検証」があります。引張試験片は通常、材料仕様の要件に従って鋳込み式または別体式で作成され、ブリネル硬度はASTM E10に準拠して測定され、化学成分はASTM E415に準拠した火花発光分光分析法によって確認されます。 これらはどれも非破壊検査(NDT)ではありませんが、同じ報告書パッケージの一部であり、これを要求する購入者には、実際に鋳造ロット番号まで遡及可能な材料証明書が発行されます。.
指定可能な5つの鋳造検査方法
以下の各手法は、それぞれ異なる種類の不連続部を検出するものであり、それぞれに「材料」「断面厚さ」「表面状態」といった明確な限界があり、それを超えると検査結果の意義は極めて薄れる。こうした限界を把握しておくことが、鋳造検査の予算を適正に維持するための鍵となる。.
目視検査(VT)
最も安価で、最も迅速であり、ほぼすべての生産現場の100%に適用されています。VTは、成形不良、コールドシャット、亀裂、砂の付着、フィン、金型のずれ、エッジの破損など、表面に現れ、目視できる大きさのものならすべてを検出します。ただし、表面下の欠陥は検出できません。 照明は人々が想像する以上に重要です。ほとんどの書面による手順書では、表面照度を約500ルクスとし、所定の観察距離を定めています。これは、影になったフィレットがコールドシャットを非常に効果的に隠してしまうためです。.
浸透探傷試験(PT)
~へ走る ASTM E165/E165M, 、浸透探傷検査の感度レベルはAMS 2644で定義されています(レベル½から4)。PTは、アルミニウム、ステンレス鋼、青銅など、あらゆる合金に適用可能であり、非磁性材料の表面に現れる亀裂を検出するための標準的な第一選択肢となっています。 実用上の制限が2つあります。第一に、表面に露出している欠陥しか検出できないため、密閉された気孔は検出できません。第二に、ある程度きれいな表面が必要です。砂の跡が残った鋳造直後の表面では誤検知が生じるため、浸透探傷検査は通常、未加工の鋳物ではなく、ブラスト処理や軽い研磨を施した後に実施されます。 また、表面温度も、試験手順が認定された範囲内(通常は10~52 °C)に収まっている必要があります。.
磁粉探傷検査(MT)
指針として ASTM E709, 、ASTM E125に示されている参照写真を参照のこと。MTは強磁性体部品においてPTよりも検査速度が速く、表面から1~2ミリメートル下の深さまで到達するため、浸透探傷検査では検出できない表面直下の継ぎ目を検出することができる。 ただし、この検査法には絶対的な制限があります。対象材料は強磁性体でなければなりません。炭素鋼、低合金鋼、フェライト系およびマルテンサイト系のステンレス鋼は問題ありませんが、オーステナイト系の304および316は対象外となります。これが、鋼種の選定と検査計画を同時に決定すべき理由の一つです。詳細は以下を参照してください。 ステンレス鋼のインベストメント鋳造用グレード. ドライパウダーは、鋳造直後の粗い表面に適しています。一方、ウェット蛍光液は、機械加工や研削が施された部分において、より高い感度を発揮します。.
超音波検査(UT)
炭素鋼、低合金鋼、およびマルテンサイト系ステンレス鋼の鋳物については、適用される規格は ASTM A609/A609M. UTは対象部材にビームを照射し、そのエコーを読み取ることで、内部の収縮や介在物を特定し、その深さを測定します。これは、放射線検査では不可能なことです。欠陥の大きさは通常、距離-振幅補正曲線に基づいた6dB減衰法を用いて報告されます。この手法が有効かどうかは、以下の3つの条件によって決まります: 表面が結合できるほど滑らかであること(機械加工、研磨、あるいは少なくともブラスト処理で平坦化されていること)、断面がエコーを分解できる十分な厚さであること(およそ10 mm未満では表層のデッドゾーンが支配的になる)、そしてビームが散乱されないほど結晶粒構造が微細であること。 粗粒構造は問題となるケースです。大断面のねずみ鋳鉄、オーステナイト系ステンレス、および多くの銅合金は、ビームを著しく減衰させ、欠陥のように見えるノイズを発生させます。微細組織を評価する場合、 ねずみ鋳鉄とダクタイル鋳鉄の比較 なぜ同じ断面厚さであっても、その挙動が大きく異なることがあるのかを説明しています。.
放射線検査(RT)
鋼鋳物は、以下の基準に基づいてX線検査が行われる。 ASTM E446 厚さが50 mm(2インチ)までの断面については、, E186 50~114 mm(2~4.5 インチ)用、および E280 114~305 mm(4.5~12インチ)用。 アルミニウムおよびマグネシウム鋳物については、ASTM E155が適用されます。必要な感度は通常「2-2T」として表されます。これは、断面厚さの2%に相当する穴を識別できる画像品質の指標であり、したがって、壁厚25 mmの場合、良好な条件下では約0.5ミリメートル程度の欠陥を検出可能となります。 RTは恒久的な画像を生成するため、単なる見解ではなく証拠が必要な場合に最適な手法であり、体積収縮や凝集したガス孔に対して最も有効な選択肢となります。 ただし、ビームとほぼ平行でない亀裂の検出には弱く、また放射線安全管理区域を伴うため、スケジュール調整、遮蔽措置、そして実質的なリードタイムのロスが生じます。現在、ほとんどの工場ではフィルムに代わってデジタル検出器アレイが採用されており、これによりサイクル時間は短縮されましたが、安全基準は依然として厳格に維持されています。.
| 方法 | 発見 | ハードリミット | 適用基準 | 相対的なコスト |
|---|---|---|---|---|
| ビジュアル(VT) | 成形不良、コールドシャット、開口亀裂、焼き付き、フィン | 表面のみ。適切な照明が必要 | ASTM A802、MSS SP-55 | ベースライン、サイクル追加なし |
| 浸透探傷試験(PT) | 表面に貫通するひび割れ、継ぎ目、表面まで開いた気孔 | 表面の下には何も封じ込められていない;ざらついた肌への誤った呼びかけ | ASTM E165、AMS 2644 | 低;部品あたりの所要時間(分) |
| 磁粉探傷法(MT) | 地表および地表直下の鉱脈 | 強磁性体のみ | ASTM E709、ASTM E125 | 低い;鋼材上でのPTよりも速い |
| 超音波(UT) | 内部収縮、介在物、深さ測定値 | 滑らかな結合面が必要。10 mm未満では強度が低下する。粒子が粗いとビームが散乱する。 | ASTM A609 | 中程度;熟練したオペレーター |
| X線検査(RT) | 体積収縮、気孔率、介在物 | ビーム軸から外れた位置に亀裂;放射線管理区域 | ASTM E446 / E186 / E280、ASTM E155、ISO 5579 | 高い;スケジューリングに時間がかかる |
適応:基準レントゲン写真、重症度レベルおよびゾーン
“「欠陥なし」は仕様ではなく、どの鋳造所もこれに基づいて見積もりを出すことはできません。鋳造品の検査結果は、定義された合格基準に対してのみ意味を持ちます。 指定できるのは、欠陥の種類、重大度レベル、およびそれが適用される領域です。A802、E446、E125などの規格文書自体は、 ASTMインターナショナル これらは、要約するよりも、そのまま手元に置いておく価値があります。 ASTM E446は、鋼鋳物の欠陥を以下のカテゴリーに分類しています。A:ガス孔、B:砂およびスラグの混入、C:収縮、D:亀裂、E:熱割れ、F:インサートまたはチャプレット、G:斑点。それぞれについて、深刻度レベル1から5までの図解が示されています。実用的な記述例は次のようになります: 図面に示された圧力境界領域においては、カテゴリーCの収縮で、深刻度2以下であること。その他の箇所では、深刻度3でも許容される。. 強磁性鋳物における磁粉探傷検査については、ASTM E125が同様の役割を果たしています。.
このリアルさを実現しているのは、ゾーンマップです。ポンプのボリュートには、機械加工されたシール面、圧力壁、装飾的な外装があり、それぞれに異なるレベルを設定する必要があります。 見積依頼(RFQ)の段階でゾーンを一度定義しておく方が、後で不良部品の一つひとつについて議論するよりもコストを削減できます。また、これにより鋳造業者にフィーダーの配置場所を指示できるため、これが実質的な解決策となります。検査で収縮が発見されても、適切な配置によってそれを防ぐことができるのです。.
購入すべき鋳造検査の量:初回品検査と量産ロット検査
通常は、最初に徹底的な検査を行い、その後、抜き取り検査を行うという流れになります。初回鋳造品の検査は、ほぼ完全に実施されるべきです。具体的には、図面に基づく全寸法の測定、仕様に記載されたすべての非破壊検査(NDT)方法の実施、試験片による機械的試験結果、鋳造ロットごとの化学成分分析、そして形状が新規の場合は断面試料の検査などです。この一連の検査を通じて、組み付け上の不具合が是正されるのです。.
工程が安定したら、ロットの受入検査は属性サンプリング計画に従って行われます。 ISO 2859-1 に基づき、AQL 2.5 の一般検査レベル II における 200 個のロットの場合、32 個が抽出され、そのうち 2 個が許容され、3 個が不適合となる。リスクが推測ではなく定量化されているため、この数値は買い手にとっても許容範囲内である。 安全上重要なものはすべて 100% のままとし、シール面の PT も同様です。これは、コストが十分に安いため、サンプリングを行っても何のメリットもないからです。.
サンプルサイズにかかわらず、絶対に守らなければならない点が2つあります。第一に、トレーサビリティです。すなわち、ヒート番号、鋳造日、および機械加工後も残る部品マーキングを明確にし、現場での故障が発生した場合に、その原因をロットまで遡れるようにすることです。第二に、記録の保存です。報告書や、放射線検査が実施された場合の画像そのものを、出荷後に破棄するのではなく、契約期間中ずっと保管しておくことです。.
鋳造検査がコストとリードタイムに与える影響
鋳造品の検査費用は、部品そのものではなく、検査方法によって決まります。大まかな費用の比較としては、小型の鋼製鋳造品に対する放射線検査は、通常、同じ部品に対する浸透探傷検査の数倍の費用がかかります。また、放射線検査では被ばく管理区域が必要であり、多くの場合、勤務時間外に行われるため、工程上のステップというよりは、スケジュール上のステップが追加されることになります。 超音波検査は部品あたりのコストは安いものの、結合面が必要となるため、 機械加工 あるいは、予定よりも早い工程で研削作業を行うこと。浸透探傷検査や磁粉探傷検査は数分で完了し、通常の工程の流れの中に組み込むことができます。.
修理には隠れたコストがかかります。検収に合格しなかった鋼鋳物を溶接修理した場合、再検査(修理箇所に対するPTまたはMT検査に加え、修理箇所の放射線検査)が必要となり、さらに溶接手順および作業者はASTM A488などの規格に基づく認定を受ける必要があります。 合金や断面形状によっては、補修に伴い応力除去処理やフルサイクル処理が必要となり、そこがまさに工期を大幅に延ばす要因となります。当社の 鋳物の熱処理 この記事では、それらのサイクルにかかる費用について解説しています。予算の確認は、部品価格の一部として行い、最初の不適合後に予期せぬ追加費用として請求されることのないようにしてください。内訳については、 鋳造コストを左右する要因.

見積依頼書(RFQ)にそのまま貼り付けられる鋳造検査仕様書
8行の項目を明記するだけで、鋳造品の検査は単なる議論の種から具体的な明細項目へと変わり、各サプライヤーから提示される見積もりを比較できるようになります。この項目は、購入対象が何であれ同様に適用されます。 砂型鋳物 または ロストワックス鋳造 — 方法は変わっても、その精神は変わらない:
- 方法および基準。. 方法名と文書名(発行年を含む)を明記してください。「PT(ASTM E165に基づく)」と「RT(ASTM E446に基づく)」は互換性がないため、混同しないでください。.
- 範囲。. 100%、あるいはゾーンマップ、あるいは定められたサンプリング計画。決して未記入のままにしないでください。.
- 許容レベル。. E446 または E125 を参照した、ゾーンごとの不連続性の分類および重大度レベル。.
- ステージ。. 鋳造直後、熱処理後、あるいは機械加工後――どの段階かによって、その検査方法で何が検出されるかが異なります。.
- 表面の状態。. 鋳造状態、ブラスト処理済み、または研磨済み。PTおよびUT検査の結果は、これによって左右されるため。.
- 人員の資格。. レベルIIの下 ASNT SNT-TC-1A または ISO 9712 に準拠し、書面による手順書を備えていること。.
- ドキュメント。. レポートの形式、記録される内容、保存期間、および画像が提供されるかどうか。.
- 修理に関する規則。. 溶接による補修がそもそも許可されるかどうか、どのような手順であれば認められるか、そして作業開始前に誰が承認を行うか。.
通常よりも厳しい検査要件が求められる場合(圧力容器部品、吊り上げ用部品、疲労が懸念される部品など)は、図面にその旨を明記し、金型製作を開始する前に十分に話し合うことが重要です。当社のチームでは 鋳鋼, 鋳鉄物, ステンレス鋼の鋳造 そして アルミ鋳造 書面による受入基準に照らし合わせて評価を行うため、基準が定められている場合は、そのやり取りもはるかに短くなります。軽合金部品の場合、合金の選定によって検査手順全体が決まるため、それが理由です。 鋳造用合金の選び方 そして アルミニウムダイカスト その上流側に配置します。断面が薄く、その部品に大幅な切削加工が施される場合は、, CNC加工と鋳造の比較 それが決定のもう一方の側面です。.
よくある質問
鋳造検査は寸法検査と同じものですか?
いいえ。寸法検査では公差等級に基づいて形状が規定通りであるかを確認し、探傷検査では内部の欠陥の有無を調べます。部品がCMMによる測定で合格しても、ハブ部分に収縮が生じている可能性があり、そのため、厳格な仕様書には両方の検査項目が盛り込まれているのです。.
25 mmのアルミニウム製ハウジングには、どの鋳造検査方法が適していますか?
まず目視検査を行い、その後、機械加工されたシール面に浸透探傷検査を実施します。 ハウジングが耐圧状態にある場合は、ASTM E155に準拠した放射線検査へと移行する。ほとんどの軽合金部品において、鋳造検査はこの段階で終了する。アルミニウムは磁粉探傷検査を行うことができない上、厚さ25 mmの場合、合金の結晶粒構造が非常に微細でない限り、超音波検査では表層付近のデッドゾーンの検出が困難となる。.
浸透探傷検査で気孔は検出できるか?
それは、気孔が表面に現れている場合に限ります。密閉された気孔はPT検査では検出できないため、「検査報告書では異常なしとされていたが、加工によって穴が開いてしまった」という議論がしばしば生じます。内部の気孔を検出するには、放射線検査または超音波検査を行う必要があります。.
なぜ316ステンレスには磁粉探傷検査が適用できないのですか?
オーステナイト系ステンレス鋼は、焼きなまし状態では強磁性を持たないため、粒子を保持するフラックス漏れは発生しません。表面検査には浸透探傷検査を、内部検査には放射線検査を用います。これが、鋼種と検査方法をセットで選定しなければならないもう一つの理由です。.
すべての鋳造品について、X線検査を行う必要がありますか?
Rarely. The usual split is full radiography on first articles and a sampled plan per lot afterwards, with 100% penetrant or magnetic particle coverage on critical faces because that is cheap. Radiography earns its cost on pressure boundaries and thick sections where shrinkage is likely.
What does “ASTM E446 severity level 2” actually mean?
It refers to a reference radiograph in the standard: each discontinuity category (A through G) is illustrated at severity levels 1 to 5, with 1 being the least significant. “Level 2 or better” means the indication on your film or digital image is no worse than that reference plate, judged in the zone you defined.
*Standards referenced: ASTM A802, E165, E709, E125, A609, E446, E186, E280, E155, E10, E415, A488, ISO 2859-1, MSS SP-55; AFS and ASNT publications; Supro MFG shop-floor records.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina