

기계 베이스, 브라켓 또는 펌프 하우징을 위해 부품을 발주한 모든 구매자는 같은 갈림길에 서게 됩니다. 즉, 주조 금속으로 일체형으로 제작할지, 아니면 판재를 절단하여 용접해 조립체로 만들지 결정해야 하는 것입니다. 이 주조 대 제작 결정은 어떤 공정이 “더 낫다”는 문제를 다루는 경우가 거의 없으며, 오히려 도면에 명시된 내용, 연간 생산량, 납기일을 충족시키면서 총 비용을 최소화할 수 있는 경로를 선택하는 문제입니다.
주조와 가공을 비교할 때 대부분의 분석이 잘못된 결론을 내리는 데에는 지극히 평범한 이유가 있습니다. 바로 두 견적이 서로 다른 대상에 대한 것이기 때문입니다. 이 가이드에서는 용접 작업 시간, 금형 상각비, 가공용 원자재, 응력 제거 및 검사 등 두 선택지의 실제 수치를 제시합니다. 이 비용 모델은 우리가 두 가지 방식으로 견적을 제시한 양산 부품을 바탕으로 하며, 재료 및 피로 거동은 다음 기관에서 발표한 지침과 교차 검증되었습니다. 미국 주조학회 그리고 다음의 피로 범주들 AWS D1.1. 먼저 캐스팅 관련 내용을 다시 짚어보고 싶으시다면, 저희의 금속 주조 가이드.

주조 대 제작: 실제로 무엇을 비교하고 있는가
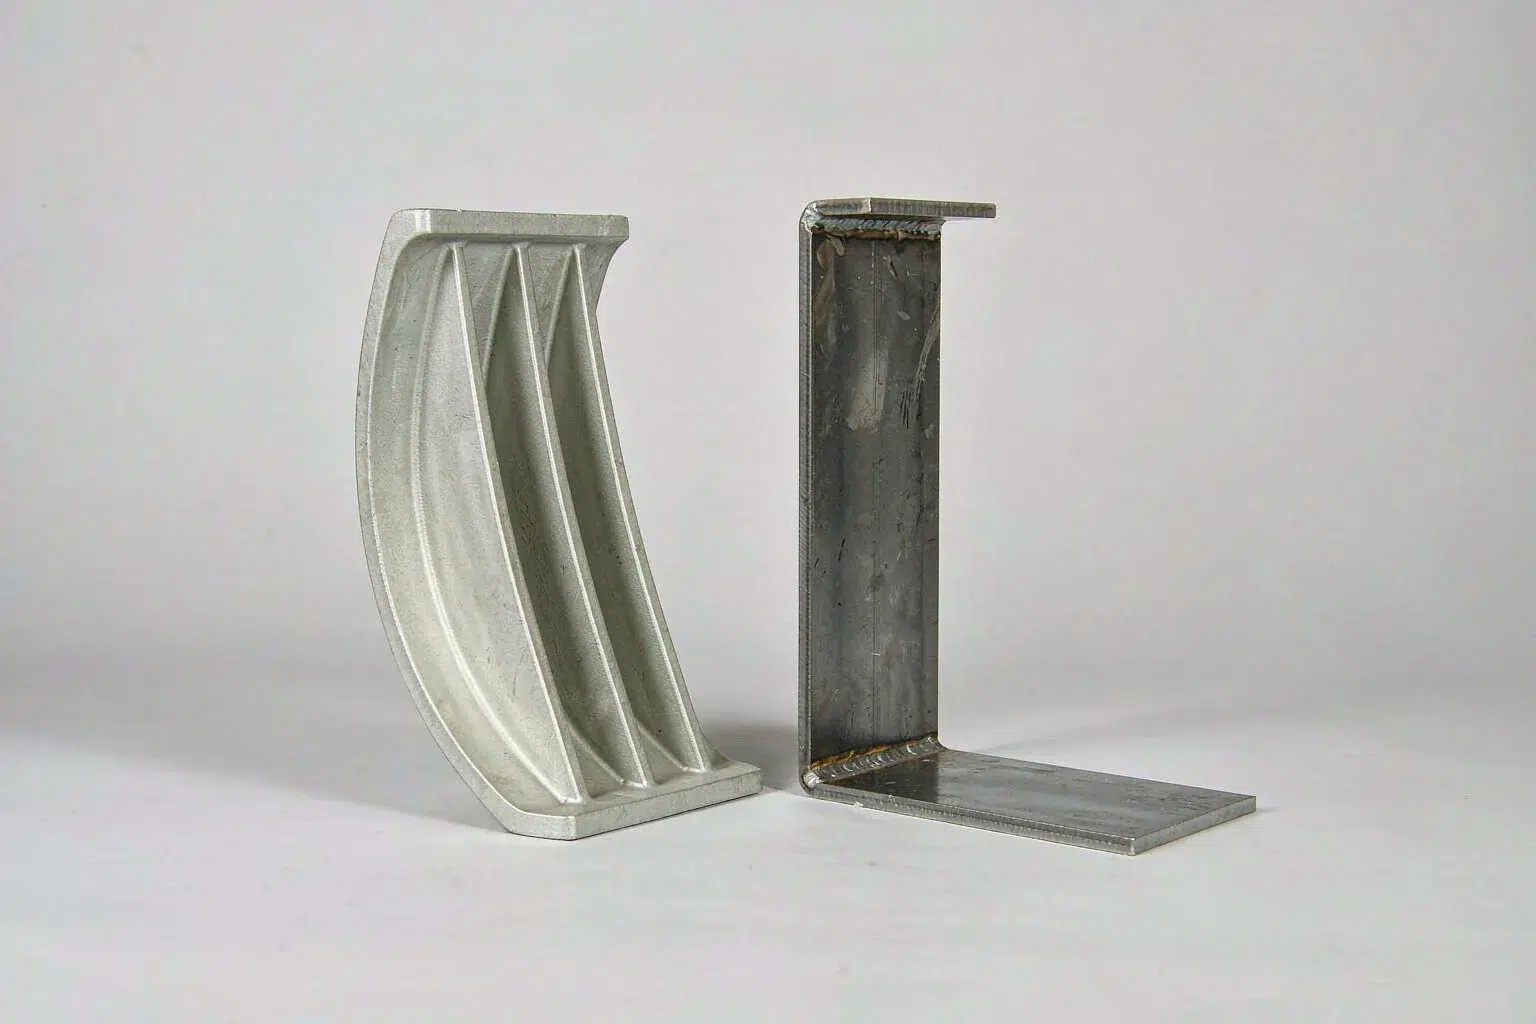
기하학적 구조와 경제적 측면을 분리해 생각하면 주조와 제작 중 무엇을 선택할지에 대한 결정이 훨씬 수월해집니다. 주조는 용융된 금속을 금형에 부어 거의 최종 형상에 가깝게 응고시키는 방식으로 이루어지므로, 완성된 부품에서 볼 수 있는 기하학적 구조의 대부분은 절삭 공구가 아닌 금형에 의해 형성된 것입니다. 제작(일반적으로 용접 조립체라고 함)은 밀링 처리된 판재, 봉재 또는 구조용 형강에서 시작됩니다. 이 부품들은 절단, 성형, 고정 과정을 거쳐 용접으로 결합되어 동일한 기능을 수행하는 조립체를 이룹니다.
이 단 하나의 차이점은 주조와 가공을 비교할 때, 금형 비용, 리드 타임, 구매 대 비행 비율, 변형 특성, 검사 방법, 그리고 프로젝트 3주차에 설계 변경으로 인해 발생하는 비용 등 모든 측면에 연쇄적인 영향을 미칩니다.
| 요인 | 캐스트 경로 | 용접 제작 |
|---|---|---|
| 시작 양식 | 용융 금속을 금형에 주입 | 판재, 봉재, 구조용 단면재 절단 |
| 사전 금형 제작 | 패턴 및 코어 박스, 수천 달러 | 용접 고정구 및 지그, 대개 저렴한 가격 |
| 1차 부품 리드 타임 | 5~9주 (금형 제작 + 시제품 제작) | 2~4주 |
| 기하학적 자유도 | 곡면 벽, 내부 공동, 가변 단면 | 어떤 판과 단면이 근사치로 사용될 수 있는지에 국한됨 |
| 구매 대 비행 비율 | 1.1–1.3 (게이트와 라이저는 재용해됨) | 1.4–1.8 (골격 드롭은 폐기물) |
| 단위당 용접 길이 | Zero | 일반적인 기계 부품의 경우 10–40 m |
| 왜곡 제어 | 리깅, 라이저 및 금형 설계 | 조립, 용접 순서, 용접 후 열처리 |
| 검사 기준 | 시각적 검사, ASTM E446 표면 비교기, 중요 부위에 대한 RT 또는 UT 검사 | AWS D1.1에 따른 용접부의 MT 또는 UT 검사 |
| 설계 변경 비용 | 패턴 수정, 2~4주 소요 | nest 파일을 편집하세요, hours |
| 경제 규모 구간 | 연간 대략 50~200건 이상 | 연간 1~100건 |
주조품이 용접품보다 뛰어난 점
주조와 가공을 비교할 때, 주조 측이 우위를 점하게 하는 네 가지 요인이 있는데, 이 모든 요인은 금속 가격보다는 형상과 재료의 거동과 관련이 있습니다.
부품 통합을 통해 용접 작업 시간을 절감합니다
제작된 베어링 받침대는 베이스 플레이트, 측면 웹 2개, 보어 보스 1개, 거셋 4개, 보강재 6개 등 총 14개의 부품으로 구성될 수 있습니다. 이 부품들은 하나하나 모두 절단, 정렬, 고정, 타킹, 용접 과정을 거쳐야 합니다. 반면 주조품인 동일한 부품은 리브가 이미 형성된 일체형입니다. 아래의 원가 모델에서 볼 수 있듯이, 18m에 달하는 필렛 용접이 완전히 사라지는데, 바로 여기에 비용 절감의 핵심이 있습니다. 철강 가격에 있는 것이 아닙니다.
감쇠 및 진동 거동
회주철은 흑연 조각이 탄성파를 차단하고 감쇠시키기 때문에, 탄소강 용접 구조물보다 진동 에너지를 대략 10배 더 빠르게 소산시킵니다. 공작기계 베이스, 압축기 하우징 및 펌프 프레임에서 이러한 차이는 소음 감소, 가공 부품의 표면 마감 품질 향상, 베어링 수명 연장으로 나타납니다. 이것이 바로 당사의 회주철 대 연성주철 구조적 기준을 지정하는 사람이라면 누구나 이 비교 결과를 확인할 수 있습니다.
하중 전달 경로에 필요한 곳에만 금속을 사용
판재는 표준 두께로 공급되므로, 용접 조립체는 6mm로도 충분한 부분에서도 벽 두께가 12mm나 20mm로 균일하게 유지되는 경향이 있습니다. 반면 주조품은 하중이 가해지는 보스 부분의 두께를 20mm에서 하중이 가해지지 않는 웹 부분의 7mm까지 점차 얇게 만들 수 있으며, 판재로는 도달할 수 없는 부분까지 중공으로 가공할 수 있습니다. 이 기사 후반부에 소개될 받침대 예시를 보면, 구매 중량은 판재의 경우 68kg에서 주조품의 경우 48kg으로 줄어들지만, 완성품의 중량은 42kg으로 동일하게 유지됩니다.
이음매 부위의 누출 경로 및 피로 현상
주조와 제작을 비교하는 어떤 논쟁에서든 ‘누출 방지 성능’은 가장 설득력 있는 논거입니다. 용접으로 만들어진 압력 용기는 이음매가 연속적으로 이어지는 구조이며, 그 이음매의 매 미터마다 자성 탐상 검사(MT)를 통해 결함이 발견되거나 수리 및 재검사가 필요할 수 있습니다. 반면 주조품에는 이음매가 없기 때문에 밸브 및 펌프 본체 여전히 압도적으로 많이 사용되고 있다. 피로도 동일한 양상을 보입니다. AWS D1.1에 따르면, 용접선에 수직 방향으로 하중이 가해지는 용접 직후의 필렛 접합부의 경우 약 69 MPa(카테고리 C)의 일정 진폭 피로 임계값을 가지며, 기하학적 불연속성이 심한 접합부의 경우 이 값이 약 31 MPa(카테고리 E)로 떨어집니다. 같은 코너에 있는 주조 반경은 균열을 유발할 용접 토가 없기 때문에 모재의 피로 강도를 갖습니다.
제작이 승리를 거머쥐는 순간 — 그리고 실제로 그런 경우가 종종 있다
두 가지 방식으로 견적이 산출되는 부품 중 대략 절반은 용접 상태로 유지되어야 합니다. 주조와 제작을 비교할 때, 나머지 절반을 차지하는 요소는 금속이 아니라 금형이기 때문입니다. 구체적인 경우는 다음과 같습니다.
- 연간 거래량이 적다. 만약 1년에 6대를 생산한다면, 수천 달러가 드는 금형은 용접 시간을 아무리 줄여준다 해도 투자 비용을 회수할 수 없습니다.
- 디자인 작업은 여전히 진행 중입니다. 용접 조립체는 변경 사항을 수용합니다. 네스트 파일을 수정하고, 재절단한 뒤 다시 용접하면 됩니다. 반면 주조품은 금형 수정을 통해 변경 사항을 반영하며, 이 경우 새로운 시편을 제작해야 하고 2~4주가 추가로 소요됩니다.
- 매우 긴 스팬이나 두꺼운 판. 어느 방향으로든 대략 3m 이상, 또는 약 80mm 두께의 플레이트 이상으로 올라가면 플라스크 크기, 용융물 중량 및 크레인 용량에 대한 제약이 발생하기 시작하므로, 플레이트가 가장 실용적인 해결책입니다.
- 첫 번째 기사의 납기가 짧았습니다. 금형이 필요 없기 때문에 첫 번째 부품이 5~9주가 아닌 2~4주 만에 완성됩니다.
- 현장 수리 가능성. 균열이 발생한 용접부는 숙련된 용접공이라면 누구나 현장에서 수리할 수 있습니다. 주조품의 수리에는 적격한 용접 공정, 예열, 그리고 대개는 후속 응력 제거 처리가 필요합니다. 자세한 내용은 당사의 용접성 관련 설명에서 확인하시기 바랍니다. 주철 대 주강 안내서.
주조와 제작의 손익분기점 계산
‘주조 대 제작’ 논쟁의 대부분은 다음 한 가지 방정식으로 해결됩니다: 손익분기점 생산량 = 금형 비용 차이 ÷ 단위당 절감액. 그 외의 모든 것은 단순한 수치상의 문제일 뿐입니다. 아래에는 두 가지 실제 모델이 있습니다. 하나는 캐스팅이 압도적으로 우세한 경우이고, 다른 하나는 캐스팅이 간신히 우세할 뿐인 경우입니다.
시나리오 A: 복잡한 용접 조립품, 연간 300대
시나리오 A는 주조품이 우위를 점해야 하는 부분입니다. 즉, 완성 중량 42kg, 주조 후 중량 48kg인 주강 베어링 받침대와, 14개의 절단 부품을 조립하고 6mm 필렛 용접을 18m 분량으로 시공한 용접 조립체를 비교한 것입니다.
| 원가 요소 | 용접 제작 | 캐스트 경로 |
|---|---|---|
| 구입한 자재 | 68 kg × $1.35 = $91.80 | 48 kg × $2.85 = $136.80 |
| 절단 및 네스팅 | $46.00 | 주조 가격에 포함된 사항 |
| 용접 인건비 | 4.2 h × $55 = $231.00 | $0 |
| 용접 소모재 및 가스 | $18.00 | $0 |
| 스트레스 해소 | $95.00 | $35.00 |
| 가공 완료 | 2.6시간 × $85 = $221.00 | 1.1 h × $85 = $93.50 |
| 검사 / 비파괴 검사(NDT) | 용접부의 MT 및 UT = $110.00 | 시각적 및 치수 = $12.00 |
| 스크랩 및 재작업 허용량 | 공정 원가 6% = $42.20 | 주조 가격에 포함된 사항 |
| 단위 합계 | $855.00 | $277.30 |
| 일회성 금형 제작 | $0 | $8,600 (패턴 및 코어 박스) |
단위당 절감액은 $855.00 − $277.30 = $577.70, 따라서 손익분기점은 $8,600 ÷ $577.70 = 15개. 연간 300대를 생산할 경우: 용접 공정의 비용은 $256,500이며, 주조 공정의 비용은 300 × $277.30 + $8,600 = $91,790입니다. 이는 첫해에 $164,710을 절감한 것이며, 금형 비용은 15번째 단위 생산 시점에 이미 회수됩니다.
4.2시간의 용접 시간이 어떻게 산출되었는지
용접 시간은 주조와 제작 견적에서 가장 자주 틀리는 수치이므로, 여기 그 계산 과정을 자세히 설명합니다. 6mm 필렛 용접부의 삼각형 단면적은 ½ × 6 × 6 = 18 mm²이며, 이는 용접 1미터당 0.141kg의 용접 금속이 증착된다는 것을 의미합니다. 18미터를 용접하려면 2.54kg의 용접 금속이 필요합니다. 현실적인 용접 적층 속도인 2.0 kg/h를 적용하면 실제 아크 시간은 1.27시간이며, 30% 아크 온 팩터(arc-on factor)를 고려할 때 용접공은 유급 근무 시간의 3분의 1을 아크 점화 상태로 보내고, 나머지는 피팅, 타킹, 재위치 조정 및 슬래그 제거에 소요된다는 점을 고려하면, 유급 시간은 1.27 ÷ 0.30 = 4.2시간. 완전 적재 시 $55/h인 경우, 이는 표에 있는 $231에 해당합니다. 용접 길이를 두 배로 늘리면 이 항목 하나만으로도 전체 비교 결과가 결정됩니다.
시나리오 B: 단순 용접 조립품, 연간 120대
시나리오 B는 주조 대 제작의 스펙트럼에서 정반대편에 위치합니다. 세 개의 절단 판재로 제작된 장착 브래킷으로, 완제품 무게는 9kg이며, 용접 길이는 0.8m이고, 용접 후 열처리와 용접부 비파괴 검사(NDT)는 수행되지 않았습니다. 용접: 재료 $34.00, 절단 $12.00, 용접 0.6시간 × $55 = $33.00, 소모품 $6.00, 가공 0.4시간 × $85 = $34.00 — $ 1개당 119.00. 주조: 9 kg × $3.10 = $27.90, 가공 0.2 h × $85 = $17.00, 정리 및 검사 $8.00 — $52.90 단위당, 여기에 $6,200의 금형 비용이 추가됩니다.
단위당 절감액은 $66.10이므로, 손익분기점은 $6,200 ÷ $66.10 = 94개. 연간 120개 단위를 생산할 경우, 용접 공정의 비용은 $14,280이고 주조 공정의 비용은 $12,548로, 절감액은 $1,732에 불과하여 이를 이유로 설계를 금형에 고정하기에는 충분하지 않습니다. 생산량이 약 90개 미만일 경우, 브래킷은 용접 방식으로 유지해야 합니다.
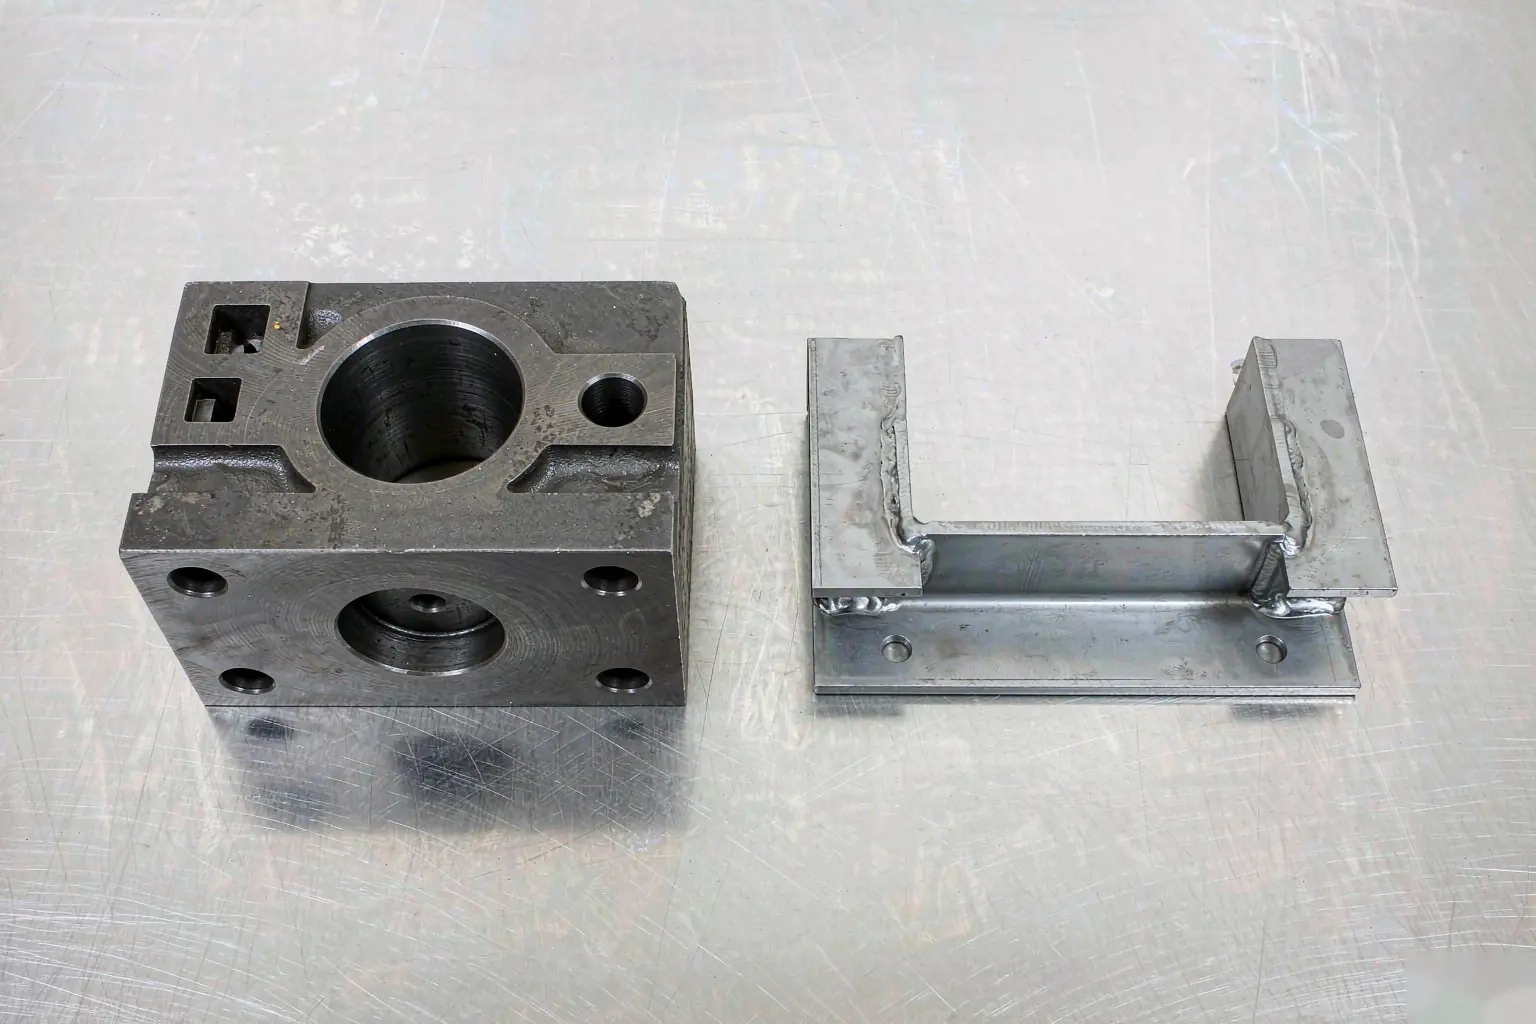
품질 위험: 두 경로의 실패 양상이 서로 다르다
품질은 주조와 용접 조립 방식 중 어느 것을 선택할지 결정할 때, 견적 검토 과정에서 가장 자주 간과되는 부분입니다. 주조와 용접 조립 중 하나를 선택한다는 것은, 어떤 고장 유형을 관리할지 선택하는 것을 의미하기도 합니다.
용접 조립체의 위험 요소
- 변형 및 잔류 응력. 불균일한 용접 수축으로 인해 조립체의 형상이 변형되므로, 중량급 용접품의 경우 약 600~650 °C에서 용접 후 열처리를 거친 뒤, 정밀 가공 전에 교정 작업을 수행해야 합니다.
- 용접 토우 부위의 피로 현상. 피로 수명은 모재의 성질이 아니라 토우의 형상에 따라 결정됩니다. 카테고리 C 부재의 경우 약 69 MPa의 정진폭 임계값이 적용되며, 카테고리 E 부재의 경우 대략 31 MPa가 적용됩니다.
- 층상 파열. 이음매가 고정된 판의 두께를 관통하는 경우, 두께 전체에 걸쳐 시험을 거친 판(EN 10164 기준 Z 등급 또는 ASTM A770)이 필요하며, 이는 예산 책정 시 종종 간과되는 자재 추가 비용입니다.
- 운영자에 따라 달라지는 품질. 일관성은 조립 상태, 용접공의 숙련도 및 작업 순서에 따라 달라지므로, 용접 비파괴 검사(NDT)는 선택 사항이 아닌 필수 항목으로 간주됩니다.
캐스팅 위험
- 두꺼운 단면의 수축 및 기공. 관리: 라이저 치수 결정 및 공급 규칙; 표준 고장 목록에 대해서는 당사의 일반적인 주조 결함 안내서.
- 단면 감도. 단면의 두께가 두꺼워질수록 냉각 속도가 느려지면서 물성이 저하되므로, 합금 선택은 벽 두께에 맞춰야 합니다 — 참조 주조 합금을 선택하는 방법.
- 공구 종속성. 패턴을 한 번 잘라내면, 형상 변경에 몇 주가 소요됩니다.
- 검증 비용. 타당성 주장은 반드시 검증되어야 하며, 그 검증 방법은 다음에서 설명되어 있습니다. 주조 검사 방법.
차원적 현실: 가공 소재와 기준점
치수 변동은 주조와 가공의 차이가 기계 가공 현장에까지 미치는 부분입니다. 용접 조립체에는 오차가 누적됩니다. 각각 ±1mm 오차 범위 내에서 절단된 14개의 부품을 지그에 쌓은 뒤, 용접 비드 1미터당 1.5~3mm의 용접 수축으로 인해 변형이 발생합니다. 이 때문에 제작 부품은 모든 중요 면에 3–5 mm의 가공 여유를 두고 상세 설계되며, 첫 절삭 전에 종종 교정 공정이 필요합니다.
주조품의 공차는 고정구에서 비롯되는 것이 아니라 주조 공정에서 결정됩니다. 모래 주조품은 일반적으로 ISO 8062-3 기준 DCTG 11–13 범위에 속하며, 이는 400mm 치수 기준 수 밀리미터에 해당하므로, 중요 면에는 2–3mm의 여유가 주어집니다. 이와 같이 공차가 더 엄격한 공정으로는 다이캐스팅 또는 정밀 주조 그것을 상당히 줄이세요. 구체적인 참고 자료는 우리의 ISO 8062 공차 가이드.
어떤 방식을 선택하든, 부품을 제작하기 전에 도면에 주조 또는 용접된 기준 표식을 표시해 두어야 합니다. 그래야 첫 번째 가공 설정을 반복할 수 있고, 공구가 예상하는 위치에 실제로 소재가 위치하게 됩니다. 당사의 CNC 가공 우리 팀은 금형 결함보다 기준점 누락으로 인한 부품 분실 사례가 더 많으며, 순서 관련 문제는 다음에서 다루고 있습니다. CNC 가공 대 주조. 마무리 가공 전의 응력 해소 방법은 두 가지 경로 모두에 적용되며, 이에 대한 자세한 내용은 당사의 열처리 가이드.
결정 매트릭스: 어떤 증상에 어떤 경로를 선택할 것인가
이 주조 대 제작 비교표를 1차 검토 자료로 활용한 다음, 이를 통해 선정된 후보 목록에 대해 손익분기점 계산을 수행하십시오.
| Condition | Route | 이유 |
|---|---|---|
| Under 50 units a year, simple geometry | Fabrication | Tooling will not pay back |
| More than 15 m of weld per unit | 캐스팅 | Weld hours dominate unit cost |
| Pressure boundary or leak-tight requirement | 캐스팅 | No continuous seam to test |
| Vibration damping is critical | Casting, gray iron | Damping roughly an order of magnitude above steel |
| Design still changing | Fabrication | Changes cost hours, not weeks |
| Span above 3 m or plate above 80 mm | Fabrication | Flask, melt weight and crane limits |
| Tight weight target | 캐스팅 | Wall thickness follows the load path |
| First part needed in under 4 weeks | Fabrication | No tooling to build |
| Above 200 units a year | 캐스팅 | Unit cost wins at almost any tooling figure |
| Field repairability matters | Fabrication | Any competent welder can repair it on site |
The Hybrid Route: Cast Nodes, Welded Members
Plenty of large structures sit in the middle of the casting vs fabrication range: neither a pure casting nor a pure weldment. The common pattern is to cast the highly loaded, geometrically awkward nodes — corner blocks, bearing housings, boom pivots — and weld straight plate or section between them. You buy casting’s geometry and fatigue behaviour exactly where it pays, and you avoid the cost and weight of casting a 4 m member.
Cast-to-weld construction is also the standard rescue for an oversized casting: split one impossible part into two castable pieces and join them with a full-penetration groove weld. When you do, the casting must be a weldable grade — carbon-equivalent control, preheat and a matching filler all apply, which is exactly the boundary described in 주철 대 주강. Cast steel grades for this route are covered on our 강철 주조 page, and cast iron nodes on the 주물 page.
What to Put in the RFQ So Both Routes Get Quoted Properly
Most bad casting vs fabrication comparisons come from an incomplete enquiry: the fabricator quotes to a loose drawing while the foundry adds allowances the fabricator never priced. Send the same package to both.
- Annual volume and order pattern. 300 a year in twelve releases prices very differently from 300 in one drop.
- 3D model plus a drawing with datum scheme, machined surfaces marked and stock allowance stated.
- Material to a standard, not a trade name — ASTM A48, A536, A27 or A216 as appropriate. Our alloy selection guide maps requirement to grade.
- Weld map and NDT level for the fabricated option, or ask the foundry to propose one so the two quotes are comparable.
- Heat-treatment requirement: stress relief, normalise, or full quench and temper, and whether it is before or after rough machining.
- First-article expectation separately from production delivery — they are two different clocks.
- Weight limit, if there is one. It changes section design and therefore tooling.
If the geometry is unproven, run a sample first: 3D printed prototypes or a 금속 시제품 주조 will settle fit and function before you commit to production tooling. It is the same reasoning as in our 3D printing vs casting comparison: spend a little before you spend on tooling. Every casting vs fabrication decision gets easier once there is a real part on the bench.
자주 묻는 질문
Is a casting always cheaper than a fabrication?
No. Casting wins when it removes enough weld hours, machining time or scrap to pay for its tooling — and in the two models above, one part cleared that bar at 15 units while the other did not clear it until 94. On a simple bracket with 0.8 m of weld, break-even was 94 units; below that, fabrication is cheaper and safer.
At what volume does casting vs fabrication tip toward casting?
There is no single number. Simple weldments tip around 90–150 units a year; heavily welded assemblies with 15 m or more of weld can tip below 20. Compute tooling divided by per-unit saving on your own part rather than applying a rule of thumb.
Which route delivers the first part faster?
Fabrication, usually 2–4 weeks against 5–9 weeks for a casting, because the cast route has to build tooling and prove a first article. Once tooling exists, the casting is normally the faster repeat order. That lead-time gap is the most common reason a casting vs fabrication decision goes to the weldment.
Can a weldment match a casting on vibration damping?
Not with carbon-steel plate. Gray iron’s graphite structure damps roughly an order of magnitude better than a steel weldment, which is why machine bases and compressor frames stay cast. Filled or polymer-concrete structures can approach cast iron, at higher material and handling cost.
How much weight does a casting actually save?
It depends on how much of the weldment was plate thickness it did not need. In casting vs fabrication terms, weight is the argument a weldment almost never wins. In the pedestal model, purchased weight fell from 68 kg of plate to a 48 kg casting — about 29% less metal bought for the same 42 kg finished part.
Can you weld a casting into a fabrication?
Yes, and it is common practice for large frames. Cast-to-weld construction is really a third answer to casting vs fabrication, not a compromise between the two. Cast steel nodes weld to plate under AWS D1.1 with carbon-equivalent control, preheat and a matching filler. Cast iron is a different job and usually needs a specialised procedure rather than a standard structural weld.
Do castings need stress relieving too?
Often yes, especially before finish machining on a part that will be held to a tight bore or face. The cycles and temperatures are set out in our 열처리 가이드, and our 열처리 서비스 run them in batch, which is why the cast route’s stress-relief line was $35 against $95 for the weldment.
The honest answer to casting vs fabrication is arithmetic, not loyalty to a process: add up weld hours, machining stock, inspection and scrap on one side, tooling and unit price on the other, and let the break-even number decide. If you want both routes priced from one drawing, our 모래 주조, 정밀 주조 그리고 다이캐스팅 teams quote against a machined weldment in a single package.
*Cost models are illustrative shop-floor figures; fatigue categories referenced from AWS D1.1 and foundry practice from AFS publications. Route availability: sand casting, investment casting, die casting, stainless steel casting.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina