
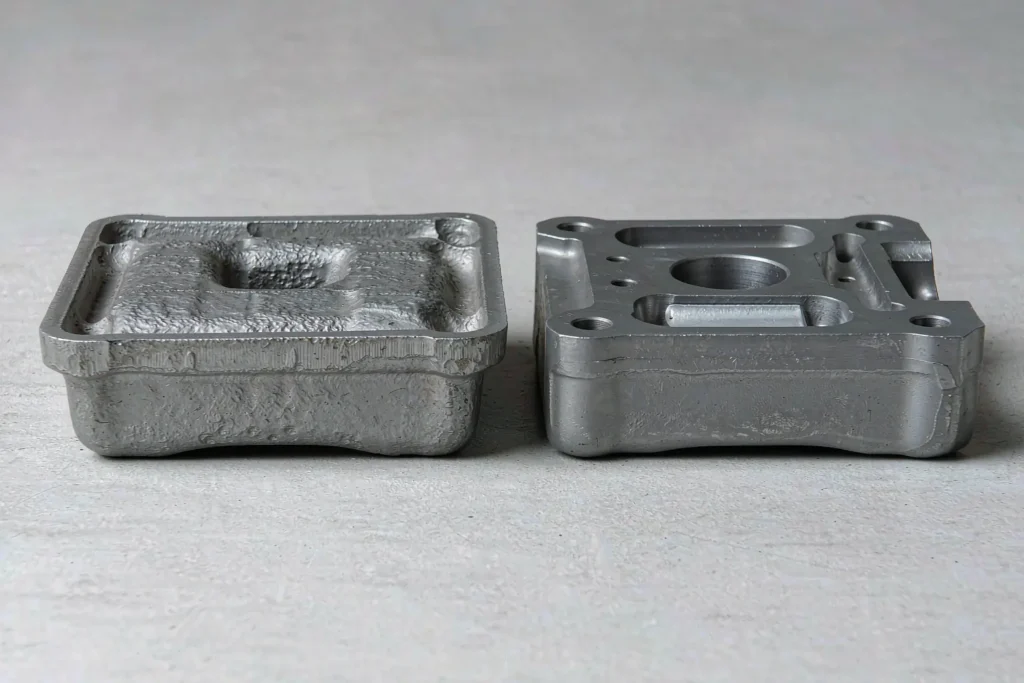
하나의 부품 번호, 두 가지 공정. 12kg짜리 밸브 본체는 모래 주형에 주입하여 약 $22 1개, 또는 밀폐된 금형 내에서 가열된 빌렛을 압착하여 약 $38. 두 제품 모두 출하 선적장에서 치수 검사를 통과할 것입니다. 그러나 1,000만 회의 적재 사이클이 지난 후에도 온전한 상태를 유지할 수 있는 것은 그중 하나뿐입니다. 그 주조 대 단조 결정은 정적 인장 강도로 결정되는 경우가 거의 없으며, 결정 요인은 결정립 흐름, 내부 결함 유무, 공구 비용 상각, 그리고 가공 여유를 얼마나 허용할 의향이 있는지에 달려 있습니다. 잘못된 선택을 하면 향후 5년 동안 과도한 비용을 지불하게 되거나, 피로 시험에서 한 배치 전체를 잃게 될 수도 있습니다.
이 가이드는 우리 작업 현장에서 주조와 단조 중 어떤 공정을 선택할지 결정해야 할 때마다 실제로 적용하는 의사결정 프레임워크입니다. 이 가이드는 선택의 근거가 되는 구체적인 수치를 제시합니다. 여기에는 표준에 따른 물성 비교, 밀리미터 단위의 공차 범위, 두 가지 금형 비용 회수점 계산, 그리고 각 공정이 요구하는 설계 규칙이 포함됩니다. 표준 참조는 ASTM 및 미국 주조학회 (AFS), 단조 부문은 다음을 기준으로 삼았으며 단조산업협회(FIA). 부동산 데이터는 다음에서 인용되었습니다. ASTM 마케팅 자료가 아닌 제품 사양서에서.

주조 대 단조: 부품에 실제로 어떤 변화가 생기는가
두 공정 모두 동일한 용강, 동일한 알루미늄 또는 동일한 황동으로 시작됩니다. 차이점은 형태를 만들어내는 방식에 있으며, 그 차이는 금속에 고유한 흔적을 남깁니다.
액체 금속 대 변형
주조는 액체 금속을 주형에 부어 최종 형태로 굳히게 하는 공정입니다. 주형은 일회용으로 사용하거나 재사용하며, 부품은 금속이 굳어지면서 만들어집니다. 단조는 고체 상태의 빌렛을 사용하며, 보통 이를 가열하여 1,100–1,250 °C 탄소강을 사용하여 프레스나 망치로 압착하면 금속이 금형 내부에서 소성 변형을 일으키며 흐릅니다. 용융도, 주입도, 라이저도 없이 오직 변형만 일어납니다. 이 기계적 차이가 바로 주조와 단조의 차이를 한 문장으로 요약한 것입니다.
그 단 하나의 차이가 이후의 모든 과정을 좌우합니다. 응고 과정에서는 용융물에서 결정립이 형성되며, 가스가 포집되거나 수축이 발생하거나 내포물이 포함될 수 있습니다. 변형 과정에서는 주조 잉곳의 구조가 파괴되고, 내부 기공이 용접되어 막히며, 결정립이 방향성 패턴으로 늘어나게 됩니다. 공정의 기본 원리는 당사의 금속 주조 가이드 먼저 금형 쪽의 세부 사항을 보고 싶으시다면.
경로가 속성을 변경하는 이유는 무엇인가요?
주조품은 등방성입니다. 즉, 지배적인 결정립 방향이 없기 때문에 모든 방향에서 강도가 대략 동일합니다. 이는 하중 경로가 예측 불가능하거나 다축일 때 장점이 됩니다. 반면 단조품은 설계상 이방성입니다. 결정립 흐름이 금형 윤곽을 따르기 때문에, 부품은 금속이 강제로 이동한 방향을 따라 가장 강합니다. 결의 흐름을 하중 경로와 일치시키면 피로에 강인한 부품을 얻을 수 있습니다. 결을 하중 경로와 직각으로 배치하거나—혹은 결 흐름 패턴이 불량한 단조품을 구입하면—주조 수준의 성능을 얻기 위해 단조품 가격을 지불하게 되는 셈입니다. 합금이 아니라 방향성이 두 공정을 구분 짓는 핵심 요소입니다.
그레인 플로우: 부동산 구매자들이 거의 명시하지 않는 특성
대부분의 인용문에서 간과하는 주조와 단조의 비교 논의 중 한 부분을 소개합니다. 정적 인장 강도 측면에서, 제대로 제작된 주조품은 이미 단조품과 어깨를 나란히 합니다. 모래 주조된 탄소강은 ASTM A216 WCB 등급 다음 위치에 지정되어 있습니다. 485–655 MPa 인장, 250 MPa 최소 수율 및 22% 최소 연신율. ASTM A668 규격에 따른 정규화 탄소강 단조품은 485~620 MPa의 동일한 인장 강도 범위에 속합니다. 하중 조건이 일정한 인장력인 경우, 이론상으로는 이 두 재료가 사실상 상호 대체 가능합니다. 바로 이 때문에 인장 강도 데이터에만 국한된 주조 대 단조 논쟁은 결코 결론을 내리지 못합니다.
이 틈은 주기적 하중이나 충격 하중이 가해질 때 발생하며, 이는 표면 상태, 내부 건전성, 결정립 배향의 세 가지 요인에 기인합니다.
- 피로 한계. 주조 표면에는 거칠고 종종 탈탄되거나 쇼트 블라스팅 처리된 주형 피막이 남아 있습니다. 이러한 피막과 내부 기공으로 인해, 강철 주물의 내구 한도는 일반적으로 30–40%의 극한 인장 강도 밴드. 기계 가공을 거치고, 필렛이 연마되어 있으며, 결 방향이 유리한 단조 부품은 대개 UTS의 45–55%. 600 MPa 강재의 경우, 이는 200 MPa와 300 MPa의 피로 한계치 간의 차이이며, 동일한 응력 조건에서 수명이 2~3배나 차이가 나는 것을 의미하며, 주조와 단조를 비교할 때 나타나는 가장 큰 성능 격차입니다.
- 충격 인성. 단조 강재의 샤르피 V자 노치 충격 시험 결과는 수치가 더 높을 뿐만 아니라 일관성도 더 뛰어나며, 이는 저온 사용 환경, 유압 충격 및 예기치 않은 과부하가 발생할 수 있는 모든 부품에 있어 중요한 요소입니다. 주조 강재의 충격 시험 값은 시험편이 마지막으로 주입된 부위에 비해 어디에 위치했는지에 따라 달라지기 때문에 편차가 더 큽니다.
- 결함 개체군. 두 공정의 결함 발생 양상은 서로 다릅니다. 주조품은 수축 기공, 기체 기공, 모래 또는 슬래그 함유로 인해 결함이 발생하며, 단조품은 겹침, 이음매, 단조 파열로 인해 결함이 발생합니다. 결함의 종류에 따라 서로 다른 검사 방법이 필요합니다. 주조품은 ASTM E94/E446에 따라 방사선 검사를 받거나 ASTM A609에 따라 초음파 검사를 받으며, 단조품은 ASTM A388에 따라 초음파 검사를 받습니다. 당사의 기사에 따르면 일반적인 주조 결함 캐스팅 측면을 상세히 분석합니다.
캐스팅에는 한 가지 강력한 대응 수단이 있습니다: 고온 등방성 압축. 아르곤 분위기에서 해당 부품을 가공하며 100–150 MPa, 900–1,200 °C에서 2–4시간 동안 확산과 크리프를 통해 내부 기공을 메웁니다. HIP 처리 후 알루미늄 주물의 피로 수명 증가 효과는 일반적으로 2–5×, 이를 통해 단조 공구 비용의 극히 일부만으로도 주조품에 단조 가공과 유사한 특성을 부여할 수 있습니다. 이 공정의 열처리 과정은 다음 용도에 사용되는 것과 동일한 장비를 통해 이루어지며 주조 열처리, 그리고 고강도 부품의 경우 HIP과 T6 처리를 병행하는 것이 더 이상 특이한 추가 공정이 아니라 표준 공정 순서가 되었습니다. 주조 대 단조 비교 검토에서 이는 주조 업체가 제시할 수 있는 가장 강력한 반론입니다.
| 속성 | 모래 주조 탄소강 (ASTM A216 WCB) | 밀폐형 단조 탄소강 (ASTM A668) |
|---|---|---|
| 인장 강도 | 485–655 MPa | 485–620 MPa |
| 항복 강도 (최소) | 250 MPa | 260–310 MPa |
| 연신율 (min) | 22% | 20–24% (결 방향에 따라) |
| 결 구조 | 등방성, 방향 없음 | 방향성, 금형 윤곽을 따름 |
| 일반적인 피로 한계 | UTS 30–40% 주조품; HIP 처리 및 가공 후 40–50% | 유동성이 우수한 UTS의 45–55% |
| 충격 일관성 | 단면 위치가 표시된 스캐터 | 더 높고 더 좁은 산포 |
| 주요 결함 위험 | 수축, 기포, 내포물 | 랩, 이음매, 단조 파열 |
주조와 단조의 공차 및 가공 여분 비교
결정의 두 번째 요소는 야금학이 아니라 계측학입니다. 대부분의 주조 대 단조 평가에서, 공차 범위와 가공 여유가 어떤 물성 논의보다도 더 빠르게 선택의 기준을 결정짓습니다. 단조는 원형 기하학적 자유도 면에서는 뒤처지더라도 예측 가능성 측면에서는 우위를 차지하는데, 이는 금형의 마모된 표면이 모래 주형보다 훨씬 더 일관되게 재현되기 때문입니다.
밀리미터 단위의 공차 범위
주조 공차는 ISO 8062-3에 따라 등급이 분류됩니다. 생모래 주조 공장은 일반적으로 DCTG 10 가격 인상 없이, 100mm 치수의 경우 이는 ±1.0 mm. 정밀 주조에는 DCTG 5–7이 적용되며, 대략 ±0.2–0.4 mm 같은 길이로. 공정별 전체 등급표는 당사의 주조 공차 참조.
단조 공차는 DIN 7526을 따르며, 두 방향에서 서로 다른 특성을 보입니다. 내부에 포함된 치수는 주사위 한 개, 반쪽 은 꽉 조여져 있다: 일반적으로 ±0.3–0.5 mm 100 mm 길이의 부재에서. 이 치수는 이별면 훨씬 더 느슨합니다: ±0.8–1.5 mm, 이제는 다이 폐쇄 편차, 플래시 두께 및 불일치까지 고려되기 때문입니다. 이를 고려하여 설계하는 것이 좋습니다. 중요한 기준면, 위치 결정용 보어 또는 프레스 피팅 부위를 다이 반쪽 하나 안에 완전히 배치하면, 주조 수준의 반복 정밀도와 단조 수준의 인성을 동시에 확보할 수 있습니다. 주조와 단조 간의 비용 초과 사례 중 상당수는 분할선의 잘못된 쪽에 핵심 특징이 배치된 데서 기인합니다.
| 프로세스 | 100 mm에서의 선형 공차 | 면당 가공 재고량 | 초안 각도 |
|---|---|---|---|
| 녹모래 주조 | ±1.0 mm (DCTG 10) | 2–5 mm | 1–3° |
| 정밀 주조 | ±0.2–0.4 mm (DCTG 5–7) | 0.5–1.5 mm | 0–1° |
| 고압 다이캐스팅 | 처음 25 mm 구간: ±0.10 mm, 이후 25 mm마다 ±0.02 mm | 0.3–0.8 mm | 1–2° |
| 폐형 단조 (강철) | 다이 반쪽 내에서 ±0.3–0.5 mm; 분할면을 가로질러 ±0.8–1.5 mm | 1.5–3 mm | 3–7° |
실질적인 결과: 위조 부품은 대개 다음이 필요합니다. 더 보기 모면당 여분이 모래 주조보다 많지만, 여분이 더 고르게 분포되어 있어 CNC 고정 장치의 위치 결정이 더 정확하고 사이클 시간이 단축됩니다. 스팬 200mm의 DCTG 12 주조품은 최대 3mm 가까이 편차가 발생할 수 있는데, 이는 첫 번째 가공 단계에서 한 부품은 공기를 깎는 반면, 다음 부품에서는 6mm를 깎아내야 함을 의미합니다. 이 사실 하나만으로도 주조와 단조 간의 논쟁을 금속학적 고려 사항보다 더 확실히 결정짓습니다. 이러한 편차는 실질적인 비용 요인입니다 — 다음을 참조하십시오. 시전 비용 내역 단가에 어떻게 반영되는지와, CNC 가공 대 주조 시퀀싱 문제에 대한 비교.
금형 비용과 생산량 손익분기점
금형 가공 단계에서 주조와 단조의 장단점이 뒤바뀌는데, 이는 예측 가능한 생산량 수준에서 발생합니다. 일반적인 작업장 기준으로는 중형 부품용 모래 주형 세트의 경우 $400–3,000, 코어 박스마다 $300–2,500을 추가합니다. 폐쇄형 단조 금형 세트는 $ 8,000–40,000 크기, 성형 횟수, 별도의 트림 다이가 필요한지 여부에 따라 다릅니다. 다이캐스팅 금형의 가격은 대략 $15,000 그리고 대형 다중 슬라이드 공구의 경우 $80,000을 넘어설 것으로 보인다.
예제 1: 모래 주조와 폐쇄형 단조 비교
인용문 A, 모래 주조: $2,000 툴링 플러스 $22 개당. 견적 B, 폐쇄형 단조: $18,000 툴링 플러스 $14 개당. 합계를 동일하게 설정하면 주조와 단조 중 어떤 공정이 특정 부품 형상에 적합한지 결정할 수 있습니다:
2,000 + 22Q = 18,000 + 14Q → 8Q = 16,000 → Q = 2,000개.
1,000개 생산 시 주조 공정의 비용은 $24,000(개당 $24.00)인 반면, 단조 공정의 비용은 $32,000(개당 $32.00)입니다. 5,000개 생산 시에는 상황이 역전되어 주조 비용이 $112,000(개당 $22.40), 단조 비용이 $88,000(개당 $17.60)입니다. 2,000개 미만에서는 금형 비용이 더 저렴한 주조 방식이 압도적으로 유리하며, 그 이상에서는 단가가 더 낮은 단조 방식이 우위를 차지합니다.
예제 2: 봉재 가공과 단조 비교
이 비교는 소량 생산되는 대부분의 강철 부품에 있어 결정적인 요소입니다. 왜냐하면 봉재 가공에는 공구가 전혀 필요하지 않기 때문이며, 이는 주조와 단조의 선택 문제로서 대개 수학적 계산보다는 관행에 따라 결정되는 경우가 많기 때문입니다. 4.5kg짜리 가공된 링크: $38 재료비에 $1.20/분의 단가로 45분간의 가공 비용을 더하면 = $92 개당, 금형 비용 없음. 단조 방식의 대안: $16,000 공구, $26 단조당 추가 $12 가공 완료 = $38 개당.
16,000 = (92 − 38) × Q → Q ≈ 297개.
100개 생산 시, 봉재 가공 비용은 $9,200인 반면 단조 비용은 $19,800입니다. 1,000개 생산 시에는 각각 $92,000과 $54,000입니다. 연간 수요가 대략 300개 이상이라면 금형 제작이 타당하며, 해당 부품이 피로 강도에 민감한 경우 성능 측면만 고려하더라도 그보다 훨씬 적은 수량에서도 금형 제작이 타당합니다.
각 공정에서 만들 수 있는 것과 만들 수 없는 것
형상 설계의 자유도는 주조 방식이 가장 큰 장점을 보이는 부분이며, 피로 강도가 중요한 경우에도 대부분의 복잡한 부품을 주조로 제작하는 이유이기도 합니다. 이 부분만큼은 주조와 단조 간의 우열을 가리기 어려운 경합이 더 이상 성립하지 않습니다.
주조 공정에서는 주입 후 모래나 세라믹 코어가 파괴되기 때문에, 어떤 금형으로도 형성할 수 없는 내부 공동, 중공 부위 및 냉각 통로가 생길 수 있습니다. 그린 샌드는 약 3–4 mm 작은 부품 및 코어 가공된 구멍의 경우 대략 8 mm 직경이며, 깊이와 직경의 비율은 약 2:1로 제한됩니다. 정밀 주조는 이 비율을 1–2 mm 주변의 벽과 중공 구조물 1.5–2 mm. 알루미늄의 경우 다이캐스팅 두께는 0.8~1.5 mm에 달합니다. 반면 단조 공정에서는 이러한 이점을 전혀 얻을 수 없습니다. 폐쇄형 금형에는 오목한 공동을 만들 수 없기 때문에, 내부 통로가 필요한 경우 반드시 사후 가공을 거쳐야 합니다. 코어, 이격각 및 분할선에 관한 규정은 당사의 금형 및 형상 설계 가이드.
단조의 장점은 샤프트, 레버, 후크, 요크, 커넥팅로드, 플랜지, 기어 블랭크 등 비교적 단순하고 하중을 지탱하는 형상의 경우, 킬로그램당 크기와 강도가 뛰어나다는 점입니다. 또한 단조 공정은 주형 단계에서 금속 낭비가 훨씬 적습니다. 라이저나 게이트 시스템이 필요하지 않기 때문입니다. 단조 시 발생하는 플래시는 일반적으로 빌렛 무게의 5–15% 정도이며, 여기에 수직 면에서는 주조 공정이 필요로 하지 않는 3–7°의 경사각이 추가로 필요합니다.
크기도 중요한 요소입니다. 주조품의 무게는 몇 그램에서 수 톤에 이르기까지 다양하기 때문에, 바로 그 때문에 강철 주조 50kg 이상의 펌프 하우징과 밸브 바디를 일상적으로 처리합니다. 폐쇄식 단조는 대략 100~200kg까지 실용적이며, 그 이상이면 공차 범위가 훨씬 넓고 가공 공정이 훨씬 더 많이 필요한 개방식 단조 영역에 들어갑니다. 바로 이 때문에 이 규모의 경우 주조와 단조를 비교하는 것은 거의 의미가 없습니다. 아직 설계 단계에 있으며 두 공법의 견적을 모두 받고 싶다면, 금속 시제품 주조 서비스 그리고 3D 프린팅 대 주조 비교 대상은 소량 생산 부문에 국한됩니다.
결정표: 주조가 유리한 경우, 단조가 유리한 경우
팀 내에서 주조와 단조의 장단점을 놓고 논쟁을 벌이기 전에, 해당 부품을 이 표에 대입해 보세요. 대개 세 번째 행만 봐도 답이 명확해집니다.
| 귀하의 요청 사항 | 더 나은 경로 | 이유 |
|---|---|---|
| 내부 통로, 코어 또는 중공 단면 | 캐스팅 | 단조 공정에서는 재진입형 공동을 형성할 수 없다 |
| 알려진 하중 방향에서의 고주파 피로 | 단조 | 응력 방향과 일치하는 결정립 흐름, 내부 기공 없음 |
| 연간 생산량 500개 미만 | 주조 또는 기계 가공된 봉재 | 공구는 상각할 수 없다 |
| 심플한 디자인, 연간 5,000개 | 단조 또는 다이캐스팅 | 낮은 단가로 다이 비용을 회수할 수 있다 |
| 복잡한 형상의 물체에 1–3 mm 두께의 벽 | 캐스팅 | 다이로는 얇고 깊은 단면을 채울 수 없다 |
| 충격 내성 또는 저온 인성은 매우 중요합니다 | 단조 | 더 높고 더 엄격한 샤르피 값 |
| 50kg을 초과하는 부품 중량 | 캐스팅 | 밀폐형 단조 공정은 실용성이 떨어지게 된다 |
| 디자인은 여전히 몇 주마다 바뀌고 있다 | 캐스팅 | 패턴 변경 비용은 다이 변경 비용의 극히 일부에 불과합니다. |
| 최소 근접 형상, 최소 가공량 | 캐스팅 | 정밀 주조는 추가 재료를 더하지 않고도 ±0.2–0.4 mm의 공차를 유지합니다. |
실제 견적 요청(RFQ)에서 주조와 단조 중 선택하기
도면이 접수되었을 때 제작 공정이 명시되지 않은 경우, 저희는 다음 다섯 가지 질문을 이 순서대로 검토합니다. 이 과정은 약 20분이 소요되며, 추측에 의존해야 하는 부분을 거의 모두 제거해 줍니다.
- 하중 조건. 정적 하중, 주기적 하중, 아니면 충격인가? 피로 또는 충격이 주된 요인이라면, 그 입증 책임은 주조품 측에 있습니다. 따라서 제품을 인수하기 전에 HIP 처리와 방사선 검사를 요청해야 합니다.
- 기하학. 내부에 공동이 있으면 단조 공정은 즉시 불가능해집니다. 경사각에 민감한 수직면이 있으면 그 반대 방향으로 작용합니다.
- 권. 위의 두 줄로 된 손익분기점 계산을 직접 수집한 시세로 적용해 보세요. 수치가 화이트보드에 적히기만 하면 소싱 팀 내부의 의견 불일치 대부분은 사라집니다.
- 수락 기준. 고객 표준에 단조 부품이 명시된 경우, 주조 공정은 대체가 아닌 재검증 프로젝트이므로 시험 예산을 미리 계획해야 합니다.
- 총 도착 비용. 가공 시간, 불량률, 비파괴 검사(NDT), 열처리 및 운송비를 모두 고려해야 합니다. 단가만 저렴한 주조품이라도 6면에서 3mm의 여분을 추가로 제거해야 한다면 총 비용 측면에서 손해를 볼 수 있습니다.
중간 방식은 양극단보다 성공할 확률이 더 높기 때문에 명시적으로 언급할 가치가 있다. 주조와 고온 등방성 압축 성형, 그리고 마무리 가공을 결합하면 많은 강철 및 알루미늄 응용 분야에서 대략 80–90% 수준의 단조 피로 성능을 달성할 수 있으며, 필요한 것은 단조 공구 투자액 30–50%. 이러한 조합을 통해 당사는 고객이 단조와 유사한 강도를 원하지만 연간 생산량으로는 금형 제작 비용을 감당하기 어려운 대부분의 구조용 부품을 처리하고 있습니다. 귀사의 부품이 부식 저항성이나 고합금 요구 사항에 부합한다면, 회주철 대 연성주철 선정 논리도 마찬가지로 적용됩니다. 먼저 재료를 제대로 선정한 다음 공정을 결정합니다. 각 주조 제품군의 생산 경로는 다음에서 다루고 있습니다. 모래 주조, 정밀 주조 그리고 다이캐스팅.

자주 묻는 질문
단조품이 주조품보다 항상 더 튼튼한가요?
아니요, 그리고 주조 대 단조의 문제는 관점을 달리해 볼 필요가 있습니다. 정적 인장 강도와 항복 강도 측면에서 주조 탄소강과 단조 탄소강은 중첩되는 범위를 보입니다. A216 WCB의 규격은 485–655 MPa로, 이는 ASTM A668에 따른 단조 탄소강과 대체로 동일한 범위입니다. 단조의 진정한 장점은 연속적인 결정립 흐름과 내부 기공이 없다는 점에 기인하는 피로 및 충격 성능입니다. 주기적인 하중이 가해지지 않고 일정한 하중만 받는 브라켓의 경우, 이러한 장점이 별다른 이점을 제공하지 않을 수도 있습니다.
안전이 매우 중요한 부품에서 주조품이 단조품을 대체할 수 있습니까?
기술적으로 구현은 가능하지만, 이는 단순한 대체품이 아닌 검증 프로젝트에 해당합니다. 일반적인 절차는 HIP 처리를 통해 내부 기공을 메우고, ASTM A609 규정에 따라 방사선 또는 초음파 검사 기준을 더욱 엄격히 적용하며, 피로에 민감한 모든 필렛 부위의 주조 표면을 제거하기 위한 가공을 수행하고, 응력이 가장 높은 부위에 샷 피닝을 실시하는 것입니다. 관련 표준에서 단조 부품을 명시하고 있는 경우, 승인 전에 전체 피로 및 충격 시험 프로그램에 대한 비용을 부담해야 할 것으로 예상해야 합니다.
500개 단위로 보면 어느 쪽이 더 저렴할까요?
거의 항상 주조 방식이 더 저렴하며, 종종 봉재 가공은 주조보다 훨씬 더 저렴합니다. 위의 예시에서, 폐쇄형 단조 방식은 모래 주조보다 비용이 저렴해지려면 2,000개가 필요했고, 봉재 가공보다 저렴해지려면 대략 300개가 필요했습니다. 이 기준량 미만일 경우, 공구 비용 상각분이 단가에서 큰 비중을 차지하게 되며, 아무리 공정을 최적화해도 그 격차를 좁힐 수 없습니다. 특정 공정을 확정하기 전에, 직접 주조와 단조 견적을 이 두 줄의 방정식에 대입하여 계산해 보시기 바랍니다.
주조와 단조의 차이로 인해 가공 공정이 달라지나요?
네, 그리고 이는 주조와 단조 중 어떤 공정을 선택할지 결정할 때 가장 과소평가되는 부분입니다. 여분 두께가 다르기 때문에 — 생모래 주조의 경우 면당 2~5 mm인 반면, 단조는 1.5~3 mm입니다 — 동일한 완제품이라 하더라도 사이클 시간과 공구 부하가 달라집니다. 재고 일관성의 차이는 더욱 큽니다. 단조품은 공차 범위가 더 좁고 균일하여 첫 번째 패스에서 지그가 안정적으로 위치하는 반면, 공차가 헐거운 주조품의 경우 한 부품은 공중 절삭을 하고 다음 부품은 심한 간헐 절삭을 해야 할 수 있습니다. 참조: CNC 가공 서비스 이 두 가지를 어떻게 처리할지에 대해.
각 노선에 대해 비파괴 검사(NDT)는 어떻게 명시해야 합니까?
주조품의 경우, 내부 수축 및 기포를 확인하기 위해 ASTM E94 또는 E446에 따른 방사선 검사를 지정하거나, 두꺼운 단면의 경우 ASTM A609에 따른 초음파 검사를 지정하고, 도면에 합격 기준을 명시해야 합니다. 단조품의 경우, ASTM A388에 따른 초음파 검사가 표준 내부 검사이며, 표면 겹침부 및 이음매에 대해서는 자분 검사를 실시해야 합니다. 한 공정에 적용된 비파괴 검사(NDT) 조항을 다른 공정에 그대로 복사해서는 안 됩니다. 결함의 종류가 다르기 때문에 검사 기법과 합격 기준도 달라야 합니다. 주조품이든 단조품이든 관계없이, 습관에 따라 결정하기보다는 도면에 합격 기준을 명시해야 합니다.
주조 공정에는 주입 외에도 어떤 단계가 포함되나요?
금형 설계 및 제작, 게이트 및 공급 레이아웃, 주입 및 탈형, 지정된 템퍼에 따른 열처리, 비파괴 검사(NDT), 그리고 필요한 모든 표면 마감 또는 함침 처리. 자체 패턴 표준에 따라 금형을 제작해야 하는 경우, 다음을 참조하십시오. 주조용 주형 제작; 해당 부품에 주조 후 열처리가 필요한 경우, 열처리 서비스 T6에 이르는 응력 제거 과정을 다룹니다. 주조와 단조의 비교 검토를 마친 후에는 항상 주조 계열 자체를 자세히 살펴봐야 합니다. 다음으로 읽어볼 만한, 같은 계열 간의 비교 자료는 다이 캐스팅 대 모래 주조, 이는 주조 제품군 내부에서도 동일한 원가 및 생산량 논리를 적용합니다.
*본 데이터는 ASTM 제품 사양, AFS 및 NADCA 업계 간행물, DIN 7526, 그리고 Supro MFG의 현장 기록을 참조하여 작성되었습니다.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina