
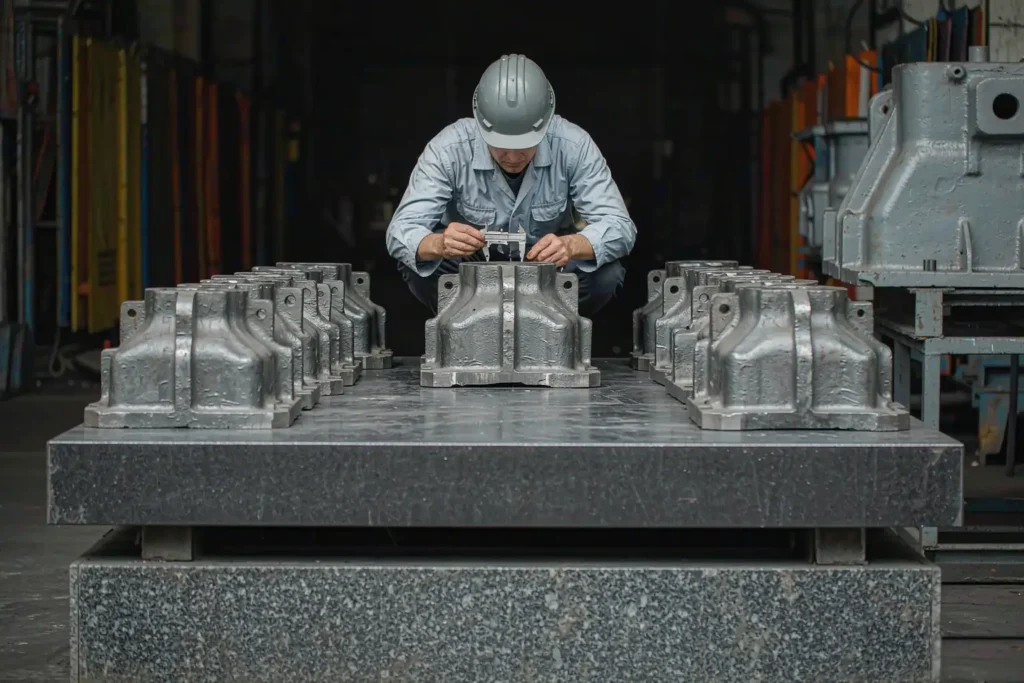
Dos fundiciones cotizan la misma pieza. Una incluye pruebas ultrasónicas, la otra no, y la diferencia de precio parece ser el margen de ganancia. Por lo general, no lo es. Inspección de piezas fundidas es el momento en que un dibujo se convierte en una pieza que realmente se puede poner en servicio —y también es el punto que con mayor frecuencia se deja vago en una solicitud de cotización, lo cual es precisamente lo que da lugar a desacuerdos más adelante.
Esta guía abarca los cinco métodos que los compradores suelen especificar —visual, de penetración, de partículas magnéticas, ultrasónico y radiográfico— junto con las normas ASTM correspondientes a cada uno, los límites de espesor de sección y de aleación a partir de los cuales cada método deja de ser rentable, y cómo redactar criterios de aceptación que una fundición pueda cotizar sin tener que adivinar. Si primero necesitas conocer los antecedentes del proceso, comienza con nuestro Guía de fundición de metales; en cuanto a los tipos de discontinuidad en sí mismos, el Sociedad Estadounidense de Fundición publica la biblioteca de referencia no comercial más clara que conocemos.

Qué abarca realmente la inspección de piezas fundidas
Una fundición puede interpretar una solicitud de cotización (RFQ) que diga “inspeccionar piezas fundidas” de aproximadamente cuatro maneras diferentes. La razón es que la inspección de piezas fundidas responde a tres preguntas distintas, y una especificación que las mezcle todas se interpretará siempre en el nivel más económico posible.
Conformidad dimensional
¿La geometría está donde indica el dibujo y seguirá estando ahí después del mecanizado? Esta es una cuestión relacionada con el trazado y la máquina de medición por coordenadas (CMM), que se rige por los grados de tolerancia más que por los ensayos no destructivos (END). Nuestra Guía de tolerancias de fundición detalla los grados de la norma ISO 8062 y el margen de mecanizado que debes dejar en cada proceso, y vale la pena leerlo antes de discutir sobre una discrepancia de 2 mm que, en realidad, se debió a una diferencia en la configuración del punto de referencia.
Solidez interna
¿Hay cavidades por contracción, poros de gas, inclusiones o grietas en el interior de la sección? Nada de lo que se pueda ver a simple vista dará respuesta a esta pregunta. La integridad interna es el ámbito de los ensayos ultrasónicos y radiográficos, y es la parte de la inspección de piezas fundidas que con mayor frecuencia se omite —hasta que una superficie mecanizada revela un vacío que siempre estuvo ahí. Los mecanismos de formación se tratan en nuestro artículo sobre Defectos comunes en la fundición y cómo evitarlos.
Condición de la superficie
¿Puedes aceptar la superficie tal como sale del molde? En el caso de las piezas de acero fundido, ASTM A802/A802M es la norma habitual de aceptación visual, con placas de comparación para la textura de la superficie y una serie de fotografías de referencia para cada tipo de discontinuidad. Las piezas fundidas de válvulas, bridas y accesorios suelen regirse, en cambio, por la norma MSS SP-55, en la que los niveles de aceptación están vinculados al servicio al que se destina el componente; consulte nuestro fundición de válvulas Veamos cómo se aplica eso. Lo que sigue a la aceptación superficial es una cuestión de acabado, que se aborda en acabado de superficies de fundición.
Hay un cuarto elemento que se suma a los tres anteriores: la verificación del material. Las probetas de tracción suelen fundirse integradas o por separado, según lo requiera la especificación del material; la dureza Brinell se mide según la norma ASTM E10, y la composición química se confirma mediante espectroscopia de emisión óptica por chispa según la norma ASTM E415. Ninguno de estos procedimientos es un ensayo no destructivo (END), pero forman parte del mismo paquete de informes, y los compradores que lo solicitan reciben un certificado de material que, de hecho, es trazable a un número de lote.
Los cinco métodos de inspección de piezas fundidas que puedes especificar
Cada uno de los métodos que se mencionan a continuación detecta un tipo diferente de discontinuidad, y cada uno tiene un límite estricto —un material, un espesor de sección o una condición de la superficie— más allá del cual el resultado tiene muy poco significado. Conocer esos límites es lo que permite mantener realistas los presupuestos para la inspección de piezas fundidas.
Examen visual (VT)
Es la opción más económica y rápida, y se aplica al proceso de producción 100% en casi todas partes. El VT detecta defectos de fundición, cierres en frío, grietas abiertas, residuos de arena, aletas, desalineaciones en los moldes y bordes rotos: todo lo que llega a la superficie y es lo suficientemente grande como para verse. No detecta nada que se encuentre debajo de la superficie. La iluminación es más importante de lo que la gente cree: la mayoría de los procedimientos escritos exigen aproximadamente 500 lux en la superficie y una distancia de observación definida, ya que un filete en sombra oculta un cierre en frío de manera muy eficaz.
Prueba de penetración con líquido (PT)
Corre hacia ASTM E165/E165M, con niveles de sensibilidad del penetrante definidos en la norma AMS 2644 (niveles ½ a 4). El ensayo por penetrante funciona con cualquier aleación —aluminio, acero inoxidable, bronce— y es el método estándar de primera elección para detectar grietas que atraviesan la superficie en materiales no magnéticos. Existen dos limitaciones prácticas. Solo detecta defectos abiertos hacia la superficie, por lo que un poro de gas sellado es invisible para este método. Además, requiere una superficie razonablemente limpia: la superficie de la pieza recién fundida, con textura de arena, genera indicaciones falsas; por eso, el ensayo con penetrante normalmente se realiza después del chorreado o un esmerilado ligero, en lugar de aplicarse directamente sobre piezas fundidas en bruto. La temperatura de la superficie también debe estar dentro del rango para el que se calificó el procedimiento, típicamente de 10 a 52 °C.
Ensayo por partículas magnéticas (MT)
Guiado por ASTM E709, con fotografías de referencia indicadas en la norma ASTM E125. El método magnético (MT) es más rápido que el método penetrante (PT) en piezas ferromagnéticas y alcanza uno o dos milímetros por debajo de la superficie, por lo que detecta fisuras ligeramente subyacentes que el método penetrante no detectaría. El requisito es absoluto: el material debe ser ferromagnético. El acero al carbono, el acero de baja aleación y los grados de acero inoxidable ferríticos y martensíticos son adecuados; los austeníticos 304 y 316 no lo son, lo cual es una de las razones por las que la selección del grado y la planificación de la inspección deben decidirse conjuntamente — véase grados de acero inoxidable para fundición de precisión. El polvo seco es adecuado para superficies rugosas recién fundidas; el fluorescente húmedo ofrece una mayor sensibilidad en áreas mecanizadas o pulidas.
Pruebas ultrasónicas (UT)
Para las piezas fundidas de acero al carbono, acero de baja aleación y acero inoxidable martensítico, el documento de referencia es ASTM A609/A609M. La UT envía un haz a través de la sección y lee los ecos, por lo que localiza la contracción interna y las inclusiones, y proporciona una profundidad —algo que la radiografía no puede hacer—. El tamaño de la indicación normalmente se reporta utilizando el método de caída de 6 dB frente a una curva de corrección de distancia-amplitud. Hay tres condiciones que determinan si funciona: la superficie debe ser lo suficientemente lisa como para permitir el acoplamiento (mecanizada, pulida o, al menos, chorreada hasta quedar plana); la sección debe tener el espesor suficiente para resolver el eco —por debajo de aproximadamente 10 mm predomina la zona muerta cercana a la superficie—; y la estructura de grano debe ser lo suficientemente fina como para que el haz no se disperse. Las estructuras de grano grueso son el caso problemático: el hierro gris de gran sección, el acero inoxidable austenítico y muchas aleaciones de cobre atenúan mucho el haz y producen ruido que se asemeja a defectos. Si estás evaluando microestructuras, la comparación en hierro gris vs. hierro dúctil explica por qué un mismo espesor de sección puede comportarse de manera muy diferente.
Pruebas radiográficas (RT)
Las piezas fundidas de acero se someten a radiografía para detectar ASTM E446 para perfiles de hasta 50 mm (2 pulgadas), E186 para 50–114 mm (2–4,5 pulgadas) y E280 para 114–305 mm (4,5–12 pulgadas). Las piezas fundidas de aluminio y magnesio se rigen por la norma ASTM E155. La sensibilidad requerida se expresa normalmente como 2-2T —un indicador de calidad de imagen que resuelve un orificio de 2% del espesor de la sección—, por lo que en una pared de 25 mm se trata de una característica detectable de alrededor de medio milímetro en buenas condiciones. La inspección por rayos X (RT) produce una imagen permanente, lo que la convierte en el método preferido cuando se necesita evidencia en lugar de una opinión, y es la opción más eficaz para detectar contracción volumétrica y porosidad gaseosa agrupada. Es poco eficaz con grietas que no sean más o menos paralelas a la viga, y conlleva un área controlada por seguridad radiológica, lo que implica programación, blindaje y una penalización real en los tiempos de entrega. Las matrices de detectores digitales han reemplazado a la película en la mayoría de los talleres, lo que acorta el ciclo pero no reduce los requisitos de seguridad.
| Método | Hallazgos | Límite estricto | Norma aplicable | Costo relativo |
|---|---|---|---|---|
| Visual (VT) | Defectos de fundición, soldadura fría, grieta abierta, quemaduras, aletas | Solo superficie; requiere iluminación específica | ASTM A802, MSS SP-55 | Línea de base, sin ciclo agregado |
| Prueba de penetración (PT) | Grietas que llegan hasta la superficie, fisuras, porosidad visible en la superficie | Nada queda oculto bajo la superficie; falsas impresiones en una piel áspera | ASTM E165, AMS 2644 | Bajo; minutos por pieza |
| Partículas magnéticas (MT) | Vetas superficiales y ligeramente subsuperficiales | Solo materiales ferromagnéticos | ASTM E709, ASTM E125 | Bajo; más rápido que el PT sobre acero |
| Ultrasonido (UT) | Contracción interna, inclusiones, con lectura de profundidad | Requiere una superficie de acoplamiento lisa; la resistencia es baja por debajo de ~10 mm; el grano grueso dispersa el haz | ASTM A609 | Moderado; operador con experiencia |
| Radiográfico (RT) | Contracción volumétrica, porosidad gaseosa, inclusiones | Grietas fuera del eje de la viga; área de control de radiación | ASTM E446 / E186 / E280, ASTM E155, ISO 5579 | Alto; aumenta el tiempo de programación |
Aceptación: radiografías de referencia, niveles de gravedad y zonas
“Sin defectos” no es una especificación, y ninguna fundición puede ofrecer un presupuesto basado en eso. Los resultados de la inspección de piezas fundidas solo tienen sentido si se comparan con un nivel de aceptación definido. Lo que sí se puede especificar es un tipo de discontinuidad, un nivel de gravedad y una zona en la que se aplique. Los documentos en sí —A802, E446, E125 y el resto— son publicados por ASTM International y vale la pena tenerlas en lugar de parafrasearlas. La norma ASTM E446 clasifica las indicaciones en piezas fundidas de acero en categorías —A: porosidad por gas; B: inclusiones de arena y escoria; C: contracción; D: grieta; E: desgarro en caliente; F: inserción o chaplet; G: moteado—, cada una ilustrada en niveles de gravedad del 1 al 5. Una línea práctica se lee así: Contracción de categoría C, grado 2 o inferior, en la zona límite de presión indicada en el dibujo; en el resto de áreas se acepta un grado 3. En el caso de las indicaciones de partículas magnéticas en piezas fundidas ferromagnéticas, la norma ASTM E125 cumple la misma función.
El mapa de zonas es lo que le da realismo a esto. La voluta de una bomba tiene una superficie de sellado mecanizada, una pared de presión y un exterior decorativo, y cada una de ellas merece un nivel diferente. Dibujar las zonas una sola vez, en la etapa de solicitud de cotización, es más económico que discutir más adelante sobre cada pieza rechazada. Además, le indica a la fundición dónde colocar los canales de alimentación, lo cual es la solución real: la inspección detecta la contracción, pero el montaje la previene.
Cuánta inspección de piezas fundidas se debe adquirir: primera pieza vs lote de producción
El procedimiento habitual consiste en una inspección exhaustiva al inicio y una inspección por muestreo posteriormente. La inspección del primer artículo fundido debe ser casi completa: verificación dimensional completa según el plano, todos los métodos de pruebas no destructivas (PDN) que indique la especificación, resultados de las pruebas mecánicas de la probeta, análisis químico del lote de fundición y una pieza seccionada si la geometría es nueva. Es precisamente en esa etapa donde se corrigen los problemas de montaje.
Una vez que el proceso se ha estabilizado, la aceptación del lote se realiza siguiendo un plan de muestreo por atributos. Según la norma ISO 2859-1, un lote de 200 piezas con un nivel de inspección general II y un AQL de 2,5 da como resultado una muestra de 32 piezas, de las cuales se permiten 2 y se rechazan 3 —una cifra con la que los compradores pueden estar de acuerdo porque el riesgo se cuantifica en lugar de suponerse. Todo lo que sea crítico para la seguridad se mantiene en 100%, al igual que el PT en las superficies de sellado, ya que es lo suficientemente barato como para que el muestreo no ofrezca ninguna ventaja.
Hay dos aspectos en los que hay que insistir, independientemente del tamaño de la muestra. En primer lugar, la trazabilidad: el número de lote, la fecha de colada y el marcado de las piezas que permanezcan intactos tras el mecanizado, de modo que un fallo en el campo pueda atribuirse a un lote específico. En segundo lugar, la conservación de los registros —los informes y, cuando se haya utilizado la radiografía, las propias imágenes— durante todo el período de vigencia del contrato, en lugar de desecharlos después del envío.
Cómo influye la inspección de piezas fundidas en el costo y el tiempo de entrega
El costo de la inspección de piezas fundidas varía según el método, no según la pieza. A grandes rasgos: el ensayo radiográfico en una pieza fundida pequeña de acero suele costar varias veces más que el ensayo por penetración en la misma pieza, y añade un paso de programación en lugar de un paso del proceso, ya que la exposición requiere un área controlada y, a menudo, se realiza fuera del turno de trabajo. Los ensayos por ultrasonidos son más económicos por pieza, pero requieren una superficie de acoplamiento, por lo que pueden obligar a un mecanizado o una operación de esmerilado antes de lo que habías planeado en la ruta. Los ensayos con líquidos penetrantes y partículas magnéticas se realizan en minutos y pueden integrarse en el flujo normal de trabajo.
Las reparaciones son el costo oculto. Una pieza fundida de acero que no pasa la inspección de aceptación y se repara mediante soldadura debe someterse a una nueva inspección —prueba de presión (PT) o prueba magnética (MT) sobre la reparación, además de una radiografía de la zona reparada— y el procedimiento de soldadura y los operadores deben estar calificados según una norma como la ASTM A488. Dependiendo de la aleación y la sección, una reparación también implica un proceso de alivio de tensiones o un ciclo completo, y ahí es donde realmente se alarga el calendario; nuestro tratamiento térmico para piezas fundidas Este artículo explica cuánto cuestan esos ciclos. Incluye el costo de la inspección en el precio de la pieza, no como un cargo adicional sorpresa después del primer rechazo, y consulta el desglose en ¿Qué factores influyen en el costo de fundición?.

Una especificación de inspección de piezas fundidas que puedes copiar en una solicitud de cotización
Ocho líneas convierten la inspección de fundición de un tema de discusión en un rubro específico, y la cotización que recibas será comparable entre los distintos proveedores. Estas mismas líneas se aplican tanto si estás comprando piezas fundidas en arena o piezas fundidas por colada de cera perdida — los métodos cambian, pero la disciplina no:
- Método y norma. Indique el nombre del método y del documento, incluyendo el año de edición; “PT según ASTM E165” y “RT según ASTM E446” no son intercambiables.
- Alcance. 100%, un mapa de zonas o un plan de muestreo establecido. Nunca lo dejes abierto.
- Nivel de aceptación. Categoría de discontinuidad y nivel de gravedad por zona, con referencia a E446 o E125.
- Escenario. Ya sea en estado de fundición, después del tratamiento térmico o después del mecanizado, la respuesta determina qué detectará el método.
- Condición de la superficie. Tal como se funde, con granallado o pulido, ya que los ensayos PT y UT dependen de ello.
- Calificación del personal. Nivel II en ASNT SNT-TC-1A o ISO 9712, con procedimientos por escrito.
- Documentación. El formato del informe, qué información se registra, el plazo de retención y si se entregan las imágenes.
- Reglas de reparación. Si se permite o no la reparación mediante soldadura, qué procedimiento la autoriza y quién la aprueba antes de que comiencen los trabajos.
Cuando los requisitos de inspección sean más estrictos de lo habitual —como en el caso de piezas que contienen presión, componentes de elevación o cualquier elemento sujeto a fatiga—, conviene indicarlo en el plano y discutirlo a fondo antes de comenzar con la fabricación de las herramientas. Nuestros equipos en fundición de acero, fundición de hierro, fundición de acero inoxidable y fundición de aluminio se ajusta a los criterios de aceptación por escrito, y la conversación es mucho más breve cuando existen dichos criterios. En el caso de las piezas de aleación ligera, la elección de la aleación determina todo el proceso de inspección, por lo que Cómo elegir una aleación para fundición y fundición a presión de aluminio colócalas en la parte anterior. Si las secciones son delgadas y la pieza se someterá a un mecanizado intenso, Mecanizado CNC vs fundición es la otra mitad de la decisión.
Preguntas frecuentes
¿La inspección de piezas fundidas es lo mismo que la inspección dimensional?
No. La inspección dimensional verifica que la geometría cumpla con los grados de tolerancia; la inspección de integridad busca discontinuidades internas. Una pieza puede pasar la inspección en la máquina de medición por coordenadas (CMM) y, aun así, presentar contracción en el cubo, por lo que ambas se incluyen en una especificación rigurosa.
¿Qué método de inspección de piezas fundidas es el adecuado para una carcasa de aluminio de 25 mm?
Comienza con la inspección visual y, a continuación, realiza pruebas con líquido penetrante en las superficies de sellado mecanizadas. La radiografía según la norma ASTM E155 es el siguiente paso cuando la carcasa soporta presión, y para la mayoría de las piezas de aleación ligera ahí es donde termina la inspección de la fundición: el aluminio no puede someterse a pruebas de partículas magnéticas, y a 25 mm las pruebas ultrasónicas tienen dificultades con la zona muerta cercana a la superficie, a menos que la estructura granular de la aleación sea muy fina.
¿Se pueden detectar porosidades mediante el ensayo de penetración?
Solo si el poro llega a la superficie. Los poros sellados son invisibles para la tomografía por pulsos (PT), lo cual es una causa común de discusiones del tipo “el informe decía que estaba limpio, pero el mecanizado abrió un agujero”. La radiografía o las pruebas ultrasónicas son la solución para detectar la porosidad interna.
¿Por qué no se puede utilizar el ensayo por partículas magnéticas en el acero inoxidable 316?
El acero inoxidable austenítico no es ferromagnético en estado recocido, por lo que no hay fuga de flujo que retenga las partículas. Utilice pruebas de penetración para inspeccionar la superficie y radiografía para el volumen: una razón más por la que el grado y la inspección deben elegirse conjuntamente.
¿Necesito una radiografía en cada yeso?
Rara vez. Lo habitual es realizar una radiografía completa en los primeros artículos y, posteriormente, un plan de muestreo por lote, con cobertura mediante penetrante 100% o partículas magnéticas en las caras críticas, ya que es una opción económica. La radiografía justifica su costo en las paredes de presión y en las secciones gruesas, donde es probable que se produzca contracción.
¿Qué significa realmente “nivel de severidad 2 de la norma ASTM E446”?
En la norma se hace referencia a una radiografía de referencia: cada categoría de discontinuidad (de la A a la G) se ilustra en niveles de gravedad del 1 al 5, siendo el 1 el menos significativo. “Nivel 2 o superior” significa que la indicación en su película o imagen digital no es peor que la de esa radiografía de referencia, según se evalúe en la zona que usted haya definido.
*Normas a las que se hace referencia: ASTM A802, E165, E709, E125, A609, E446, E186, E280, E155, E10, E415, A488, ISO 2859-1, MSS SP-55; publicaciones de la AFS y la ASNT; registros de planta de Supro MFG.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina