
Servizio di fusione del ferro
Supro MFG offre servizi di fusione del ferro per acquirenti OEM che necessitano di componenti in ghisa durevoli, dalla revisione del disegno alla produzione. Supportiamo componenti in ghisa grigia, ghisa sferoidale e ghisa malleabile per pompe, valvole, telai di macchinari, attrezzature agricole, attrezzature per l'edilizia e ferramenta industriale. Prima di effettuare il preventivo, il nostro team esamina il grado del materiale, il percorso di processo, la sovrammettitura per la lavorazione meccanica, il trattamento superficiale e i requisiti di ispezione, aiutando gli acquirenti a ridurre i rischi prima della realizzazione delle attrezzature o della produzione in serie.
- sistema di qualità ISO 9001:2015 e IATF 16949
- 3 officine di fusione e 120 dipendenti tecnici
- 18 ingegneri della qualità e supporto per i rapporti di ispezione
- Fondata nel 1997 con una struttura di 8.800 mq
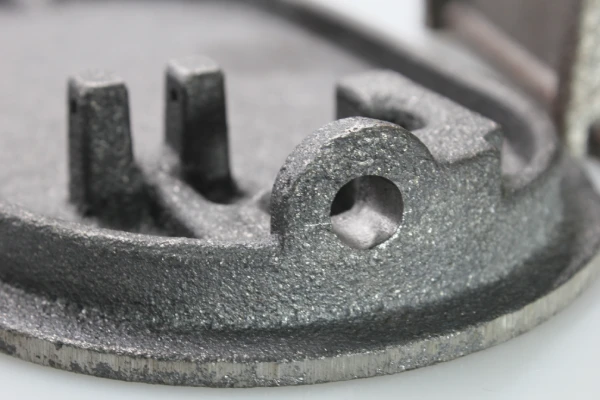
fusione in ghisa : la tecnologia di fusione più riconosciuta
fusione di ferro gioca un ruolo molto importante nell'ingegneria meccanica al giorno d'oggi, e molte parti metalliche con strutture complesse che devono avere capacità di carico scelgono di affidarsi alla tecnologia della fusione del ferro. Simile a acciaio fuso, il ferro fuso viene iniettato in uno stampo per il raffreddamento e la formatura, ottenendo il pezzo di fusione in ferro finale di cui abbiamo bisogno.
Con alto efficienza e costo efficacia, i componenti in ghisa sono utilizzati in un'ampia varietà di settori per svariate applicazioni. Con un trattamento termico di qualità e superficie trattamento, i getti in ferro possono avere un'eccellente resistenza alla corrosione e un'alta resistenza.
Selezione dei materiali e dei gradi
Materiali in ghisa e opzioni di qualità
La scelta del materiale in ghisa deve corrispondere a carico, vibrazioni, impatto, usura ed esigenze di lavorazione meccanica. Supro MFG può esaminare le qualità comuni di ghisa grigia e sferoidale, il peso del pezzo, il ciclo di lavorazione, il sovrametallo di lavorazione e i requisiti di ispezione prima del preventivo.
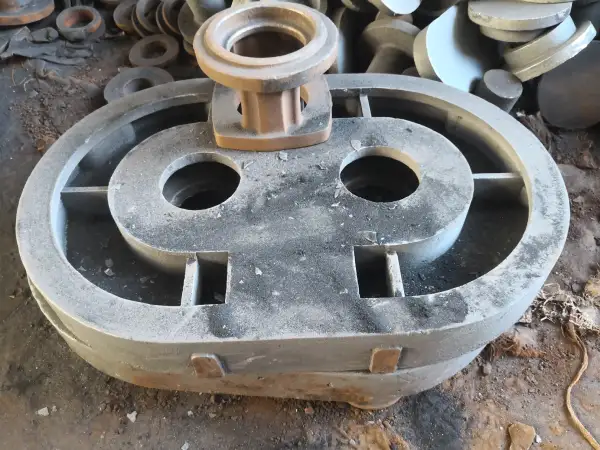
parti in ghisa grigia
La ghisa grigia, inclusi i gradi HT200, HT250, HT300 e HT350 secondo gli standard GB, viene scelta laddove lo smorzamento delle vibrazioni, la resistenza a compressione e la lavorabilità hanno la priorità rispetto alla resistenza agli urti. Questi gradi corrispondono approssimativamente alle norme ASTM A48 n. 30, n. 35, n. 45 e n. 50, EN-GJL-200 a EN-GJL-350 e DIN GG20 a GG35. Possiamo esaminare fusioni in ghisa grigia da 0,5 kg a 2.000 kg al pezzo per basamenti di macchine, corpi pompa, corpi valvola, coperchi e monoblocchi motore.
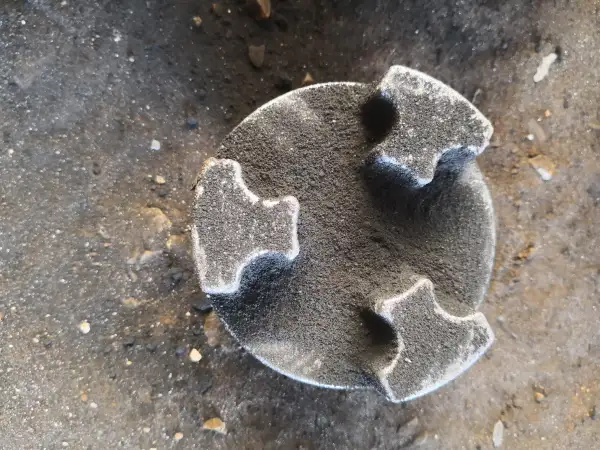
parti di fusione in sferoidale
È facile da lavorare all'utensile, ha buone resistenze alla fatica e allo snervamento, ed è anche resistente all'usura. Tuttavia, la sua caratteristica più nota è la duttilità. I gradi comuni includono QT450-10, QT450-18 e QT500-7 secondo gli standard GB, con i relativi gradi ASTM 65-45-12, 60-40-18 e 80-55-06, EN-GJS-450-10, EN-GJS-450-18 e EN-GJS-500-7, e DIN GGG-40 / GGG-50. La ghisa sferoidale è utilizzata nella fabbricazione di giunti dello sterzo, vomere per aratri, alberi motore, ingranaggi pesanti, componenti delle sospensioni per auto e camion, impianti idraulici componenti e settore automobilistico cerniere per porte.
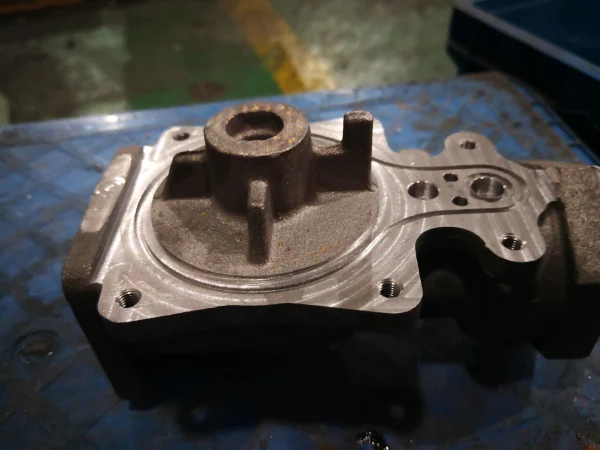
Parti in ghisa malleabile
Attraente proprietà della ghisa malleabile la sua capacità di trattenere e immagazzinare lubrificanti, particelle di usura non abrasive e superfici porose che intrappolano altri detriti abrasivi. Malleabile La ghisa è usata per superfici soggette a forti carichi, catene, ruote dentate, bielle, componenti della trasmissione e degli assi, materiale rotabile ferroviario e macchinari agricoli e per l'edilizia.
| Ghisa | Standard | |||||
| GB | AWS | Cazzate | NF | DIN | ISO | |
| Ghisa grigia | HT200 | N. 30 | Grado 220 | EN-GJL-200 | GG20 | 200 |
| HT250 | N. 35 | Classe 260 | EN-GJL-250 | GG25 | 250 | |
| HT300 | N. 45 | Classe 300 | EN-GJL-300 | GG30 | 300 | |
| HT350 | N. 50 | Grado 350 | EN-GJL-350 | GG35 | 350 | |
| Ghisa sferoidale | QT450-10 | 65-45-12 | GGG-40 | EN-GJS-450-10 | 450/10 | 450-10 |
| QT450-18 | 60-40-18 | GGG-40 | EN-GJS-450-18 | 400/18 | 450-18 | |
| QT500-7 | 80-55-06 | GGG-50 | EN-GJS-500-7 | 500/7 | 500-7 | |
Ghisa o Acciaio Fuso?
Usa la ghisa quando lo smorzamento, la lavorabilità e il controllo dei costi sono più importanti di una grave resistenza agli urti. Usa l'acciaio il casting quando il componente richiede una maggiore resistenza a trazione, saldabilità o prestazioni elevate in caso di carichi d'urto pesanti. Se la scelta del materiale non è chiara, Supro MFG può esaminare l'applicazione e indirizzare il progetto verso il percorso di materiale più appropriato. Visualizza getti in acciaio per applicazioni ad alta resistenza.
Progettazione - Prototipo - Stampi - Fusione
Visita la fonderia di metalli Supro Metal Casting
La fonderia di metallo Supro è leader in Cina fusione dei metalli produttore di componenti, fondato nel 1997, con il continuo aggiornamento della tecnologia di fusione e la sostituzione di attrezzature di fusione avanzate, siamo diventati un'azienda di fusione leader nel settore, coprendo un'area di 8.800 metri quadrati, con tre reparti di fusione, un reparto di lavorazione CNC di precisione e rivestimento superficiale, dispone di 120 dipendenti tecnici, 18 ingegneri della qualità e 17 membri del management aziendale principale. Forniamo metallo stabile parti di fusione fornire progetti a oltre 3800 aziende acquirenti provenienti dalla Cina e dal mondo.
Siamo specializzati nel metallo fusioni con varie strutture complesse, e utilizziamo la nostra vasta conoscenza dei materiali di fusione e l'esperienza nella fusione per fornire ai clienti componenti di fusione in metallo di alta qualità nei tempi previsti, attraverso tecniche di fusione professionali.
Che si tratti di un prototipo di colata rapida o di una produzione in serie, siamo in grado di offrire solide capacità di fusione, tra cui: progettazione e ottimizzazione del prodotto, progettazione e produzione di stampi, processo di fusione dei metalli, controllo qualità, lavorazione meccanica CNC di precisione, test sui materiali e sulle proprietà fisiche, rivestimento superficiale, nonché servizi di fusione di metalli "chiavi in mano" come imballaggio e trasporto.
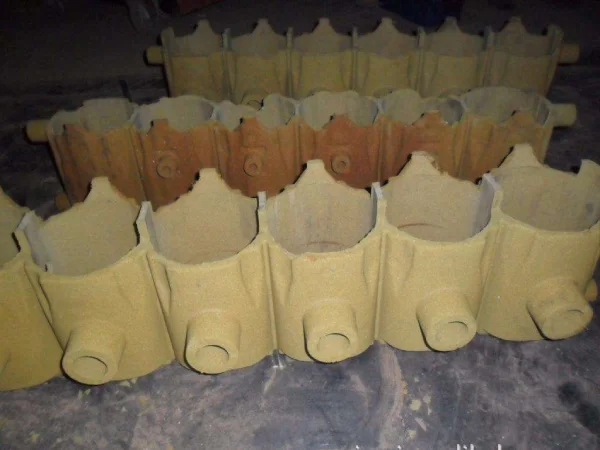
Opzioni di processo
Opzioni del processo di fonderia per componenti in ghisa
Il giusto processo di fonderia dipende dalle dimensioni del pezzo, dai requisiti superficiali, dalle aspettative di tolleranza, dal volume annuo e dalla classe del materiale. Non spingiamo ogni progetto verso un'unica soluzione. Il processo viene selezionato dopo l'esame del disegno.
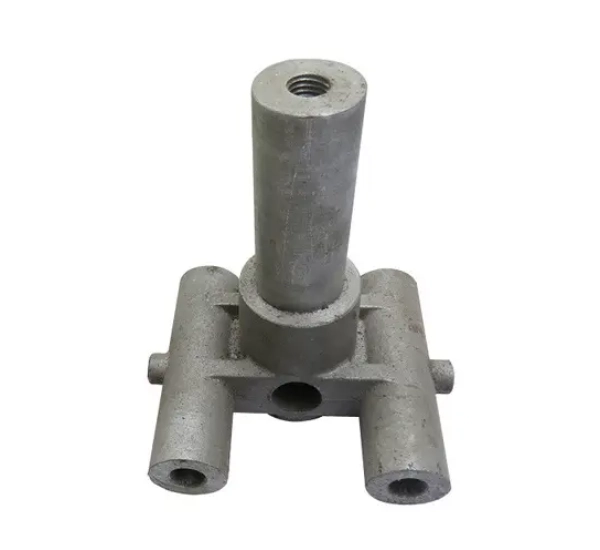
fusione in sabbia verde di ferro
Supro MFG ha avanzato produzione per fusione a pressione attrezzature per soddisfare le esigenze di prodotti di pressofusione a bassa pressione e ad alta pressione, forniamo le soluzioni di produzione di pressofusione su richiesta più convenienti per acquirenti di ogni estrazione sociale in tutto il mondo e, tramite raggi X, analisi della composizione, test non distruttivi, test meccanici, test in nebbia salina, ecc., per garantire la consegna puntuale di parti pressofuse di alta qualità.
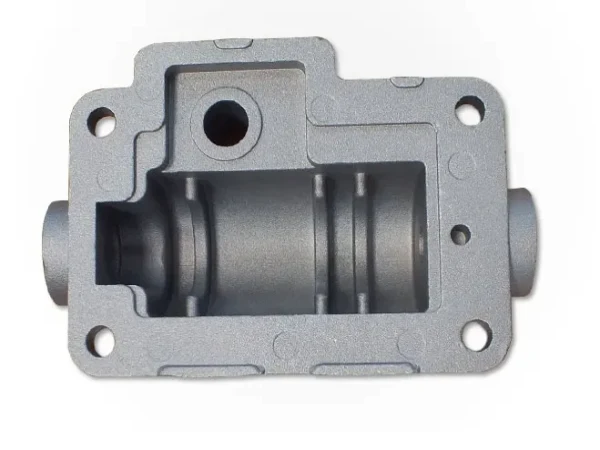
fusione in conchiglia
utilizzando sabbia resinata o grezza sabbia per formare una cavità che riproduca la forma del prodotto finale sotto l'azione di uno stampo in alluminio o acciaios, iniettare il metallo fuso nello stampo in sabbia e lasciarlo raffreddare per ottenere il pezzo. La fusione in sabbia delle leghe di alluminio è economica, ma di solito richiede una lavorazione secondaria per ottenere tolleranze dimensionali strette, ed è anche molto efficace per la realizzazione di grandi lega di alluminio fusa particolari o parti con dettagli fini, adatti per progetti di fusione su larga scala.
Alla fonderia di pressofusione Supro, controlliamo ragionevolmente il processo di fusione e la composizione degli elementi della lega di alluminio per evitare la maggior parte dei problemi di difetti, migliorare le proprietà meccaniche, aumentare l'efficienza di fusione e rendere l'alluminio fusioni in lega più competitivo.
Vantaggi: alta efficienza, basso costo, economico, è possibile realizzare una struttura complessa, adatto per un'ampia gamma di materiali
Svantaggi: Sono presenti numerose cavità sabbiose e pori, e la superficie è ruvida. È impossibile realizzare dettagli precisi.
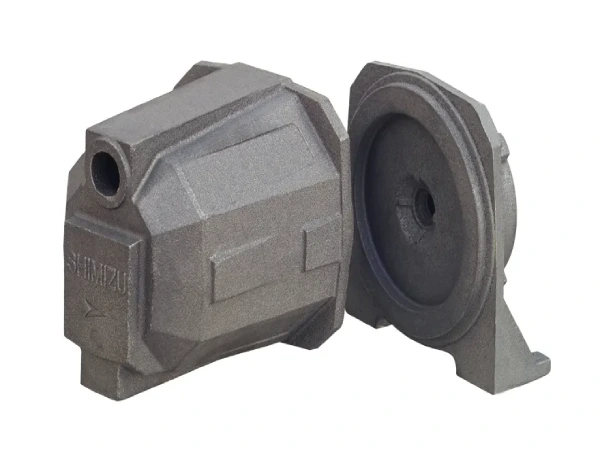
Fusione in sabbia con resina ferrosa
Realizza stampi in acciaio e altri stampi o anime metallici. La lega di alluminio fusa viene raffreddata e modellata all’interno dello stampo. Si tratta di uno stampo metallico riutilizzabile. Più spesso, la lega di alluminio viene iniettata per gravità per riempire la cavità dello stampo. All’interno. Lo stampo viene poi separato dopo il raffreddamento e il pezzo finito viene espulso o rimosso.
Supro MFG utilizza questo processo di fusione con prototipazione rapida per ottenere una struttura metallica microscopica più omogenea, aumentare la densità dei pezzi fusi in lega di alluminio e migliorare significativamente le proprietà meccaniche del prodotto. Viene generalmente impiegato in settori che richiedono elevata capacità di carico, resistenza all’usura e resistenza alla corrosione. molto richiesto.
Vantaggi: Maggiore densità del prodotto; tempi di produzione ridotti; basso costo del prodotto; elevata finitura superficiale; possibilità di ottenere dettagli più precisi
Svantaggi: Costi elevati per gli stampi. Non consente modifiche al progetto. Non adatto a grandi dimensioni. pezzi fusi Ciclo di produzione degli stampi lungo
Assistenza tecnica
Revisione tecnica prima della produzione
Un progetto di fusione di successo inizia prima ancora che il metallo fuso venga colato. Supro MFG esamina le transizioni delle pareti, gli angoli acuti, lo spessore delle nervature, il design dei rilievi, la struttura dell’anima, il margine di lavorazione e le superfici che potrebbero risultare difficili da pulire o da lavorare. Questa analisi contribuisce a ridurre il ritiro, le inclusioni di sabbia, la porosità, la deformazione, punti difficili e la difficoltà di lavorazione, mantenendo inalterata la funzione del pezzo.
- Spessore della parete, angolo di bozza recensione di "And Ribs"
- Linea di separazione, verifica della struttura interna e della difficoltà di pulizia
- Tolleranza di lavorazione e verifica delle aree critiche
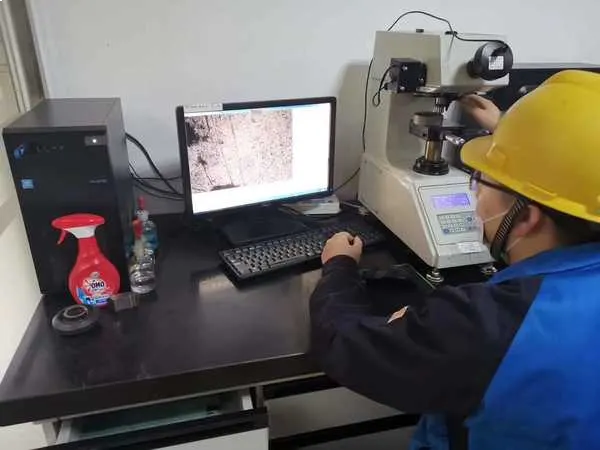
Controllo qualità
Rapporti sul controllo qualità e sulle ispezioni
Gli acquirenti richiedono una composizione stabile dei materiali, dimensioni affidabili e lotti ripetibili. Supro MFG garantisce progetti in ghisa per tipo di materiale verifica, controllo della fusione, preparazione dello stampo, controllo della colata, pulizia, ispezione delle lavorazioni meccaniche e controllo finale prima della spedizione. A seconda dei requisiti del progetto, l’ispezione può comprendere il controllo dimensionale con macchina a coordinate (CMM), l’analisi chimica con spettrometro, le prove delle proprietà meccaniche, le prove distruttive ove necessario, le prove non distruttive e il controllo finale dell’imballaggio.
Verifica dei materiali
Analisi chimica mediante spettrometro e certificazione dei materiali.
Prove meccaniche
Prove delle proprietà meccaniche e, se necessario, prove distruttive.
Controllo dimensionale
Controlli CMM e dell'area di lavorazione per le dimensioni critiche.
Assistenza NDT
Controlli non distruttivi e verifica finale dell'imballaggio in base alle esigenze del progetto.
Sei pronto a inviare un disegno?
Carica il tuo file 2D/3D e richiedi una verifica dei materiali, dei processi e dei controlli.
Operazioni secondarie
Lavorazione meccanica, trattamento termico e finitura superficiale
Le operazioni secondarie dovrebbero essere pianificate prima della preparazione del preventivo, poiché incidono sulla scelta degli utensili, sul margine di lavorazione, sul controllo qualità e sulla preparazione alla spedizione.
Lavorazione CNC
Lavorazioni CNC per superfici di montaggio, superfici di tenuta, fori, filettature e aree di assemblaggio.
- Lavorazione CNC di pezzi in ghisa
- Verifica dell'area di lavorazione
- Controllo delle dimensioni critiche
Trattamento termico
Trattamento termico può essere preso in considerazione quando sono importanti la resistenza, la durezza, l’alleviamento delle tensioni o la stabilità dimensionale.
- Trattamento termico per componenti in ghisa
- Requisiti di durezza
- Revisione basata sull'applicazione
Finitura delle superfici
Le opzioni di finitura comprendono la sabbiatura, la verniciatura, la verniciatura a polvere, la cromatura o la stagnatura, l'incisione con acido, la zincatura e il rivestimento in poliammide.
- Finitura superficiale dei componenti in ghisa
- Analisi dell'esposizione alla corrosione
- Requisiti relativi all'aspetto e all'imballaggio
Ampia gamma di applicazioni per la fusione in ghisa
- Corpo del valore
- Valvole per compressori
- Accoppiamento
- Pignone
- Valvole idrauliche e
- cilindri
- Staffe strutturali
- Rulli
- Avvolgicavo
- Cornici
- Pompe
- Albero motore
- Albero a camme
- Collettore di scarico
- Telaio della macchina
- Flangie
- Hub
- Cambi
Domande degli acquirenti
Domande frequenti sull'approvvigionamento di componenti in ghisa
Queste domande vertono sulla preparazione delle richieste di offerta, sulla scelta dei materiali, sul controllo qualità e sulla gestione della qualità dopo la consegna.
Vi preghiamo di inviarci il disegno o il campione, il tipo di materiale, la quantità, il volume annuo, i requisiti di tolleranza, le aree di lavorazione, la finitura superficiale, l'applicazione e la data di consegna prevista. Se il tipo di materiale non è ancora stato definito, il nostro team potrà valutare le condizioni di carico e consigliarvi la ghisa grigia, la ghisa sferoidale o un'altra soluzione.
Per i disegni 2D, vengono comunemente esaminati i formati PDF, DWG e DXF. Per i modelli 3D, è possibile verificare i formati STP, STEP, IGES e OBJ. In caso di pacchetti di richieste di preventivo di grandi dimensioni, si prega di confermare con il nostro team il formato finale accettato prima dell'invio.
Tra i tipi più comuni di ghisa grigia figurano HT200, HT250, HT300 e HT350, con i relativi riferimenti alle norme ASTM, EN e DIN. Le discussioni sulla ghisa sferoidale possono includere i tipi QT450-10, QT450-18 e QT500-7, con le corrispondenti classi ASTM, EN-GJS e DIN.
Le discussioni relative ai progetti attuali possono riguardare pezzi di peso compreso tra circa 0,5 kg e 2.000 kg ciascuno. La fattibilità definitiva dipende comunque dalla geometria, spessore della parete, percorso di lavorazione, requisiti di lavorazione e standard di controllo.
La ghisa grigia viene spesso scelta per le sue proprietà di smorzamento, lavorabilità e contenimento dei costi. La ghisa sferoidale viene utilizzata quando sono richieste maggiore resistenza, tenacità e resistenza agli urti. La scelta più appropriata dipende dal carico, dal rischio di fatica, dall’ambiente di esercizio e dalle esigenze di lavorazione.
Acciaio Di solito si prende in considerazione la fusione quando il pezzo richiede una maggiore resistenza alla trazione, saldabilità o resistenza a forti urti. La ghisa è spesso la scelta migliore per alloggiamenti, basi e coperchi in cui sono richieste buone caratteristiche di smorzamento, lavorabilità e contenimento dei costi.
L'ispezione può comprendere controlli dimensionali con CMM, analisi chimiche con spettrometro, prove delle proprietà meccaniche, prove distruttive ove necessario, prove non distruttive e verifica finale dell'imballaggio. È possibile fornire certificati dei materiali e rapporti di ispezione in base ai requisiti del progetto.
Sì. Molti componenti in ghisa richiedono lavorazioni CNC per fori, filettature, superfici di tenuta, superfici di montaggio e aree di assemblaggio. I requisiti di lavorazione devono essere inclusi nel preventivo e nel piano di controllo.
Se un acquirente segnala un problema di qualità, la procedura deve prevedere l’esame delle foto o del rapporto, la verifica della tracciabilità del lotto, l’analisi delle cause alla radice e l’adozione di azioni correttive. Le condizioni relative alla rilavorazione, alla sostituzione o al credito devono essere conformi al contratto di acquisto confermato e agli standard di ispezione.
Richiedi un preventivo
Carica il tuo disegno per ricevere un preventivo direttamente dal produttore
Inviateci un disegno 2D, un file 3D o delle foto di campioni indicando il tipo di materiale, la quantità, il volume annuo, le aree di lavorazione, la finitura superficiale e i requisiti di controllo qualità. Il nostro team esaminerà il vostro progetto e vi confermerà un preventivo diretto dal produttore.
- PDF, DWG o DXF per i disegni 2D
- STP, STEP, IGES o OBJ per i modelli 3D
- Tipo di materiale, quantità, volume annuo ed esigenze di controllo
- Requisiti relativi alla lavorazione, alla finitura superficiale e all'imballaggio
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina