
Fonderia di alluminio in Cina per componenti OEM
Servizi di fusione dell'alluminio
I servizi di fusione dell’alluminio offerti da Supro MFG aiutano gli acquirenti OEM a procurarsi componenti in alluminio fuso leggeri, lavorabili e resistenti alla corrosione da una fonderia cinese. Prima di formulare un preventivo, valutiamo la scelta della lega, il processo di produzione, il margine di lavorazione, la finitura superficiale e i requisiti di ispezione.
Tra i progetti tipici figurano alloggiamenti, staffe, coperture, componenti per la dissipazione del calore, componenti per macchinari e componenti in alluminio fuso su misura per applicazioni nei settori industriale, automobilistico, elettronico e delle apparecchiature.
Cosa valutiamo prima di formulare un preventivo
- Disegni in 2D, modelli in 3D o foto di campioni
- Tipo di lega, ambiente di lavoro e requisiti di resistenza
- Pressofusione, fusione in sabbia o fusione in stampo permanente
- Aree di lavorazione, filettature, planarità e superfici di tenuta
- Requisiti relativi alla finitura superficiale, al rivestimento e al rapporto di ispezione
Oltre 25 anni
fusione su misura esperienza
ISO 9001:2015
Sistema di qualità per la fusione OEM e progetti di lavorazione meccanica
Matrici · Sabbia · Stampi permanenti
Percorso di lavorazione verificato tramite disegno e modello
CNC + Finitura
Lavorazione meccanica, preparazione delle superfici e assistenza per i trattamenti di rivestimento
Analisi del disegno
Quantità minima ordinabile (MOQ) e tempistiche per i campioni saranno confermate dopo la revisione del disegno
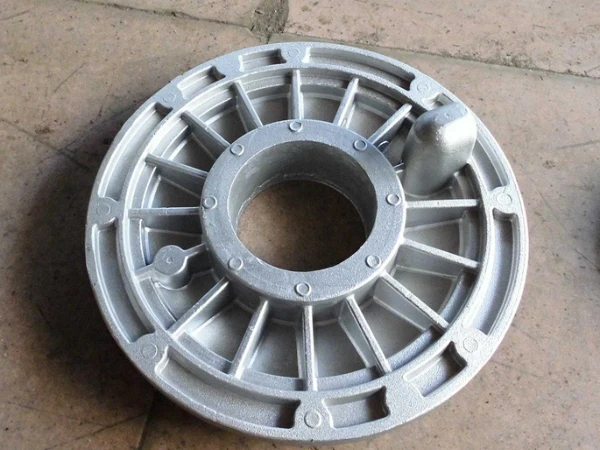
Fusione di alluminio: ampiamente apprezzata per la sua durata e stabilità.
La fusione dell'alluminio consente di ottenere componenti personalizzati in lega di alluminio di qualsiasi forma e dimensione, con alcuni vantaggi e caratteristiche che altri fusione dei metalli Questi componenti non hanno eguali in termini di caratteristiche quali: estetica accattivante, leggerezza, resistenza al calore, resistenza alla corrosione, elevata resistenza meccanica, facilità di lavorazione, ecc. Apprezzati da numerosi clienti, in particolare nel settore automobilistico, grazie al diffuso impiego di tecnologie volte a ottenere veicoli leggeri e ad alta resistenza, i componenti fusi in lega di alluminio trovano ampio impiego nella realizzazione di parti automobilistiche di grande importanza.
Materiali e processo di produzione delle leghe
Materiali per la fusione dell'alluminio e scelta delle leghe
Alluminio scelta della lega devono essere in linea con la funzione del prodotto, il carico, lo spessore delle pareti, l’esposizione alla corrosione, l’entità della lavorazione e la finitura superficiale. Anziché fornire un preventivo basandosi esclusivamente sul nome del componente, il nostro team valuta la scelta della lega tenendo conto del processo di fusione e del piano di lavorazione successiva.
Per i nuovi progetti relativi a richieste di preventivo, inviate lo standard del disegno se la lega è già stata definita. Se la lega non è stata ancora definita, possiamo valutare le opzioni più comuni fusione in lega di alluminio percorsi e aiutano a confrontare costi, resistenza, lavorabilità e requisiti di finitura superficiale.
| Percorso Alloy | Usi comuni del progetto | Note tecniche | Promemoria relativo alla richiesta di preventivo |
|---|---|---|---|
| ADC12 / A380 Pressocolata Percorso | Pressofusione di alluminio alloggiamenti, coperchi, staffe, parti di motori, involucri per componenti elettronici e componenti prodotti in serie. | Ideale per grandi volumi produzione e dimensioni ripetibili, dove l’investimento in attrezzature è accettabile. | Confermare il volume annuale, le previsioni relative alle attrezzature, la finitura superficiale e le aree di lavorazione. |
| A356 Fusione in sabbia o a gravità Percorso | Fusione in sabbia dell’alluminio o fusione in stampo permanente progetti di fusione di alluminio per elementi strutturali parti, componenti meccanici e fusioni di medie dimensioni. | Viene spesso preso in considerazione quando sono fondamentali la resistenza, la lavorabilità e la flessibilità nella produzione di volumi da bassi a medi. | Conferma trattamento termico, spessore della parete, margine di lavorazione e norma di controllo. |
| Discussioni su 6061 / 6063 / 7075 | Componenti in alluminio lavorati, profili o applicazioni che richiedono un’elevata resistenza, nei casi in cui la fusione non sia sempre la soluzione più indicata. | Alcuni tipi di alluminio sono più adatti alla lavorazione meccanica, all’estrusione o alla forgiatura. È opportuno valutare il processo di lavorazione prima di formulare un preventivo. | Inviare le specifiche tecniche del materiale, il carico di esercizio e le eventuali certificazioni richieste. |
Non sai quale soluzione in alluminio sia più adatta al tuo pezzo? Invia il tuo disegno per una valutazione direttamente dal produttore.
Selezione del processo
Opzioni relative al processo di fusione dell'alluminio per componenti OEM
La scelta del processo più adatto dipende dalla quantità, dalle dimensioni del pezzo, dalla geometria, dallo spessore delle pareti, dai requisiti di finitura superficiale, dal budget a disposizione per le attrezzature e dalle esigenze di lavorazione. Non imponiamo un unico approccio per ogni progetto; il metodo di fusione viene selezionato dopo aver esaminato il disegno.
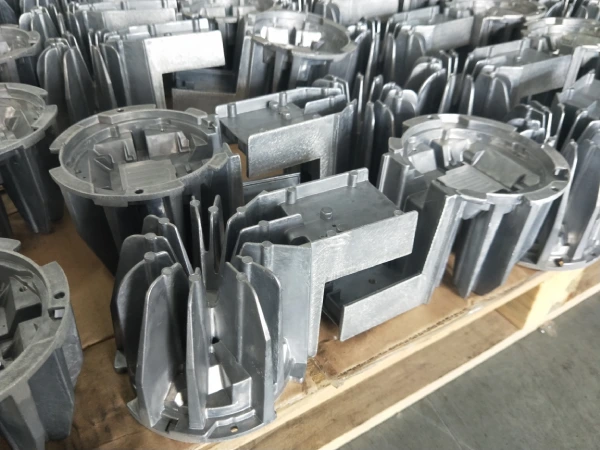
pressofusione di leghe di alluminio
La pressofusione è molto simile alla fusione a stampo permanente stampo fusione, ma a differenza della fusione per gravità, la pressofusione si avvale della pressione esercitata dall’attrezzatura di pressofusione per iniettare la lega fusa nello stampo; si distingue in: pressofusione a bassa pressione e pressofusione ad alta pressione, che consente al materiale di riempire in modo più completo tutti i dettagli all’interno dello stampo. La pressofusione è una tecnica molto adatta alla realizzazione di pezzi fusi con forme complesse strutture e elementi a pareti sottili, ed è ampiamente utilizzato nella realizzazione di alloggiamenti per motori automobilistici, supporti per apparecchiature elettroniche, accessori per l'illuminazione a LED, alloggiamenti per radiatori, ecc.
Supro MFG ha avanzato produzione per fusione a pressione attrezzature per soddisfare le esigenze di prodotti di pressofusione a bassa pressione e ad alta pressione, forniamo le soluzioni di produzione di pressofusione su richiesta più convenienti per acquirenti di ogni estrazione sociale in tutto il mondo e, tramite raggi X, analisi della composizione, test non distruttivi, test meccanici, test in nebbia salina, ecc., per garantire la consegna puntuale di parti pressofuse di alta qualità.
fusione in sabbia di leghe di alluminio
utilizzando sabbia resinata o sabbia verde per formare una cavità che riproduce la forma del prodotto finale sotto l'azione di stampi in alluminio o acciaio, iniettando il metallo fuso nello stampo in sabbia e lasciandolo raffreddare per ottenere il prodotto finito. Fusione in sabbia di leghe di alluminio è economico, ma di solito richiede una lavorazione secondaria per ottenere tolleranze dimensionali ristrette; è inoltre molto efficace per la realizzazione di grandi pezzi fusi in lega di alluminio o di pezzi con dettagli precisi, ed è adatto a progetti di fusione su larga scala.
Alla fonderia Supro, controlliamo il processo di fusione e la composizione chimica dei alluminio legare in modo adeguato per evitare la maggior parte dei difetti, potenziare le proprietà meccaniche, migliorare l’efficienza di fusione e rendere i getti in lega di alluminio più competitivi.
Vantaggi: alta efficienza, basso costo, economico, è possibile realizzare una struttura complessa, adatto per un'ampia gamma di materiali
Svantaggi: Sono presenti numerose cavità sabbiose e pori, e la superficie è ruvida. È impossibile realizzare dettagli precisi.
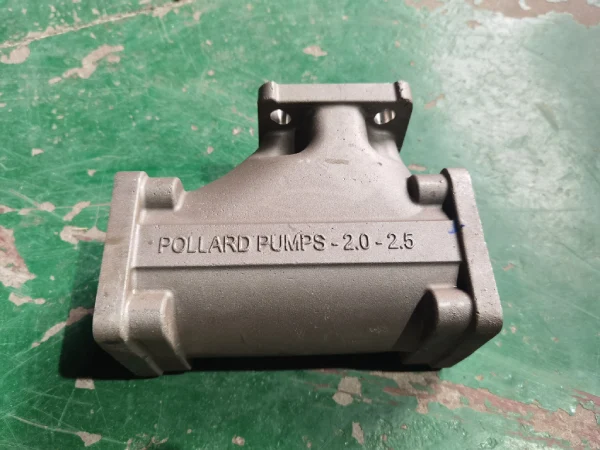
Fusione in stampo permanente in lega di alluminio
Realizza stampi in acciaio e altri stampi o anime metallici. La lega di alluminio fusa viene raffreddata e modellata all’interno dello stampo. Si tratta di uno stampo metallico riutilizzabile. Più spesso, la lega di alluminio viene iniettata per gravità per riempire la cavità dello stampo. All’interno. Lo stampo viene quindi separato dopo il raffreddamento e il pezzo finito viene espulso o rimosso.
Supro MFG utilizza questo fusione per prototipazione rapida processo volto a ottenere una struttura metallica microscopica più omogenea, ad aumentare la densità dei pezzi fusi in lega di alluminio e a migliorare significativamente le proprietà meccaniche del prodotto. Viene generalmente impiegato in settori che richiedono elevata capacità di carico, resistenza all’usura e resistenza alla corrosione. molto richiesto.
Vantaggi: Maggiore densità del prodotto; tempi di produzione ridotti; basso costo del prodotto; elevata finitura superficiale; possibilità di ottenere dettagli più precisi
Svantaggi: Costi elevati per gli stampi. Non consente modifiche al progetto. Non adatto a grandi dimensioni. pezzi fusi Ciclo di produzione degli stampi lungo
Revisione tecnica
Controllo della porosità e analisi tecnica della fusione dell'alluminio
Fusione di alluminio La porosità, il ritiro, la deformazione e l'esposizione alla lavorazione sono preoccupazioni comuni per gli acquirenti OEM. Questi rischi non si risolvono con uno slogan; devono essere valutati tenendo conto del disegno tecnico, del sistema di colata, dello spessore delle pareti, del margine di lavorazione e del piano di ispezione.
Prima della produzione, Supro MFG è in grado di esaminare transizioni brusche, sezioni che passano da spesse a sottili, nervature, sporgenze, fori, aree di tenuta, aree filettate e superfici che potrebbero rivelare difetti interni dopo la lavorazione CNC. Ciò contribuisce a ridurre le rilavorazioni evitabili e garantisce che la funzionalità del pezzo sia in linea con il percorso di lavorazione selezionato.
Punti di rischio comuni che controlliamo
Transizione dello spessore della parete
Aree di lavorazione sensibili alla porosità
Fori filettati e punti di assemblaggio
Degassificazione e controllo della fusione
Concetto di gating e riser
Pianità e superfici di tenuta
Requisiti relativi alla finitura superficiale e al rivestimento
Ambito dell'ispezione e della rendicontazione
Controllo e stabilità dei lotti
Controllo qualità dei componenti in alluminio pressofuso
Gli acquirenti B2B necessitano di dimensioni stabili, lotti ripetibili e una documentazione chiara sulla qualità. Controllo qualità dell'alluminio fuso Le fasi di controllo dovrebbero comprendere la verifica dei materiali, lo stato degli stampi, il controllo della colata, l’ispezione visiva, il controllo della lavorazione CNC, la verifica della finitura superficiale e i controlli finali sull’imballaggio.
È possibile organizzare ispezioni in base alle esigenze del progetto. Per le parti critiche parti in fusione di alluminio, verificare i rapporti dimensionali, i certificati dei materiali, i risultati delle ispezioni superficiali ed eventuali esigenze relative ai controlli non distruttivi (NDT) o alle prove di pressione prima dell’evasione dell’ordine.
Controllo dei materiali e dei processi
La revisione del progetto può includere la verifica della lega, il controllo della fusione, la preparazione dello stampo, il controllo della colata, la pulizia e, ove richiesto, la tracciabilità del processo. In caso di ordini ripetuti, gli stessi punti di controllo devono essere mantenuti coerenti dall’approvazione del campione alla produzione in serie.
Controllo dimensionale
È possibile effettuare un controllo CMM o un controllo dimensionale su superfici di montaggio, fori, superfici di tenuta, punti di riferimento critici e aree post-lavorazione. Gli acquirenti devono indicare chiaramente sul disegno le dimensioni chiave e i riferimenti dei punti di riferimento.
Revisione preliminare e definitiva
È possibile includere controlli relativi a difetti superficiali, adesione del rivestimento, bave, imballaggio e spedizione in base agli standard di ispezione dell’acquirente. Per i componenti a vista, è necessario confermare l’aspetto delle superfici e i limiti di difettosità accettabili prima della produzione.
Applicazioni
Parti tipiche in fusione di alluminio che possiamo esaminare
I componenti in fusione di alluminio trovano ampio impiego nei casi in cui i clienti necessitino di strutture leggere, buona lavorabilità, resistenza alla corrosione e un controllo efficace dei costi. Il processo finale dipende dai dettagli del disegno tecnico, dal volume di produzione, dal margine di lavorazione, dall'aspetto superficiale e dai requisiti di ispezione.
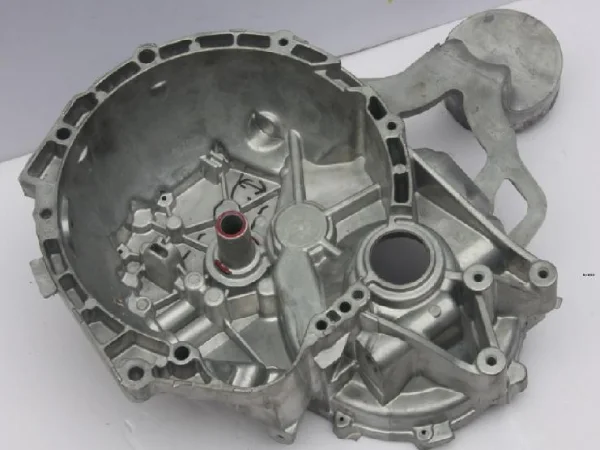
automobilistico
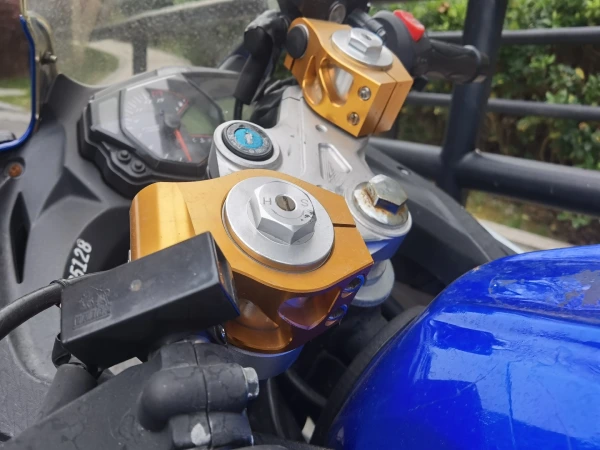
Ricambi per moto
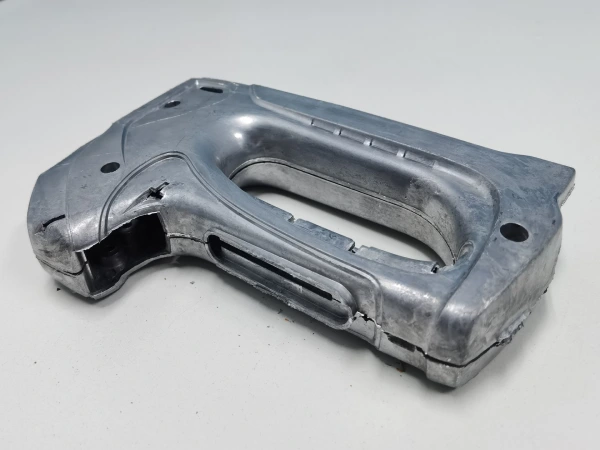
elettronico
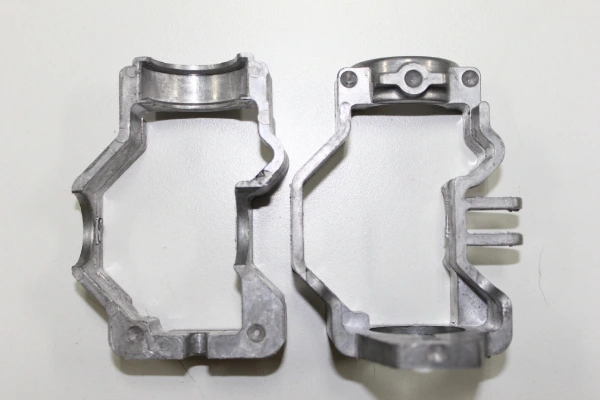
Industria militare
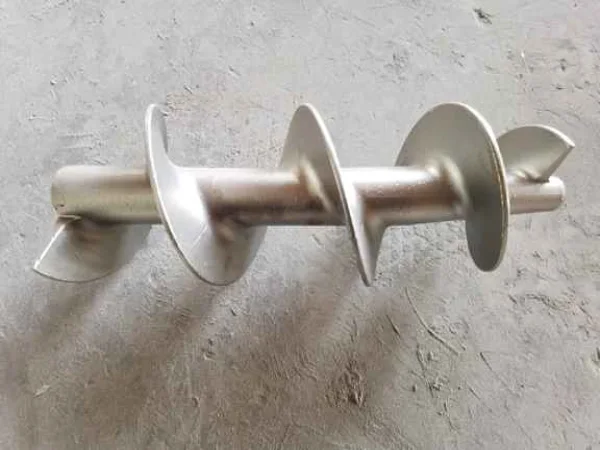
macchine agricole
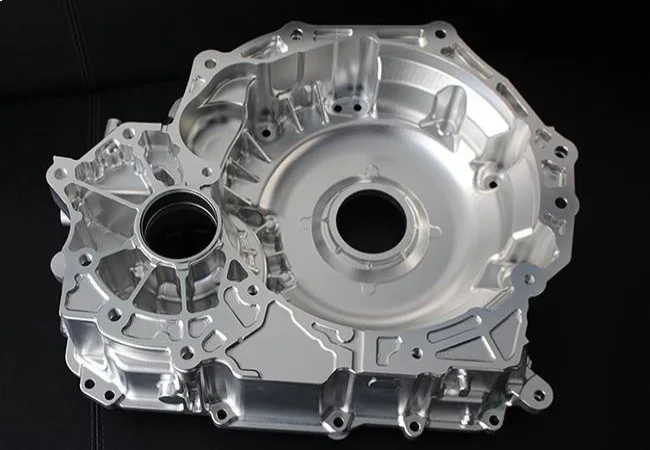
Aerospaziale
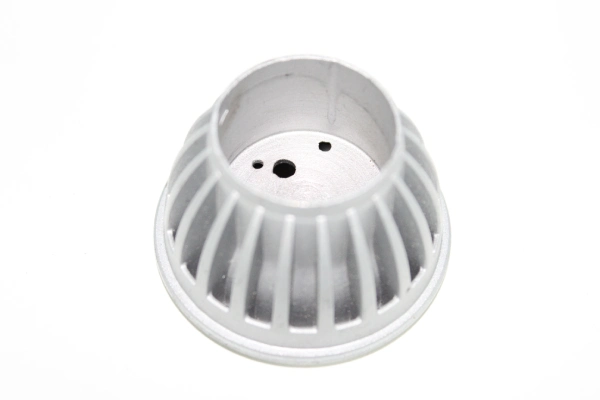
Accessori per LED
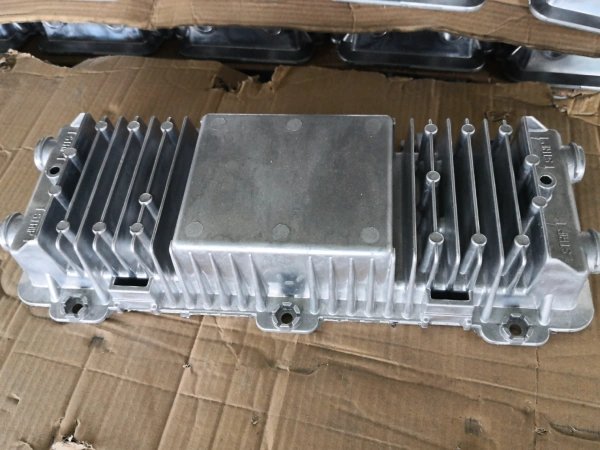
Alloggiamento del radiatore
Richiedi una revisione del disegno prima della realizzazione degli stampi
Inviateci il vostro disegno, il tipo di materiale, il volume annuo, le aree da lavorare e i requisiti relativi alla finitura superficiale prima che vengano prese decisioni in merito agli utensili. Il nostro team valuterà il processo di fusione, il piano di lavorazione e l’ambito delle ispezioni prima di formulare il preventivo.
Controllo e stabilità dei lotti
Controllo qualità dei componenti in alluminio pressofuso
Gli acquirenti B2B necessitano di dimensioni stabili, lotti ripetibili e una documentazione chiara sulla qualità. Il controllo qualità per alluminio pressofuso Le fasi di controllo dovrebbero comprendere la verifica dei materiali, lo stato degli stampi, il controllo della colata, l’ispezione visiva, il controllo della lavorazione CNC, la verifica della finitura superficiale e i controlli finali sull’imballaggio.
Quando si invia una richiesta di preventivo, indicare sul disegno le superfici critiche, i punti di riferimento, i fori filettati, i requisiti di planarità e le superfici visibili. Ciò riduce le incongruenze nel preventivo e contribuisce a definire un piano di ispezione chiaro.
Lavorazione CNC
Supporto per fori, filettature, scanalature, superfici di tenuta, superfici di montaggio, superfici di riferimento, controllo della planarità ed elementi critici per l'assemblaggio.
Preparazione della superficie
La sbavatura, la lucidatura, la granigliatura, la sabbiatura e la pulizia delle superfici possono essere valutate in base alle superfici visibili e alle esigenze relative ai rivestimenti.
Finitura delle superfici
È possibile valutare soluzioni quali verniciatura a polvere, verniciatura tradizionale, placcatura, anodizzazione e finiture protettive in base all’ambiente di lavoro.
Come scegliere la tecnologia di fusione
per il tuo progetto di fusione in lega di alluminio?
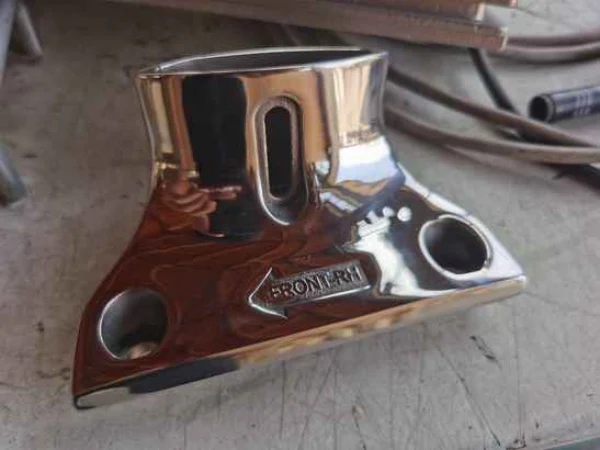
lucidatura
alluminio La lega presenta una buona lucentezza e l'aspetto estetico del metallo in lega di alluminio può essere valorizzato mediante lucidatura, che consente di eliminare la grana di fusione presente sulla superficie del pezzo fuso.
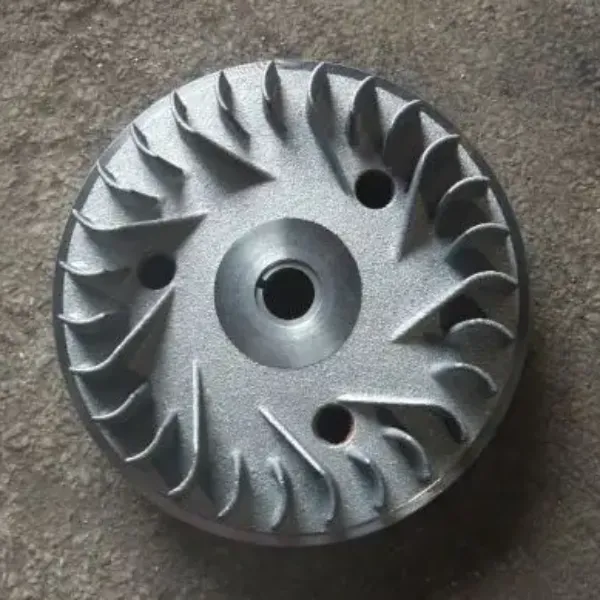
Sabbiatura e granigliatura:
a basso costo trattamento superficiale, uniformano la struttura superficiale dei pezzi fusi in lega di alluminio, rimuovono le impurità superficiali e le macchie di olio; vengono generalmente utilizzati come fase di pretrattamento in vista dell'applicazione di un rivestimento.
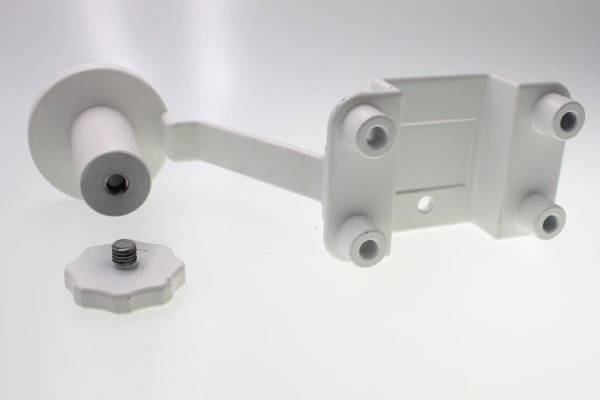
Verniciatura a spruzzo:
Spruzzare in modo uniforme la vernice o il rivestimento in PVDF sulla superficie di fusioni in lega di alluminio, in grado di migliorare efficacemente l’aspetto della superficie e di potenziare l’effetto antiossidante. Colore personalizzabile e proprietà anticorrosive.
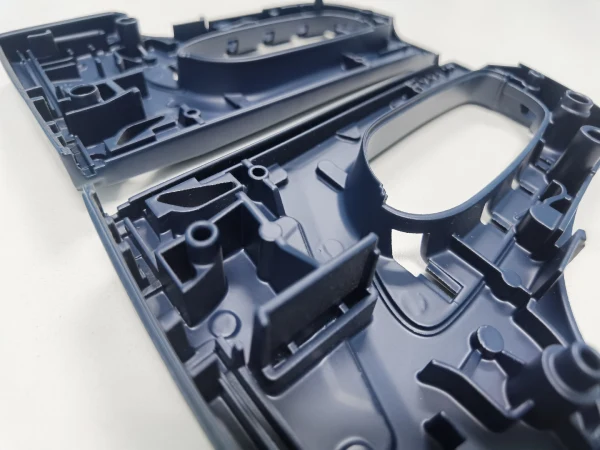
Verniciatura a polvere
Può conferire un aspetto eccellente e aumentare la resistenza all'abrasione di fusioni in lega di alluminio. Viene solitamente utilizzato nei beni di consumo di uso quotidiano e nelle strutture pubbliche. È possibile personalizzarne il colore e l’effetto materico.
Come scegliere la tecnologia di fusione
per il tuo progetto di fusione in lega di alluminio?
| Elemento di confronto | Pressofusione di alluminio | Fusione in sabbia dell’alluminio | Fusione in stampo permanente in alluminio |
|---|---|---|---|
| Costo | Elevati costi di attrezzaggio | Costi di attrezzaggio contenuti | Conveniente per produzioni ripetute |
| Efficienza | Il più alto | Alto | Alto |
| Volume di produzione | Oltre 100.000 pezzi | Da 10 a 10.000 pezzi | da 1.000 a 100.000 pezzi |
| Stampi / Attrezzature | Matrice in acciaio | Modello in legno, alluminio o acciaio | Stampo in acciaio |
| Idoneità del prototipo | Limitato | Adatto alla prototipazione rapida | Limitato |
| Rugosità superficiale | Ra 1,6–3,2 | Ra 6.3 | Ra 3,2–6,3 |
| Difetti comuni / Rischi | Rischio di deformazione, limiti dell'angolo di sformo e pressione sui costi degli utensili | Buchi di sabbia, porosità e minore capacità di riproduzione dei dettagli più fini | Rischio di porosità o ritiro se i canali di colata e il raffreddamento non sono controllati |
Pressofusione di alluminio
Fusione in sabbia dell’alluminio
Fusione in stampo permanente in alluminio
Il percorso definitivo dovrà essere confermato dopo la revisione del disegno, la scelta della lega, la definizione del volume annuale, il margine di lavorazione e i requisiti relativi alla finitura superficiale. Invia il tuo disegno per una revisione del processo.
Fusione di leghe di alluminio
presenta i vantaggi legati alla sua applicazione
I pezzi fusi in lega di alluminio presentano un’eccellente finitura superficiale, oltre a un’ottima durata e stabilità del materiale: questo è il motivo principale per cui la maggior parte dei progettisti tecnici sceglie i pezzi fusi in lega di alluminio, e i vantaggi di questi ultimi sono dimostrati dal caso concreto di Supro MFG è ampiamente utilizzato. Grazie al continuo miglioramento e al progresso nel settore dei metalli non ferrosi fusione dei metalli La tecnologia è utile per stimolare l'ispirazione creativa dei designer e favorire l'innovazione tecnologica.
Flessibilità progettuale
Fusioni in alluminio È in grado di realizzare prodotti con diversi livelli di precisione dimensionale, strutture complesse, forme curve e configurazioni prestazionali, dai componenti per occhiali pressofusi di peso inferiore a 1 g, ai carter dei motori automobilistici, alle ruote e ai componenti chiave dell’industria aerospaziale. I prodotti possono essere realizzati in modo efficiente in base alle esigenze e, dopo una minima lavorazione di precisione, risultano molto vicini alle parti di precisione perfette previste.
Caratteristica
Le proprietà dei materiali di I pezzi fusi in lega di alluminio possono favorire il lavoro dei progettisti di prodotto Quando si richiedono requisiti funzionali più elevati per i prodotti, quali: prodotti non magnetici, elevata resistenza alla corrosione, strutture con cavità complesse, prodotti a pareti sottili, dissipazione del calore e altre funzioni, i pezzi fusi in lega di alluminio rappresentano la scelta ideale.
Produzione efficiente
Tutti i produttori si aspettano un processo di produzione più veloce e di qualità superiore. Noi di Supro MFG, grazie a un’organizzazione ottimizzata del processo di fusione delle leghe di alluminio e delle procedure di controllo qualità, siamo in grado di garantire che i prodotti vengano realizzati in modo efficiente, mantenendo un elevato livello di qualità e soddisfacendo pienamente i requisiti e le funzionalità richiesti, avvalendoci di parti fuse in lega di alluminio, gli assemblaggi e i componenti, sono più efficienti di qualsiasi altra forma di produzione.
Elevata resistenza e leggerezza
Questa è una delle caratteristiche più significative di fusioni in lega di alluminio, superando qualsiasi altro metallo o lega. L'eccellente rapporto resistenza-peso fa sì che le leghe di alluminio, a parità di struttura, non siano inferiori in termini di resistenza ai materiali in acciaio, pur avendo un peso molto ridotto, il che ne aumenta la durata di vita e la capacità di carico meccanico; per questo motivo trovano ampio impiego.
Aspetto estetico
I pezzi fusi in lega di alluminio non solo sono molto resistenti e leggeri, ma presentano anche una superficie esteticamente gradevole La lavorabilità e la lucentezza metallica sono motivi importanti per cui i pezzi fusi in alluminio sono ampiamente citate. Queste applicazioni si ritrovano spesso nei prodotti di uso quotidiano e non vengono utilizzate per molto tempo. Inoltre, l’usura non impressiona persone come lui, senza che sia necessario apportare modifiche al design o alla progettazione.
a basso costo
Tutti i settori industriali nutrono un debole per la produzione di prodotti a basso costo. Ridurre i costi di produzione e ottenere prodotti di alta qualità è l’obiettivo che l’industria manifatturiera ha sempre perseguito. La maggior parte dei metodi di risparmio sui costi deriva dall’elevata efficienza e dalla semplificazione dei processi. Queste caratteristiche costituiscono una delle tecnologie fondamentali di fusioni in lega di alluminio, il basso costo dei materiali, l’elevata efficienza operativa, la minima necessità di lavorazioni meccaniche di precisione e la qualità durevole consentono di trasferire il vantaggio dei costi contenuti sia ai produttori che agli acquirenti, facilitando lo sviluppo del mercato di vendita dei prodotti.
resistenza speciale alla corrosione
Noi di Supro MFG intratteniamo rapporti di fornitura a lungo termine con numerosi acquirenti nei settori dell’industria chimica e dei prodotti per attività all’aperto. I pezzi fusi in lega di alluminio presentano un'elevata resistenza alla corrosione resistenza e vengono solitamente impiegati negli accessori delle apparecchiature e nelle strutture tecniche all'aperto delle aziende chimiche. Protezione a lungo termine nelle zone costiere. Nell'ambiente ostile della città, non saranno soggetti a ossidazione e corrosione su larga scala, il che ne aumenta la durata e l'affidabilità del prodotto e garantisce un maggiore valore di mercato nelle applicazioni a lungo termine.
Domande degli acquirenti
Domande frequenti sull'approvvigionamento di componenti in ghisa
Queste domande vertono sulla preparazione delle richieste di offerta, sulla scelta dei materiali, sul controllo qualità e sulla gestione della qualità dopo la consegna.
Vi preghiamo di inviarci disegni 2D, modelli 3D o foto di campioni, indicando inoltre il tipo di materiale, la quantità, il volume annuo, i requisiti di tolleranza, le aree di lavorazione, la finitura superficiale, l'applicazione e i requisiti di ispezione. |
Pressofusione di alluminio viene spesso utilizzato per la produzione di pezzi ripetibili in grandi quantità. La fusione in sabbia dell’alluminio è utile per i pezzi di grandi dimensioni, volumi da bassi a medi e attrezzature flessibili. La scelta della soluzione più adeguata dipende dal disegno, dalla quantità, dal budget e dai requisiti relativi alla finitura superficiale. |
Sì. Il rischio di porosità può essere valutato tenendo conto dello spessore delle pareti, della configurazione dei canali di colata e dei canali di alimentazione, del margine di lavorazione, delle transizioni da spesse a sottili, delle superfici di tenuta e dei requisiti di ispezione. |
Sì. Molti parti in fusione di alluminio richiedono lavorazioni CNC per fori, filettature, facce di tenuta, superfici di montaggio, planarità e aree di assemblaggio. |
La finitura delle superfici può comprendere la sbavatura, la lucidatura, la granigliatura, la sabbiatura, la verniciatura, la verniciatura a polvere, la placcatura e l'anodizzazione. |
Tra gli argomenti più comuni di discussione relativi ai progetti possono figurare l'ADC12 o l'A380 per il die percorsi di colata e A356 per la sabbia oppure con processi di colata per gravità. La fattibilità definitiva dovrebbe essere confermata sulla base delle specifiche tecniche del disegno e del processo di produzione. |
Tra i formati 2D più diffusi figurano PDF, DWG e DXF. Tra i formati di modelli 3D più diffusi figurano STEP, STP, IGES e OBJ. |
Il processo dovrebbe comprendere l'esame delle foto o dei rapporti, la verifica della tracciabilità dei lotti, l'analisi delle cause alla radice e le azioni correttive. Le condizioni relative alla rilavorazione, alla sostituzione o al credito dovrebbero essere conformi al contratto di acquisto confermato. |
Richiedi un preventivo
Richiedi un preventivo per una fusione in alluminio
Per ottenere un preventivo più rapido e preciso, inviateci un disegno 2D, un modello 3D o alcune foto di esempio. Vi preghiamo di specificare il tipo di materiale, la quantità, il volume annuo, i requisiti di tolleranza, le aree di lavorazione, la finitura superficiale, l'applicazione e i requisiti di controllo.
- Formati di disegno accettati: PDF, DWG, DXF, STEP, STP, IGES e OBJ.
- Se il processo non viene risolto, il nostro team può valutare la pressofusione, fusione in sabbia e i processi di colata per gravità.
- Se la lega non è stata ancora definita, inviateci le informazioni relative all'ambiente di impiego e ai requisiti meccanici affinché possano essere esaminate.
- Per le parti a vista, indicare sul disegno le superfici a vista e i requisiti relativi al rivestimento.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina