
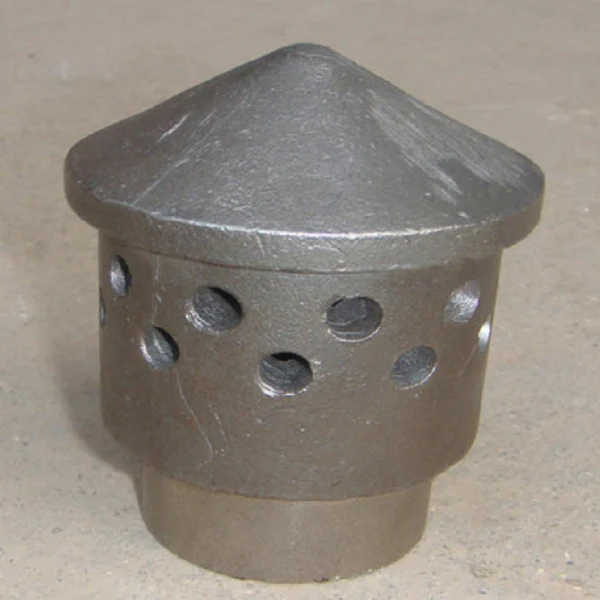
Литье стали — широко применяемый процесс литья изделий из чугуна и стали. Он заключается в заливке расплавленной стали в заранее подготовленные формы с последующим затвердеванием и охлаждением для получения стальных отливок с заданными формами, размерами и свойствами. Его основные преимущества заключаются в возможности формирования сложных конструкций и приспособленности к условиям высоких нагрузок, что делает его основным методом производства ключевых базовых компонентов в сфере машиностроения.
Литье стали включает в себя множество специализированных процессов, таких как: Сталь Литье по выплавным моделям, литье стали под давлением, литье стали в песчаные формы и т. д. В зависимости от материалов, используемых в каждом процессе, можно изготавливать стальные изделия с различными характеристиками, функциями и уровнями точности. Литье стали играет важнейшую, хотя и зачастую незаметную, роль во многих различных областях.
Основные классификации стальных отливок
Проектирование — Прототип — Формы — Литье
Литейный завод «Supro Metal» — лидер в Китае литье металлов Производитель, основанный в 1997 году, благодаря постоянному совершенствованию технологий литья и обновлению парка современного литейного оборудования, стал ведущим в отрасли литейным предприятием, занимающим площадь 8 800 квадратных метров, с тремя литейными цехами, цехом точной обработки с ЧПУ и цехом нанесения покрытий, в котором работают 120 технических специалистов, 18 инженеров по качеству и 17 руководителей высшего звена. Обеспечивает стабильные поставки металлоизделий литые детали осуществляем поставки для более чем 3800 компаний-заказчиков из Китая и других стран мира.
Мы специализируемся на металле отливки с различными сложными структурами, а также используем наши обширные знания в области литейных материалов и богатый опыт в литье, чтобы своевременно поставлять клиентам высококачественные металлические литые детали, изготовленные с помощью профессиональных технологий литья.
Будь то изготовление прототипов методом быстрого литья или серийное литье, мы располагаем широкими возможностями в области литья, включая: проектирование и оптимизацию продукции, проектирование и изготовление форм, процесс литья металла, контроль качества, прецизионная обработка на станках с ЧПУ, испытания материалов и физических свойств, нанесение покрытий, а также комплексные услуги по литью металлов, включая упаковку и транспортировку.
Отливки из углеродистой стали
Проектирование — Прототип — Формы — Литье
Углеродистая сталь для литья имеет содержание углерода от 0,06% до 2,11% и не содержит или содержит лишь следовые количества легирующие элементы. Отливки из углеродистой стали подразделяются на низкоуглеродистые, среднеуглеродистые и высокоуглеродистые в зависимости от содержания углерода в стали.
Низкоуглеродистое стальное литье (C ≤ 0,25%) состоит из феррита и небольшого количества перлита, при этом общее содержание легирующих элементов составляет ≤ 0,3%.
Отливки из среднеуглеродистой стали (0,25% < C ≤ 0,6%) состоят из перлита и феррита (или небольшого количества цементита), при этом содержание Si и Mn обычно составляет ≤1,0%.
Отливки из высокоуглеродистой стали (C > 0,6%) состоят из перлита и цементита, причем содержание карбидов увеличивается по мере роста содержания углерода.
Углеродистая сталь Литье подходит для большинства отраслей машиностроения Сценарии применения и относительно экономичные эксплуатационные характеристики делают его подходящим для проектов, в которых приоритетом является стоимость.
Тип литья | Основные направления деятельности | Типичные механические свойства (после термообработки) |
Литье с низким уровнем выбросов углерода | Пластичность, свариваемость, ударная вязкость | Предел прочности при растяжении 300–450 МПа, относительное удлинение ≥20% |
Отливки со средним содержанием углерода | Общие механические свойства | Прочность на разрыв: 400–600 МПа, энергия удара: ≥30 Дж/см²
|
Высокоуглеродистые отливки | Износостойкость, твердость | Твёрдость по Бринеллю ≥250HBW, износостойкость в 2–3 раза выше, чем у низкоуглеродистой стали |
Литье из легированной стали
Проектирование — Прототип — Формы — Литье
Литье из легированной стали получается путем добавления в углеродистую сталь легирующих элементов, таких как Cr, Ni, Mo, Mn и др. Она подразделяется на низколегированную (общее содержание легирующих элементов ≤5%), среднелегированную (5% 10%) литую сталь. Для дальнейшего улучшения таких свойств, как прочность и коррозионная стойкость, могут добавляться и другие элементы.
Характеристики литейных изделий из легированной стали можно настраивать индивидуально; благодаря синергетическому взаимодействию нескольких элементов (например, комбинации Cr-Ni-Mo) можно улучшить такие свойства, как прочность, коррозионная стойкость и термостойкость, с учетом экстремальных условий эксплуатации. Благодаря высокой коррозионной стойкости, высокой прочности, термостойкости и износостойкости литье из легированной стали идеально подходит для производства оборудования в высокотехнологичных отраслях (например, атомные сосуды под давлением, поворотные кольца кранов, опорные плиты металлургических печей и т. д.).
Если для отливок из легированной стали требуется более высокая коррозионная стойкость, то Литье из нержавеющей стали Можно выбрать. Литье из нержавеющей стали содержит Cr≥12% (основной коррозионно-стойкий компонент), некоторые марки содержат Ni, Mo, например, нержавеющая сталь марки 304 (устойчивая к нейтральной коррозии) и нержавеющая сталь марки 316L (устойчивая к коррозии под действием ионов хлорида). Отливки из нержавеющей стали широко используются в коррозионных средах.
Функциональный тип | Основные легирующие элементы | Ключевые показатели эффективности
|
Устойчивый к коррозии | Cr≥12% (базовый), Mo 2%~3% (устойчив к Cl⁻) | Устойчивость к коррозии в условиях нейтрального солевого тумана ≥1000 ч, отсутствие красной ржавчины
|
Высокопрочная | Ni 1%~3%, Mo 0,2%~0,5% | Прочность на разрыв ≥800 МПа, предел текучести ≥500 МПа
|
Термостойкий | Cr 18%~25%, Ni 8%~12% | Прочность при высоких температурах (1000 ℃) ≥100 МПа, скорость окисления ≤0,1 г/(м²・ч) |
Износостойкий | Cr 12%~18%, C 1,0%~2,0% | Срок службы при ударных нагрузках в 3–5 раз превышает аналогичный показатель для высокоуглеродистой стали |
Виды технологических процессов литья стали
Проектирование — Прототип — Формы — Литье
Распространенные виды технологических процессов литья стали подразделяются на три типа: Сталь Литье по выплавным моделям, литье стали под давлением и литье стали в песчаные формы. Эти три различных метода литья стали методы литья подходят для различных марок стали и могут адаптироваться к производству стальных изделий с разными уровнями точности, степенью сложности конструкции, размером партий и типами материалов.
Литье из стали методом точного литья
Литье стали методом точного литья, также известное как литье по выплавляемым моделям, включает в себя изготовление модели из растворимого воска (с допуском по размерам в пределах ±0,1 мм), повторяющей форму отливки, нанесение нескольких слоев огнеупорного покрытия для формирования керамической оболочки (обеспечивающей огнеупорность и проницаемость оболочки), удаление восковой модели, заливку расплавленной стали в оболочку и разбивание оболочки после затвердевания для получения отливки.
Литье стали по выплавляемым моделям является основным методом изготовления прецизионных стальных отливок. Этот процесс позволяет достичь допусков на размеры класса CT5–CT7 и шероховатости поверхности Ra ≤ 6,3 мкм, что практически исключает необходимость последующей механической обработки. Литье стали по выплавляемым моделям подходит для изготовления сложных конструкций, изделий с тонкими стенками (минимальная толщина стенки ≥1,5 мм) и прецизионных стальных отливок, таких как лопатки турбин для аэрокосмической промышленности и компоненты медицинского оборудования.
Литье под давлением из стали
Литье стали под давлением заключается в впрыскивании расплавленной стали под высоким давлением (обычно 30–150 МПа) и с высокой скоростью в полость металлической формы, изготовленной из предварительно закаленной инструментальной стали для горячей обработки (например, H13). После быстрого затвердевания (время затвердевания составляет от нескольких секунд до десятков секунд) форма открывается для извлечения детали. Литье стали под давлением ориентировано на эффективность массового производства и подходит для изготовления мелких и средних серийных конструкционных деталей, таких как шестерни автомобильных трансмиссий.
Технологический процесс литья под давлением нержавеющей стали аналогичен процессу литья под давлением стали. Его основной особенностью является использование высокого давления для компенсации низкой текучести расплавленной нержавеющей стали, при этом для получения отливок, близких к конечной форме или имеющих конечную форму, используется высокая точность металлических форм. Это один из ключевых технологических подходов к серийному производству деталей из нержавеющей стали.
Однако в процессе литья под давлением нержавеющей стали ввиду характеристик этого материала (высокая температура плавления, высокая прочность при высоких температурах, склонность к окислению), необходимо уделять особое внимание совместимости пресс-формы с нагретой до высоких температур нержавеющей сталью, полному заполнению полости пресс-формы расплавом с низкой текучестью, а также контролю таких дефектов, как внутренняя пористость и оксидные включения. Литье под давлением из нержавеющей стали подходит для изготовления высокотемпературных коррозионно-стойких деталей, таких как детали автомобильных выхлопных систем.
Литье стали в песчаные формы
При литье стали в песчаные формы в качестве заполнителя используется кварцевый песок, а в качестве связующих веществ — фенольная смола или силикат натрия.
Изготавливается коробка для сердечника в соответствии с моделью отливки, а песчаная форма уплотняется с помощью формовочной машины, что обеспечивает проницаемость формы ≥50 мл/мин и прочность сырой формы на сжатие ≥0,2 МПа. После закрытия формы производится заливка расплавленной стали, а после затвердевания отливка извлекается путем вытряхивания и очистки. Это наиболее широко используемый процесс литья стали (на его долю приходится более 70% промышленного объёма).
Литье стали в песчаные формы в основном применяется для литья углеродистой стали и широко используется при производстве таких деталей, как корпуса подшипников для строительной техники и фланцы трубопроводов.
Тип процесса | Класс точности | Производственная партия | Подходящие марки стали
|
Литье из стали методом точного литья | CT5–CT7 | Небольшие/средние партии | Нержавеющая сталь, высокотемпературные сплавы
|
Литье под давлением из стали | CT8–CT10 | Крупная партия (≥10 тыс. шт.) | Углеродистая сталь, низколегированная нержавеющая сталь
|
Литье стали в песчаные формы | CT10–CT12 | Небольшие/средние партии | Углеродистая сталь, средне- и низколегированная сталь |
Supro — это техническая команда, специализирующаяся на исследованиях и производстве стальных отливок. Мы предлагаем комплексную индивидуальную настройку — от выбора материалов до типов технологических процессов. Независимо от объема партии при производстве вашей стальной продукции, вы можете получить уникальный Изготовление стальных отливок на заказ Наши услуги. Не стесняйтесь обращаться в круглосуточную онлайн-службу технической поддержки Supro, чтобы воспользоваться эксклюзивной услугой по изготовлению стальных отливок на заказ.
Преимущества литья стали
Проектирование — Прототип — Формы — Литье
Литье стали — это одна из ключевых технологий формования в сфере промышленного производства, позволяющая изготавливать различные стальные детали. Её преимущества охватывают целый ряд аспектов, включая свойства материала, адаптируемость технологического процесса, возможности создания конструкций и практическую ценность. Литье стали является важнейшим базовым процессом для производства деталей промышленного оборудования в таких высокотехнологичных отраслях, как тяжелое машиностроение, энергетика и химическая промышленность.
Превосходные механические свойства: стальные отливки
Сталь Литье обеспечивает превосходные механические свойства. Исходя из гибкого подхода к определению состава расплавленной стали и последующего термическая обработка Благодаря своим технологическим процессам стальное литье обладает высокой гибкостью, позволяющей адаптироваться к различным требованиям условий эксплуатации. В процессе стального литья можно изготавливать детали с различными эксплуатационными характеристиками путем регулирования содержания углерода, а также видов и пропорций легирующих элементов в соответствии с потребностями промышленности.
Отливки из углеродистой стали: Благодаря умеренному содержанию углерода (обычно 0,15%–0,60%), литьё из углеродистой стали обеспечивает хорошее сочетание прочности (предел прочности на разрыв может достигать 400–700 МПа) и вязкости при контролируемых затратах, что делает его подходящим для изготовления несущих деталей в общем машиностроении (например, зубчатых колпачков, корпусов подшипников).
Литье из легированной стали: Добавление легирующих элементов, таких как хром, никель, молибден, марганец и т. д., позволяет значительно повысить твердость, износостойкость, термостойкость или низкотемпературную стойкость. Например, отливки из хромомолибденовой стали способны выдерживать температуры свыше 500 °C. Отливки из легированной стали широко используются в высокотемпературных трубопроводах теплоэнергетического оборудования.
Литье из нержавеющей стали: Благодаря пассивной пленке, образующейся под действием хрома (содержание ≥10,5%) и никеля, нержавеющая сталь Литьё обладает превосходной коррозионной стойкостью, демонстрируя стабильную работу в условиях высокой коррозионной нагрузки, например, в химической и пищевой промышленности.
В сочетании с процессами термической обработки, такими как нормализация, отпуск и закалка, литье стали позволяет дополнительно оптимизировать структуру кристаллитов, благодаря чему ключевые механические показатели отливки, такие как предел текучести, ударная вязкость и усталостная прочность, точно соответствуют требованиям условий эксплуатации, значительно превосходя пределы эксплуатационных характеристик других литейных материалов как чугун.
Комплексное формование сложных деталей: литье стали
Проектирование — Прототип — Формы — Литье
Сталь Литье позволяет преодолеть ограничения, налагаемые на детали конструкции с помощью таких процессов, как механическая обработка и ковка, что позволяет осуществлять комплексное формование сложных геометрических форм. При изготовлении крупных ключевых деталей нестандартной формы сталь Литье — это незаменимый процесс при изготовлении сложных производство оборудования.
Для деталей со сложной внутренней структурой, включающей каналы или камеры (например, головки химических реакторов, рабочие колеса насосов), компания Steel Casting может сформировать внутреннюю структуру за один этап с помощью технологии предварительно установленных песчаных сердечников, что позволяет избежать концентрации напряжений и риска утечек, связанных со сваркой и соединением деталей.
Для негабаритных и тяжелых деталей с неровной поверхностью толщина стенки (например, рабочие колеса турбин для гидроэлектрогенераторных установок, рамы дробилок для горнодобывающей техники), компания «Steel Casting» может изготавливать отдельные отливки весом в десятки и даже сотни тонн с использованием крупногабаритных песчаных или композитных форм, что значительно повышает прочность конструкции и устойчивость к нагрузкам.
В случае деталей, сочетающих в себе несколько функций (например, фланцы, уплотнительные поверхности и конструкции корпусов клапанов с интегрированными проточными каналами), технология литья стали позволяет объединить несколько функциональных элементов в одном литом изделии, что сокращает количество деталей и этапов сборки, а значит, снижает производственные затраты и вероятность ошибок при сборке.
Высокая точность: литье из стали
Проектирование — Прототип — Формы — Литье
Литье стали практически не ограничено размерами и весом деталей, что позволяет стабильно производить всё — от прецизионных деталей весом в несколько граммов до гигантских узлов весом в сотни тонн. Благодаря различным специализированным технологиям сталь Литье может охватывать весь диапазон размеров, начиная с прецизионных деталей для крупногабаритных деталей. Благодаря такой широкой адаптивности к размерам и весу стальное литье является универсальной технологией формования, применяемой в различных отраслях и условиях.
Мелкосерийное производство: прецизионные шестерни из нержавеющей стали и детали корпуса клапанов, производимые компанией Steel Литье по выплавным моделям их вес может составлять всего 1–10 г, а допуски по размерам контролируются в пределах ±0,02 мм, что делает их пригодными для использования в прецизионных приборах и электронном оборудовании.
Средний масштаб: кронштейны для автомобильных шасси и рычаги для строительной техники, производимые компанией Carbon Сталь Вес отливок обычно составляет от 50 до 500 кг, что обеспечивает оптимальный баланс между прочностью и обрабатываемостью.
Крупногабаритные изделия: крышки корпусов ядерных реакторов и опорные конструкции для морских платформ, производимые компанией Alloy Steel Casting, могут весить более 100 тонн каждая; это достигается за счет использования таких технологий, как плавка в крупных электродуговых печах и крупногабаритные песчаная форма ливень.
Типичные области применения стальных отливок
Проектирование — Прототип — Формы — Литье
Мелкое и крупное промышленное оборудование, изготовленное методом литья стали, повсеместно присутствует в нашей жизни. От энергетики и обрабатывающей промышленности до других отраслей и транспорта — оборудование, изготовленное методом литья стали, является ключевым процессом литья, обеспечивающим нормальную работу этих сфер.
Область энергетического оборудования
Энергетическое оборудование предъявляет строгие требования к механическим свойствам, коррозионной стойкости и надежности стальных отливок. Будь то ветровая или атомная энергетика, литье из легированных сталей является широко применяемым ключевым процессом в сфере производства энергетического оборудования.
Главные валы для ветровых турбин (материал ZG34CrNiMo), производимые компанией Steel Casting, должны выдерживать переменные нагрузки, передаваемые от лопастей, что требует прочности на разрыв ≥650 МПа и усталостной долговечности ≥2×10⁷ циклов. В ступицах ветрогенераторов используется низколегированная сталь компании Steel Casting, распределение толщины стенок которой оптимизировано с помощью численного моделирования, что позволило снизить вес более чем на 10%.
Сосуды под давлением для атомной энергетики (например, ZG13Cr2Mo1) должны выдерживать коррозионное воздействие высокотемпературного охлаждающего агента, находящегося под высоким давлением. При литье стали для этих целей используются электродуговая печь и процесс рафинирования LF, чтобы обеспечить содержание P (фосфора) и S (серы) ниже 0,015%, что требует показателя прохождения неразрушающего контроля на уровне 100%.
Сфера строительной техники
Строительная техника должна выдерживать высокие нагрузки при выполнении таких операций, как земляные работы, подъем и погрузка. При производстве компонентов для строительной техники в основном используется литье из среднеуглеродистой легированной стали, при этом основными требованиями являются высокая несущая способность, ударопрочность и износостойкость.
В несущих элементах, таких как стрелы экскаваторов и поворотные платформы кранов, часто используются литые детали из среднеуглеродистой легированной стали, например, литые детали из стали ZG30CrMnSi. После закалки и отпуски предел текучести составляет ≥500 МПа, что позволяет им выдерживать изгибные и ударные нагрузки в условиях интенсивной эксплуатации.
Сфера железнодорожных перевозок
Литье стали является одним из ключевых процессов в сфере железнодорожного транспорта. К транспортному оборудованию (высокоскоростные поезда, метро, тяжеловесные грузовые поезда) в этой сфере предъявляются основные требования: "высокая точность и высокая усталостная прочность". Использование отливок из низколегированной или углеродисто-легированной стали позволяет в полной мере обеспечить эти характеристики — высокую точность и высокую усталостную прочность.
В рамах тележек высокоскоростных поездов используется литье из стали ZG25MnNi. Прецизионное литье в песчаные формы обеспечивает точность размеров, а неразрушающий контроль (УТ+МТ) гарантирует отсутствие внутренних дефектов, превышающих допустимые нормы. Усталостная надежность при эксплуатационных скоростях 350 км/ч достигает 10⁸ циклов, что делает эту деталь ключевым несущим элементом, обеспечивающим безопасность высокоскоростных поездов.
Область горнодобывающей техники
Горнодобывающая техника должна выдерживать сильное трение и удары в процессах "добычи, дробления и транспортировки" руды. При изготовлении стальных отливок в основном используется высоколегированная износостойкая сталь. В горнодобывающей промышленности основным требованием является продление срока службы изнашиваемых деталей и сокращение затрат на техническое обслуживание, связанных с простоями. Использование стальных отливок, подходящих для материалов с высокой износостойкостью, позволяет в полной мере удовлетворить эти основные потребности.
В износостойких пластинах для шаровых мельниц горнодобывающей промышленности, производимых компанией «Steel Casting», используется высокохромистая легированная сталь (Cr15Mo3). Благодаря контролю морфологии карбидов (распределенных в виде зерен) повышается износостойкость, что обеспечивает срок службы, в 3–5 раз превышающий срок службы обычных отливок из углеродистой стали.
Заключение
Проектирование — Прототип — Формы — Литье
В области литья стали, благодаря использованию различных типов материалов и разнообразных специализированных технологических процессов, можно изготавливать стальные детали с различными свойствами металла, уровнями точности и размерами партий, что оказывает значительное влияние на основное оборудование во многих отраслях, включая энергетику, строительную технику, железнодорожный транспорт и горнодобывающую промышленность. Если вы ищете надежную команду-партнера, почему бы не обратиться к нам в компанию Supro?.
Supro — это команда технических специалистов, занимающаяся исследованиями и предоставлением услуг по изготовлению стальных отливок на заказ. Мы предлагаем комплексные услуги «под ключ» — от выбора материала и технологического процесса до непосредственного производства продукции. Вы можете индивидуально настроить производство своей продукции на всех этапах. Услуги по изготовлению стальных отливок на заказ, предоставляемые Supro, позволяют производить партии различного объема и предлагают наиболее выгодные цены в зависимости от объема партии. Наша техническая команда работает круглосуточно и без выходных. Не стесняйтесь обращаться к нам в любое время. Supro стремится предоставить вам лучший опыт обслуживания в сфере изготовления стальных отливок на заказ.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina