
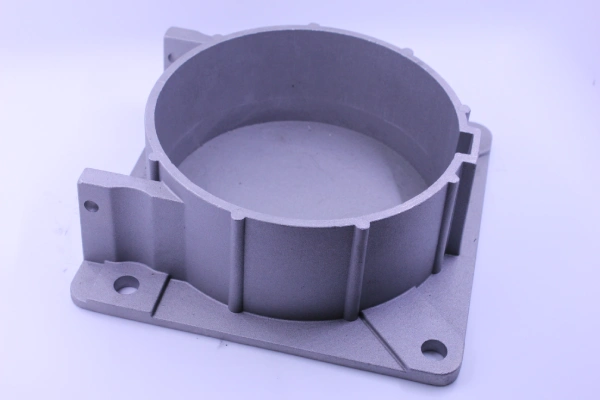
Качество поверхности отливок, изготовленных методом точного литья, напрямую отражает функциональность и надежность изделия. Ключ к контролю этого качества заключается в систематическом выявлении и устранении пяти скрытых факторов. Глубокое понимание механизмов их действия и эксплуатационных ограничений является необходимым условием для оптимизации качества поверхности отливок.
В реальных производственных условиях даже при использовании одного и того же марки сплава и тех же параметров разливки качество поверхности литье по выплавляемым моделям из разных партий могут по-прежнему демонстрировать значительные отклонения. Эти различия зачастую не обусловлены явными ошибками в отдельном этап процесса, а являются следствием совокупного воздействия скрытых факторов, таких как ненадлежащая подготовка восковой модели, отклонения в вязкости суспензии, неправильный выбор связующего, трещины, образовавшиеся при депарафинировании, и остатки песка на поверхности.
Опираясь на Supro MFG Опираясь на обширный практический опыт в области прецизионного литья, в данной статье анализируются пять ключевых аспектов: контроль качества восковых моделей, калибровка параметров керамической суспензии, оптимизация систем связующих веществ, меры безопасности в процессе удаления воска и стратегии очистки после обработки. Цель статьи — предоставить специалистам в области литья практические рекомендации по контролю качества поверхности, что поможет добиться стабильного, воспроизводимого и высококачественного литье по выплавляемым моделям отделка поверхности.
5 скрытых причин потери блеска поверхности отливок, изготовленных методом литья по выплавляемым моделям
Качество поверхности литье по выплавляемым моделям непосредственно определяет общее качество всей партии. Когда поверхность готового Если изделие выглядит заметно тусклым или шероховатым, это часто связано с недостаточным контролем над деталями технологического процесса. Начиная с подготовки восковой модели и заканчивая удалением оболочки, даже незначительные ошибки могут постепенно накапливаться. Ниже мы рассмотрим пять ключевых факторы, влияющие на литье качество поверхности и объяснить, как сохранить поверхность отливки такой же гладкой и безупречной, как у новой детали.
Ненадлежащая обработка восковой модели
Качество поверхности восковой модели определяет конечное качество поверхности деталей, изготовленных методом литья по выплавляемым моделям. Поскольку поверхность металла будет в точности повторять текстуру восковой модели и полости формы, любые частицы, царапины, окалина или неравномерное распределение наполнителя будут точно перенесены на отливку и останутся на ней навсегда.
Если качество поверхности восковой модели неудовлетворительно, царапины и следы от инструментов на уровне микронов, присутствующие до нанесения шламового покрытия, в точности воспроизводятся в поверхностном слое шлама. После спекания они увеличиваются в размерах, что приводит к получению отливок методом литья по выплавляемым моделям с шероховатостью поверхности, значительно превышающей общепринятый стандарт Ra 1,6–3,2 мкм. Ещё более серьёзной проблемой является то, что загрязнения на поверхности восковой модели могут привести к неравномерной адгезии оболочки, вызывая локальные концентрации напряжений во время формирования оболочки и удаления воска, что, в свою очередь, повышает риск растрескивания оболочки.
Чтобы строго контролировать качество поверхности отливок, изготовленных методом литья по выплавляемым моделям, компания Supro MFG перед формированием оболочки проверяет каждую восковую модель с помощью лупы при многоугольном освещении, стандартизирует степени полировки и фиксирует значения Ra. Благодаря контролю на этапе подготовки сырья мы гарантируем, что поверхность отливки будет чистой и без дефектов с самого начала.
Неправильное регулирование вязкости шлама
Неправильный контроль вязкости суспензии напрямую ухудшает целостность поверхности отливок, изготовленных методом литья в оболочку. Вязкость суспензии определяет способность керамической смеси растекаться и покрывать поверхность восковой модели. Слишком густая суспензия может привести к образованию комков в покрытии, а слишком жидкая — к недостаточной прочности покрытия, что может вызвать растрескивание оболочки отливки при удалении воска и спекании. Неудовлетворительные реологические свойства также могут привести к появлению пористости и неровностей на поверхности отливки.
Для обеспечения стабильного качества поверхности изделий, изготовленных методом литья в выпаливаемые формы, компания Supro MFG соблюдает три стандарта в процессе пропитки форм: ежедневный контроль консистенции суспензии, тщательная регулировка содержания связующего вещества и измерение толщины формы для литья в выпаливаемые формы после каждой пропитки. Ниже приведены диапазоны контрольных значений ключевых технологических параметров в процессе изготовления форм для литья в выпаливаемые формы.
Параметр | Низкий диапазон | Оптимальный диапазон | Высокий диапазон |
Вязкость суспензии (с) | <10 | 12–16 | >18 |
Толщина оболочки (мм/слой) | <0,3 | 0.4–0.6 | >0,8 |
Время высыхания (часы) | <2 | 3–4 | >6 |
Шероховатость поверхности Ra (мкм) | >6,0 | 3.2–4.5 | >7,5 |
Ошибки при выборе связующего вещества и отверждении
Низкокачественные связующие вещества или ненадлежащие процессы отверждения могут нарушить целостность поверхности отливок, изготовленных методом литья по выплавляемым моделям, ещё до начала заливки.
Неправильный выбор: Несовместимость высокотемпературных сплавов с различными типами связующих веществ или недостаточная химическая стойкость в процессе выжигания могут привести к снижению прочности или целостности оболочки. Это приводит к тому, что расплавленная сталь разъедает оболочку или вырывает зерна, что вызывает шероховатость поверхности и появление точечной коррозии на деталях, изготовленных методом литья по выплавляемым моделям.
Неправильное отвердевание: Неконтролируемое время высыхания между операциями погружного нанесения покрытия и колебания температуры отверждения приводят к неравномерной адгезии связующего, что вызывает появление микротрещин в оболочке, которые в конечном итоге приводят к растрескиванию оболочки при литье по выплавляемым моделям. Еще более опасным является то, что неполное отверждение может оставить на поверхности отливки необратимые вмятины.
Растрескивание скорлупы при депарафинировании
Растрескивание оболочки в процессе депарафинизации при литье по выплавляемым моделям может привести к нарушению целостности поверхности отливки. Процесс депарафинизации представляет собой этап, на котором происходит быстрое накопление напряжений. По мере расширения нагретого воска внутреннее давление в керамической оболочке резко возрастает, что приводит к образованию трещин в местах наибольшей уязвимости. Термический удар, возникающий в результате неравномерного распределения тепла внутри парового автоклава или неэффективной системы вентиляции, может ещё больше усугубить растрескивание оболочки. Когда расплавленный металл просачивается по этим трещинам, на поверхности отливок, изготовленных методом литья по выплавляемым моделям, появляются постоянные сетчатые узоры.
Сохранение целостности оболочки в процессе удаления воска обеспечивает гладкую и однородную поверхность отливок, изготовленных методом литья по выплавляемым моделям. Компания Supro MFG оптимизирует пути отвода газов в автоклаве и регулирует скорость нагрева, чтобы предотвратить появление трещин на этапе удаления воска, тем самым не допуская проникновения металла в отливки.
Остаточные частицы материала на отливках
Если после извлечения из формы на поверхности отливки остаются прилипшие частицы литейного материала, это негативно скажется на качестве готовых деталей, изготовленных методом литья по выплавляемым моделям. К источникам загрязнения относятся остатки расплавленной оболочки в местах перегрева, неполная очистка и бурные реакции между сплавом и огнеупорными материалами. Эти прилипшие частицы вызывают появление ямок на поверхности отливки, а застрявшие песчинки образуют видимые дефекты; дополнительная шлифовка ещё больше снижает точность размеров.
Для обеспечения безупречной поверхности отливок, изготовленных методом литья по выплавляемым моделям, компания Supro MFG применяет три стратегии: оптимизацию циклов вибрации и пескоструйной обработки, проверку поверхности каждой отливки перед отгрузкой и совершенствование стандартов последующей обработки. Благодаря тщательному удалению остатков компания Supro MFG гарантирует, что каждая изготовленная на заказ отливка, полученная методом литья по выплавляемым моделям, покидает завод с четкими контурами и безупречным внешним видом.
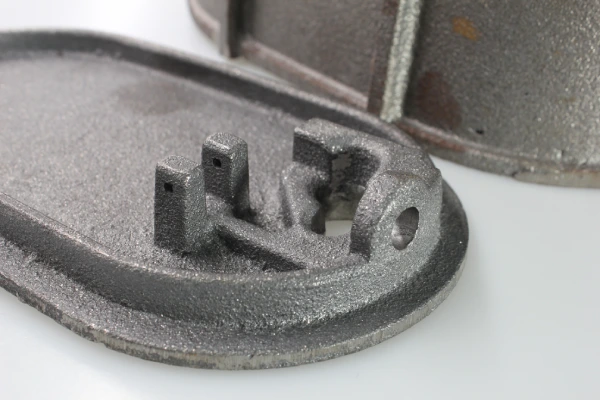
4 основных шага по оптимизации материалов для форм литья по выплавляемым моделям
При литье по выплавляемым моделям правильное выбор материалов для изготовления пресс-форм имеет решающее значение. Качество керамических оболочечных форм напрямую влияет на качество поверхности, допуски и долговечность отливок. При производстве высокоточных деталей, изготовленных методом литья по выплавляемым моделям, научно обоснованный и рациональный контроль качества материалов позволяет эффективно снизить процент брака и обеспечить стабильное качество продукции.
Выбор огнеупорных песков высокой чистоты
Изготовление форм для литья по выплавляемым моделям начинается с подбора подходящего песка. Огнеупорный песок высокой чистоты позволяет в корне предотвратить нежелательные химические реакции с расплавленным сплавом, эффективно устраняя такие дефекты, как проникновение металла, прилипание песка к поверхности и отклонения в размерах; напротив, песок, не соответствующий стандартам чистоты, напрямую вызывает ряд технологических проблем, влияющих на выход готовой продукции.
К огнеупорным пескам, широко используемым в промышленном производстве, в первую очередь относятся:
(1) Кремнезем (диоксид кремния): Обладает высоким соотношением цены и качества и подходит для стандартных стальных отливок.
(2) Циркон: Обладает низким коэффициентом теплового расширения и особенно подходит для изготовления деталей методом литья по выплавляемым моделям с жесткими допусками.
(3) Оксид алюминия: Обладает высокой огнеупорностью и подходит для сплавов, подвергающихся воздействию экстремальных температур.
Помимо чистоты и совместимости материалов, не менее важную роль играют характеристики частиц песка. Однородный размер частиц улучшает текучесть шлама; сбалансированное гранулометрическое распределение сводит к минимуму риск растрескивания оболочки при литье в формы; а надлежащий контроль доли мелкой фракции помогает сохранить воздухопроницаемость оболочки, обеспечивая оптимальные условия для заполнения расплавленным металлом и дегазации.
Основные преимущества высококачественного огнеупорного песка очевидны: стабильные огнеупорные характеристики ограничивают эрозию металла; контролируемая скорость расширения обеспечивает точность размеров; а более гладкая поверхность напрямую улучшает качество поверхности отливок, изготовленных методом литья по выплавляемым моделям, одновременно сокращая количество этапов последующей обработки.
Чтобы обеспечить качество литья на всех этапах, компания Supro MFG внедрила строгую систему контроля сырья. Для индивидуальных заказов на литье по выплавляемым моделям — например, деталей для аэрокосмической отрасли и насосов — мы точно подбираем наиболее подходящую комбинацию типа песка и размера частиц с учетом эксплуатационных требований к продукции, гарантируя, что каждая партия огнеупорного песка обеспечивает надежную основу для производства стабильных и прослеживаемых отливок по выплавляемым моделям.
Оптимизация состава связующих веществ для повышения прочности
Связующая система обеспечивает прочное сцепление керамической структуры. В процессе литья по выплавляемым моделям химические свойства связующего вещества напрямую влияют на прочность оболочки. Если связующее вещество не подобрано с учетом условий технологического процесса, дефекты будут распространяться слой за слоем, начиная с этапа формирования оболочки, что в конечном итоге повлияет на качество отливки.
В промышленности основные типы связующих веществ имеют свои собственные области применения:
(1) Коллоидный диоксид кремния: Превосходная стабильность дисперсии и предсказуемый процесс отверждения.
(2) Этилсиликат: После спекания образует прочную и износостойкую керамическую связку, что позволяет эффективно снизить риск растрескивания оболочки при литье по выплавляемым моделям.
(3) Гибридные полимерные модификаторы: Повысить гибкость корпуса.
Не менее важно контролировать эксплуатационные параметры связующего: точная заданная вязкость обеспечивает равномерное покрытие песчинок, предотвращая локальные колебания толщины слоя. Стабильные реологические свойства предотвращают осаждение огнеупорного порошка, обеспечивая плотную структуру литейных оболочек. Сбалансированное содержание твердых веществ определяет прочность сырого изделия, обеспечивая надёжную опору для последующих процессов, таких как удаление парафина и спекание.
Индивидуальные рецептуры, разработанные с учетом различных условий эксплуатации, открывают дополнительные преимущества: оптимизированные рецептуры обеспечивают более высокую прочность после спекания, что позволяет надежно удовлетворить требования к формованию деталей, изготавливаемых методом литья по выплавляемым моделям для тяжелых условий эксплуатации. Повышенная проницаемость помогает предотвратить дефекты в виде пористости и снижает риск образования трещин во время депарафинирования.
Точное регулирование состава связующего вещества гарантирует, что литые оболочки остаются целыми на протяжении всего процесса — от пропитки до спекания. Компания Supro MFG проводит точную настройку этих систем с учетом требований, предъявляемых к сложным геометрическим формам современных отливок, изготовленных методом литья по выплавляемым моделям.
Регулирование соотношения «суспензия к порошку»
Правильное соотношение компонентов в суспензии для материала форм литья по выплавляемым моделям напрямую определяет толщину оболочки, её плотность и равномерность нанесения покрытия. Неправильное соотношение может привести к неконтролируемой вязкости покрытия, появлению пористости и волнистости поверхности, а также значительно повысить риск растрескивания оболочки.
В процессе производства необходимо точно контролировать соотношение жидкой и твёрдой фаз, общее содержание твердых веществ и плотность суспензии. Практический опыт производства показывает, что плотность суспензии, вязкость и толщина покрытия увеличиваются одновременно с увеличением соотношения порошка к жидкости; отклонения от оптимального диапазона непосредственно ухудшают качество поверхности изделия, изготовленного методом литья по выплавляемым моделям.
Что касается управления технологическим процессом, для поддержания суспензии используется непрерывное перемешивание, регулярно проводится контроль вязкости и тщательно отслеживается процесс осаждения. Стабильное и оптимальное соотношение порошка и жидкости не только обеспечивает равномерное нанесение покрытия и снижает количество слабых мест в керамической оболочке, но и эффективно предотвращает проникновение расплавленного металла, вызывающее растрескивание оболочки при литье по выплавляемым моделям.
Для обеспечения стабильного качества литья компания Supro MFG тщательно контролирует состав литейной смеси, чтобы каждая партия деталей, изготовленных методом литья в выпаливаемые формы, получала надежную основу для эксплуатационных характеристик уже на этапе формирования оболочки. Это особенно важно для сложных участков, таких как детали со сложной геометрией, тонкостенные ребра или острые кромки, что помогает снизить процент брака и повысить стабильность качества поставляемой продукции.
Обеспечение точной сушки и обжига
Прочность керамической оболочки полностью достигается в ходе процессов сушки и обжига. Тщательный обжиг сводит к минимуму деформации и обеспечивает точность размеров отливок, изготовленных методом литья в выплавляемые формы. Для производителей, реализующих проекты по литью больших партий, такой строгий контроль процесса является залогом того, что их продукция будет отличаться от обычной и обеспечит надежные, воспроизводимые результаты.
Благодаря регулируемой влажности, стабильному воздушному потоку и постепенному удалению влаги — в сочетании с точными профилями нагрева с контролем температуры, стабильной атмосферой в печи и заранее заданными временами выдержки — удается эффективно снизить риск растрескивания оболочки при литье по выплавляемым моделям, сохранить геометрическую стабильность керамической оболочки и обеспечить полное сгорание материала для выплавляемых моделей.
Ищете надежный металлургический завод в Китае?
- Мы поможем вам оптимизировать дизайн продукции и сократить расходы.
- Мы можем помочь вам с высоким качеством и большими объемами литые детали.
- Мы можем осуществить поставку вовремя и получить больше возможностей на рынке сбыта.
- Вы получите выгоду от Supro MFG литье металлов сервис.
Как твердость оболочки влияет на конечное качество поверхности изделий, изготовленных методом литья по выплавляемым моделям?
В литье по выплавляемым моделям, даже незначительные колебания твердости оболочки могут изменить текстуру поверхности и четкость деталей, а также повлиять на количество дефектов. На протяжении всего процесса — от восковой модели до готовой металлической детали — литейная оболочка постоянно подвергается нагрузкам, процесс литья. При правильном обращении отливка будет иметь аккуратный и четкий вид; при неправильном обращении качество быстро ухудшится.
Определение твердости оболочки и методы её измерения
В литье по выплавляемым моделям твердость оболочки является ключевым показателем для оценки основных механических свойств отливок, непосредственно отражающим способность материала сопротивляться вдавливанию и износу. Она демонстрирует сопротивляемость вдавливанию поверхности в условиях нагрузки. Во время заливки расплавленного металла она характеризует способность оболочки сохранять прочность конструкции. В литье по выплавляемым моделям она также указывает на стабильность оболочки при воздействии термоциклов.
Достижение необходимой твердости оболочки имеет решающее значение, поскольку это эффективно предотвращает эрозию поверхности оболочки под действием расплавленного металла, обеспечивает стабильность размеров отливки и повышает повторяемость серийного производства высокоточных отливок, изготовленных методом литья по выплавляемым моделям.
Опираясь на многолетний опыт в области изготовления литьевых форм на заказ, компания Supro MFG использует стандартизированные методы испытаний, чтобы гарантировать соответствие каждой керамической оболочки строгим требованиям к механическим характеристикам до заливки металла. Основные методы измерения включают:
(1) Контроль поверхности с помощью твердомера.
(2) Лабораторные методы испытаний для определения прочности на сжатие.
(3) Испытания на вдавливание с регулируемой нагрузкой.
Образование микротрещин при различной твёрдости
При литье по выплавляемым моделям слишком высокая или слишком низкая твердость оболочки модели может привести к образованию микротрещин. Слишком высокая твердость усугубляет концентрацию напряжений, делая оболочку более подверженной растрескиванию под воздействием термического шока при заливке, что, в свою очередь, приводит к хрупкому разрушению. При недостаточной твёрдости оболочка подвержена деформации под действием механических нагрузок, что нарушает её общую целостность, значительно увеличивает вероятность появления дефектов и серьезно ухудшает качество поверхности изделия, изготовленного методом литья по выплавляемым моделям.
Сбалансированный уровень твердости позволяет снизить вероятность появления сетей трещин на готовом отливке. Компания Supro MFG контролирует поведение трещин в каждой партии отливок, изготовленных методом литья по выплавляемым моделям, путем мониторинга кривой спекания и состава суспензии.
Влияние на воспроизведение мелких деталей при литье с высокой точностью
Surface control is a critical aspect of quality assurance for high-detail investment castings. A finely calibrated shell mold protects the delicate wax pattern during firing, ensuring that intricate casting details are preserved. This helps the molten alloy accurately capture fine, thin ribs and tight radii of curvature, preventing the formation of fillet radii.
This not only ensures the smoothness of the investment casting’s surface finish and the reliability of pattern transfer but also enhances the casting’s replication accuracy and visual fidelity through stable dimensional accuracy, high feature resolution, and controllable surface texture.
Achieving the Ideal Hardness-Texture Balance
Hardness optimization for investment castings requires careful trade-offs and precise control to balance the surface texture and permeability of the investment casting shell, stabilize the coefficient of thermal expansion, prevent shell cracking, and achieve a better overall balance between casting quality and performance. Specifically, this involves:
(1) Rationally formulating the investment casting mold material, optimizing the binder ratio and sand particle size selection, and strictly controlling the drying process.
(2) Simultaneously calibrating production parameters, selecting the best raw materials, and implementing end-to-end quality control.
Supro MFG strives to maintain this optimal balance by fine-tuning the investment casting shell formulation—ensuring sufficient hardness to retain fine details, sufficient toughness to prevent cracking, and sufficient smoothness to achieve top-tier precision casting results.
Связаться с Supro MFG
The surface quality of investment castings is influenced by multiple factors, including latent causes, mold materials, and shell hardness. Latent factors such as wax pattern treatment and slurry control can easily lead to quality fluctuations, while material optimization—such as using high-purity sand and customized binders—serves as the foundation. Precise drying and sintering, along with a balance between hardness and texture, further ensure quality. Through meticulous end-to-end process control, Supro MFG effectively mitigates defects, helping to achieve a stable, high-quality surface finish and performance in литье по выплавляемым моделям.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina