
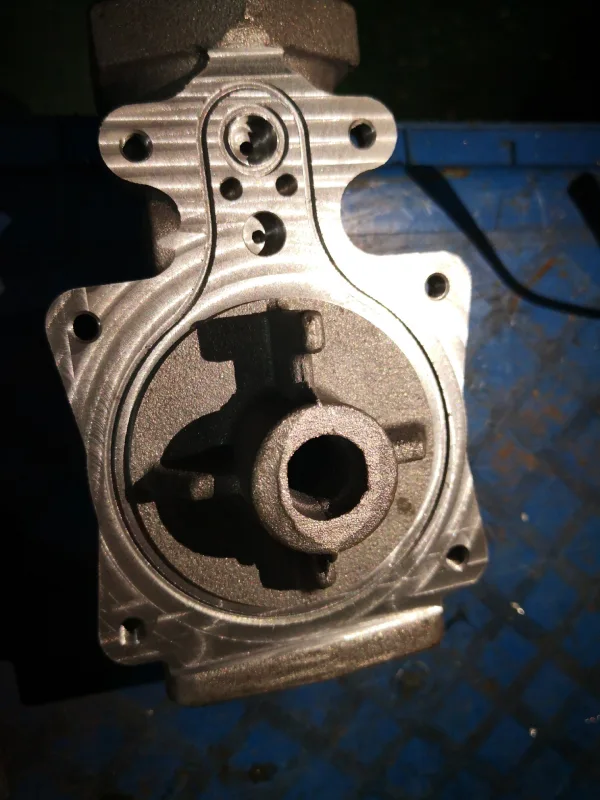
В случае конструкционных деталей из алюминиевых сплавов для автомобилестроения уровень контроля технологического процесса при литье в песчаные формы напрямую определяет их конечные эксплуатационные характеристики. Поскольку требования к прочности и усталостной долговечности деталей становятся все более жесткими в связи с тенденцией к снижению массы и повышению удельной мощности двигателей, для удовлетворения этих требований уже недостаточно полагаться исключительно на корректировку состава сплава; необходимо систематически контролировать всю технологическую цепочку — от плавки до термообработки. В данной статье описывается, как устранить микроструктурные дефекты в процессе литья алюминия в песчаные формы путем управления ходом затвердевания и микроструктурой. Это включает установление строгих технологических диапазонов на литейном производстве для различных этапов — от зародышеобразования первичных фаз и уменьшения расстояния между ветвями дендритов до модификации стронцием для оптимизации морфологии эвтектического кремния и использования титано-боровых мастер-сплавов для уменьшения размера зерен. В то же время решение параметры термообработки и старения при литье в песчаные формы Данная обработка, наряду с контролем остаточных напряжений, возникающих при закалке, представляет собой решающий шаг в развитии литых деталей от “формы” к “высокой прочности и вязкости”. В следующих разделах будут поочередно рассмотрены основные контрольные точки каждого этапа.
Регулирование затвердевания зерна при литье алюминия в песчаные формы
Чтобы добиться точного процесс литья алюминия в песчаные формы, строгое управление температурным режимом имеет решающее значение для контроля перехода расплавленного алюминия в твёрдую матрицу. В процессе литья скорость продвижения фронта затвердевания напрямую влияет на морфологические характеристики зерен по всей корпус для автомобилей. Путем тщательного регулирования температурного градиента внутри кремнезема песчаная форма, макроскопическая сегрегация подавляется, а зоны столбчатых зерен устраняются. Обеспечение точного направленного затвердевания от тонкостенных отводов в направлении горячего литникового канала приводит к отливки с конструктивными надежные поперечные сечения. Такой фундаментальный термический контроль обеспечивает однородность физических свойств всего изделия, что, в свою очередь, гарантирует, что конструкционные отливки способны надежно выдерживать экстремальные циклические нагрузки двигателя.
Механизмы зародышеобразования в первичной фазе алюминиевых сплавов
Контроль гетерогенного зародышеобразования в процессе литья в песчаные формы является первым этапом создания оптимизированной металлургической основы. При литье в песчаные формы в расплавленный металл добавляется мастер-сплав, содержащий титан и бор, который служит в качестве искусственных центров зародышеобразования. Эти микроскопические частицы обеспечивают низкоэнергетическую подложку, способствующую немедленному образованию первичных зерен α-алюминия до того, как термические агрегаты начнут расти неконтролируемо. Стимулируя широкое и одновременное зародышеобразование в расплаве, можно эффективно предотвратить рост крупных областей хрупких столбчатых зерен. В конечном итоге затвердевший сплав демонстрирует высокооднородное распределение равноосных зерен.
Влияние скорости охлаждения на дендритную микроструктуру
Изменение скорости охлаждения формы напрямую влияет на микроструктуру отливок из песка, поскольку вызывает резкие изменения в характере роста дендритных зерен. Охлаждение песчаной формы с более высокой скоростью отвода тепла приводит к образованию высокодисперсной микроструктуры, характеризующейся плотно упакованными дендритными структурами. И наоборот, медленное охлаждение толстостенных участков дает легирующим элементам достаточно времени для сегрегации вдоль границ зерен, что приводит к образованию грубой и хрупкой микроструктуры. Благодаря мониторингу локальных кривых охлаждения с помощью встроенных термопар можно точно прогнозировать различия в механических свойствах на участках отливки различной толщины стенок. Такой точный тепловой анализ обеспечивает равномерное распределение зерен.
Методы уменьшения расстояния между ветвями вторичных дендритов
Оптимизация расстояния между ветвями вторичных дендритов в процессе литья алюминия в песчаные формы имеет решающее значение для обеспечения максимальной прочности на разрыв деталей, критически важных с точки зрения безопасности. Чтобы эффективно уменьшить это расстояние во время литья, инженеры стратегически размещают в песчаной форме металлические охлаждающие блоки для ускорения локального отвода тепла. Минимизация времени затвердевания между линиями ликвидуса и солидуса предотвращает рост вторичных дендритов в виде крупных удлиненных образований. Значительное уменьшение расстояния между отростками вторичных дендритов сокращает расстояние диффузии, необходимое на последующих этапах термообработки. В результате такое утончение микроструктуры значительно повышает относительное удлинение и обеспечивает превосходную усталостную прочность при эксплуатационных нагрузках.
Внедрение химической модификации в автомобильном литье в песчаные формы
Точная металлургическая модификация в процессе производства алюминия Процесс литья в песчаные формы по-прежнему остается ключевым этапом в оптимизации структурные свойства сложных автомобильных сплавов. Путем добавления в расплав определённых химических модификаторов хрупкую микроструктуру с крупными эвтектическими зернами можно окончательно преобразовать в матрицу с высокой пластичностью. Такое химическое воздействие значительно повышает ударную вязкость и усталостную прочность материала, что позволяет отливки чтобы выдерживать высокие циклические нагрузки, характерные для автомобильной промышленности. Благодаря сочетанию систематического анализа расплавленного металла со стандартизированными сроками обработки расплава алюминий литье в песчаные формы Данный процесс позволяет добиться превосходной металлургической однородности и обеспечивает стабильные механические характеристики во всех производственных партиях.
Уточнение морфологии эвтектического кремния при литье алюминия в песчаные формы
Оптимизация структуры эвтектического кремния в процессе литья алюминия в песчаные формы имеет решающее значение для предотвращения преждевременного разрушения тонкостенных корпусов силовых агрегатов. В типичных, немодифицированных алюминиевых отливках, полученных литьем в песчаные формы, эвтектическая фаза кремния естественным образом затвердевает в виде острых игольчатых и пластинчатых кристаллов, которые выступают в качестве точек концентрации внутренних напряжений. Путем контролируемого добавления мастер-сплавов стронция или натрия можно непосредственно изменять характер роста кристаллов, преобразуя хрупкие пластинчатые кристаллы в мелкозернистую волокнистую сеть. Эта важнейшая морфологическая трансформация значительно повышает пластичность сплава при растяжении и его ударопрочность, обеспечивая надёжную работу конструкционных элементов при воздействии сильных динамических нагрузок.
Утончение зерна с использованием титано-боровых мастер-сплавов
Применение технологии точного утончения кристаллитов в процессе литья в песчаные формы позволяет получить высокооднородную и изотропную микроструктуру металла. На этапе подготовки к литью литейщики добавляют в переливную ковш определённое количество мастер-сплава алюминий-титан-бор (Al-Ti-B). Эти добавки образуют тысячи микроскопических центров зародышеобразования, что немедленно запускает процесс широкомасштабного затвердевания зерен до того, как успеют сформироваться крупные дендриты. Такая обработка для получения мелкого зерна успешно преобразует хрупкие удлиненные столбчатые области в мелкие равноосные зерна, что значительно повышает механическую прочность и предотвращает появление дефектов в виде горячих трещин при охлаждении.
Предотвращение фазового охрупчивания железа в конструкционных деталях
Контроль осаждения фаз с высоким содержанием железа является одной из основных проблем качества, с которой сталкивается любой профессиональный литейный завод, занимающийся песчаным литьем и производящий автомобильные детали, критически важные для безопасности. Примеси в сырье могут приводить к образованию хрупких интерметаллических соединений β-железа, которые значительно снижают структурную пластичность готовых отливок. Поэтому необходимо с особой осторожностью добавлять легирующие элементы, такие как марганец или хром, чтобы преобразовать эти игольчатые ферритные фазы в менее опасную структуру α-феррита типа стеллита. Управляя металлургическими границами зерен, можно предотвратить образование горячих трещин в зонах, подвергающихся высоким механическим нагрузкам во время охлаждения. Чтобы добиться оптимальной физической сборки и минимизировать концентрацию напряжений на линиях разъема формы, узнайте больше о [Совершенствование линий разъема форм при песчаном литье для получения исключительного автомобильного алюминия].
Оптимизация термообработки при литье в песчаные формы с целью улучшения механических свойств
Реализация точного термообработка изделий, отлитых в песчаные формы Этот процесс является ключевым этапом в преобразовании заготовок из алюминиевого сплава в высокопрочные автомобильные детали. Хотя на начальном этапе литья формируется основная форма детали, именно последующая обработка в песчаных формах процесс термообработки отливок, который позволяет в полной мере раскрыть потенциал материала максимальный предел текучести и предел усталости. Это термическая обработка Этот цикл предназначен для расщепления скоплений растворенного вещества и их последовательного повторного осаждения в виде мелких, затвердевающих частиц в матрице сплава. Благодаря строгому контролю температурного профиля, продолжительности обработки и скорости охлаждения удается точно устранить микроструктурные неравномерности. Этот тщательно разработанный процесс термообработки позволяет получить стабильный и высокопрочный конструктивные элементы способный выдерживать высокие нагрузки двигателя.
Механизмы старения растворов в автомобильных алюминиевых сплавах
Для улучшения механических свойств алюминиевых сплавов, предназначенных для литья в песчаные формы, необходимо применять точную многоступенчатую термообработку и искусственное старение. На этапе термообработки заготовка нагревается до температуры, близкой к 540 °C, для повторного растворения ключевых упрочняющих элементов, таких как магний и кремний, в твёрдом растворе. После быстрой закалки алюминиевый сплав переходит в стадию искусственного старения, в ходе которой под воздействием тепла эти растворённые элементы агрегируются и образуют зоны выделения. Этот контролируемый процесс выделения создаёт барьеры для движения дислокаций внутри металла, что позволяет значительно повысить предел текучести критически важных компонентов автомобильной подвески.
Регулирование фазового осаждения посредством термообработки при литье в песчаные формы
Оптимальное выделение фаз, достигаемое посредством термообработки после литья в песчаные формы, предотвращает образование крупных и хрупких межзеренных соединений. Именно этот оптимизированный цикл термообработки определяет, будет ли упрочняющая фаза выделяться в виде субмикронных когерентных зерен или в виде пересостаренной, полукогерентной фазы. Поэтому время выдержки при старении должно строго контролироваться, так как чрезмерное старение может привести к чрезмерному росту зерен, что снизит общую твёрдость и предел прочности на разрыв алюминиевой структуры. Достижение идеальных пиковых условий старения гарантирует, что внутренние области структуры смогут противостоять деформации под воздействием высоких термических и механических нагрузок во время эксплуатации транспортного средства.
Сведение к минимуму остаточного напряжения во время циклов быстрой закалки
Для получения мелкой микроструктуры при литье в песчаные формы необходимо найти баланс между этапом высокоскоростной закалки и риском термической деформации. Чтобы сохранить высокую однородность микроструктуры песчаного литья, детали необходимо быстро охлаждать в водяной или полимерной ванне для фиксации состояния твёрдого раствора. Однако различия в скорости охлаждения тонкостенных и толстостенных участков могут приводить к возникновению внутренних остаточных напряжений, что в свою очередь вызывает коробление или отклонения в размерах. Устранение этого риска путем оптимизации температуры охлаждающей среды и скорости перемешивания позволяет обеспечить максимальную структурную твёрдость высокопрочных автомобильных корпусов при сохранении точности размеров.
Устранение микроскопических дефектов на литейном производстве с использованием песчаных форм
Для поддержания высоких стандартов в литейный цех с песчаными формами В таких условиях необходимо строго соблюдать технологические процедуры, чтобы выявлять и устранять микроскопические дефекты до того, как они нанесут ущерб целостности деталей. В рамках литейный цех с песчаными формами, технические специалисты работают над устранением поглощения водорода и регулированием скорости теплопередачи на границе раздела между формой и металлом. Если расплавленный металл или материал формы если подготовка не выполнена надлежащим образом, при переходе из жидкого состояния в твердое часто возникают микроскопические дефекты, такие как пористость и микроусадка. Благодаря систематическому контролю чистоты расплава и применению передовых термодинамических методов можно стабильно предотвращать образование внутренних пустот, тем самым обеспечивая, чтобы оболочка каждого завершение литья соответствует строгим стандартам безопасности и устойчивости к давлению, применяемым в автомобильной промышленности.
Управление процедурами дегазации водорода перед заливкой формы
Для получения матрицы из чистого алюминия, полученной методом литья в песчаные формы, перед заливкой в форму из расплавленного металла необходимо удалить растворенный водород. На этапе подготовки к литью алюминия в песчаные формы расплавленный алюминий легко поглощает водород из окружающей среды, который при затвердевании образует микроскопические сферические поры.
Операторы литейного производства могут предотвратить этот дефект с помощью роторного дегазатора, который впрыскивает инертный аргон во вращающийся графитовый ротор; поднимающиеся пузырьки улавливают растворенный водород и выносят его на поверхность в виде шлака. Этот процесс очистки обеспечивает внутреннюю структуру без пор, что позволяет максимально повысить плотность материала.
Регулирование температурного режима формной массы на литейном производстве с использованием песчаных форм
На профессиональном литейном производстве с песчаными формами контроль термодинамических параметров имеет решающее значение для обеспечения равномерной скорости затвердевания по всей геометрии сложных деталей. На литейном производстве операторы контролируют влажность песка, долю связующего и температуру разливки, чтобы точно регулировать отвод тепла. Если формовочный песок поглощает тепло слишком быстро или слишком медленно, это может нарушить процесс направленного затвердевания и привести к растрескиванию от термических напряжений в тонкостенных участках. Благодаря правильному управлению вентиляцией полости формы и плотностью песка можно обеспечить равномерное рассеивание тепла, тем самым предотвращая температурные дисбалансы, приводящие к деформации критически важных внутренних каналов.
Снижение междендритной усадки с помощью передовых методов охлаждения
Для оптимизации конечной микроструктуры отливок, изготовленных методом песчаного литья, крайне важно устранить пустоты усадки, образующиеся между дендритами на стыках толстостенных, медленно остывающих структур. Для получения плотной микроструктуры в песчаных отливках инженеры встраивают локализованные металлические охлаждающие блоки непосредственно в поверхность песчаной формы, чтобы способствовать быстрому затвердеванию в более толстых участках. Эти охлаждающие блоки ускоряют скорость охлаждения, отводя расплавленный металл от соседних литников до того, как дендритная сеть зафиксируется и закроет пустоты. Эта целенаправленная технология термообработки песчаных отливок позволяет успешно перенести усадочную пористость с готовой детали на одноразовую систему литников, тем самым обеспечивая максимальную плотность материала.
Ищете надежный металлургический завод в Китае?
- Мы поможем вам оптимизировать дизайн продукции и сократить расходы.
- Мы можем помочь вам с высоким качеством и большими объемами литые детали.
- Мы можем осуществить поставку вовремя и получить больше возможностей на рынке сбыта.
- Вы получите выгоду от Supro MFG литье металлов сервис.
Связаться с Supro MFG
В данной статье проводится систематический анализ ключевых стратегий повышения эксплуатационных характеристик автомобильных деталей за счет точного управления процессом затвердевания и микроструктурой при литье алюминия в песчаные формы процесс литья. Исследование показывает, что песок литейные предприятия должны тесно интегрироваться три ключевых процесса — утончение кристаллитов, химическая модификация и термическая обработка — позволяют получать плотные отливки, сочетающие высокую прочность с усталостной долговечностью. Такой точный контроль над кривыми затвердевания и кинетикой выделения углеродистых частиц способствует повышению качества тонкостенных, сложных детали из алюминиевого сплава на новые высоты.
Поэтому, будь то за счет оптимизации песка микроструктура литья будь то использование металлических охлаждающих блоков для устранения междендритной усадки, либо строгое соблюдение циклов термообработки для достижения оптимальных условий старения, техническая команда Supro MFG стремится свести к минимуму количество микроскопических дефектов в каждом отливке. В то же время наша система качества, сертифицированная по стандарту IATF 16949, гарантирует, что каждая партия конструкционных компоненты соответствуют строгим стандартам безопасности в автомобильной промышленности. Свяжитесь с компанией Supro MFG уже сегодня, чтобы воплотить ваши технические требования в высокопрочные изделия без пор отливки из алюминиевых сплавов.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina