
Производитель литья из нержавеющей стали на заказ в Китае
Supro MFG — это китайский литейный завод по производству изделий из нержавеющей стали, который предоставляет OEM-заказчикам коррозионно-стойкие литые детали — от анализа чертежей до серийного производства. Эти детали используются в клапанных и насосных системах, пищевом оборудовании, судовом оборудовании, химическом оборудовании и промышленных узлах, где важны марка материала, качество поверхности и протоколы контроля. Для изделий со сложной геометрией, мелкими деталями и более высоким качеством поверхности в состоянии литья наша команда может рассмотреть варианты литья нержавеющей стали по выплавляемым моделям в сочетании с обработкой на станках с ЧПУ, финишной обработкой и подготовкой документации по качеству.
- Сертифицировано по стандартам ISO 9001:2015 и IATF 16949
- От прототипа до серийного производства в рамках проектов для OEM-производителей
- Обзор марок 304, 316, CF8M, 17-4PH и 2205
- Основана в 1997 году · производственные площади площадью 8 800 кв. м
Более 25 лет
15 г — 70 кг
существующий ассортимент изделий, изготовленных методом прецизионного литья
CT4–CT6
возможность соблюдения жестких допусков
Ра 1.6–3.2
отделка поверхности ссылка
ISO + IATF
поддержка системы качества
Минимальный объем заказа — гибкий
проверено с помощью чертежа
Примерный срок: 3–4 недели
после подтверждения чертежа
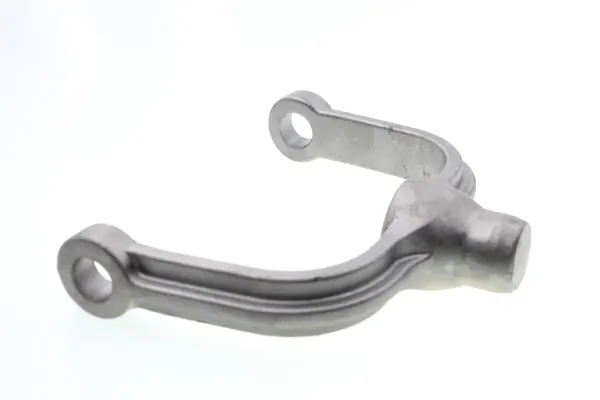
Широко используемое литье из нержавеющей стали — превосходная функциональность.
Нержавеющая сталь Литье осуществляется путем впрыскивания расплавленной нержавеющей стали в специально разработанную форму, после чего расплав охлаждается, принимая определённую форму конечного литого изделия из нержавеющей стали. В зависимости от формы и назначения формы, к основным видам литья относятся: литье по выплавляемым моделям, литье в песчаные формы, гравитационное литье и т. д.
Благодаря сочетанию таких внутренних компонентов нержавеющей стали, как хром, никель, титан, молибден, марганец, кремний, медь, азот, фосфор и другие элементы, нержавеющая сталь обладает разнообразными коррозионная стойкость, износостойкость и другие характеристики металлических материалов позволяют широко использовать их в важных деталях различных отраслей промышленности; они являются одними из незаменимых металлических материалов современного машиностроения.
Среди всех методов литья наиболее оптимальным способом литья нержавеющей стали является литье по выплавляемым моделям , который является одним из методов прецизионного литья, позволяющим удовлетворить требования и стандарты практически всех литых деталей из нержавеющей стали, и представляет собой экономически выгодный способ литья, позволяющий быстро получить детали с требуемой качеством поверхности и сложной конструкцией.
Материалы и марки
Материалы для литья из нержавеющей стали и марки для OEM-производителей
При выборе материала следует в первую очередь учитывать условия эксплуатации, степень подверженности коррозии, нагрузку, требования к поверхности и план механической обработки.
Литье по выплавляемым моделям из нержавеющей стали 304/304L
Сталь марки 304 является самой универсальной сплав в отливке из нержавеющей стали серии. Она идеально подходит для широкого спектра бытовых и коммерческих применений. Сталь марки 304 обладает превосходной коррозионной стойкостью, а также легко поддается механической обработке и формовке. Её можно использовать в различных бытовых и коммерческих целях, в том числе для изготовления кухонных столешниц, раковин, ёмкостей для химических веществ, оборудования для пищевой промышленности, применение в автомобильной и аэрокосмической отраслях, строительные материалы, архитектурная отделка и лепнина и т. д. (Сплав 304L очень похож на сплав 304, разница заключается в том, что максимальное содержание углерода в сплаве 304 составляет 0,08%, тогда как в сплаве 304L — 0,03%. (Буква “L” может интерпретироваться как «низкоуглеродистый».)
Литье по выплавляемым моделям из нержавеющей стали марки 316/316L
По сравнению с литье по выплавляемым моделям Отливки из нержавеющей стали марки 316 и 316L: содержание молибдена в составе марки 316L обеспечивает более высокую коррозионную стойкость. Стойкость к атмосферной коррозии, превосходная стойкость к межкристаллитной коррозии в условиях сварки (свойства отливок из нержавеющей стали марки 316). При высоких температурах отливки из нержавеющей стали марки 316 обладают более высокой стойкостью к ползучести и прочностью на разрыв. Широко используются в бумажной промышленности, в оборудовании для химической и текстильной промышленности, в деталях печей и т. д.
17-4PH / 410 нержавеющая сталь, литье по выплавляемым моделям
Марки 17-4PH и отдельные марки серии 410 можно рассмотреть в качестве вариантов для применения в условиях, требующих повышенной прочности, в морской среде или в сложных промышленных условиях. Нержавеющая сталь Литье по выплавляемым моделям можно сочетать с термической обработкой, требования к механической обработке и контролю качества в тех случаях, когда для данного применения требуется более высокая, чем стандартная, коррозионная стойкость.
Литье по выплавляемым моделям из нержавеющей стали марки 416
Сплавы серии 416 представляют собой мартенситные нержавеющие стали с высоким содержанием хрома, обладающие хорошей обрабатываемостью. Они отличаются высокой прочностью и легко поддаются механической обработке. Отливки из нержавеющей стали марки 416 могут использоваться для изготовления валов, шестерен, клапанов, винтов и т. д. Их не рекомендуется применять в сосудах, предназначенных для хранения газов или жидкостей под высоким давлением.
| Группа классов | Типичные оценки | Общее применение | Технические заметки |
|---|---|---|---|
| Аустенитный | 304, 304L, 316, 316L | Клапаны, насосы, пищевое оборудование, коррозионно-стойкие запчасти для OEM-производителей. | Хорошая коррозионная стойкость; для обеспечения более высокой стойкости к воздействию хлоридов часто рассматриваются варианты из литой нержавеющей стали марки 316 и литой стали марки CF8M. |
| Мартенситный | Серии 410, 416, 420 | Вал, шестерни, крепеж и отдельные детали, подверженные износу. | Прочность и твердость можно проверить с помощью термическая обработка требования. |
| Осадки / Дуплекс | 17-4PH | Конструкции повышенной прочности, морские сооружения, нефтегазовая отрасль и сложные промышленные области применения. | Перед запуском в производство необходимо проверить механические характеристики и устойчивость к коррозии. |
Для деталей, подвергающихся повышенным растягивающим нагрузкам или ударным нагрузкам, сравните этот вариант с стальные отливки для применения в условиях повышенных нагрузок.
Параметры процесса
Литье по выплавляемым моделям и другие технологические процессы
Для изготовления коррозионно-стойких деталей с мелкими элементами, сложной геометрией и повышенными требованиями к качеству поверхности после литья обычно предпочтительным способом является литье в формы из кремнеземного золя.
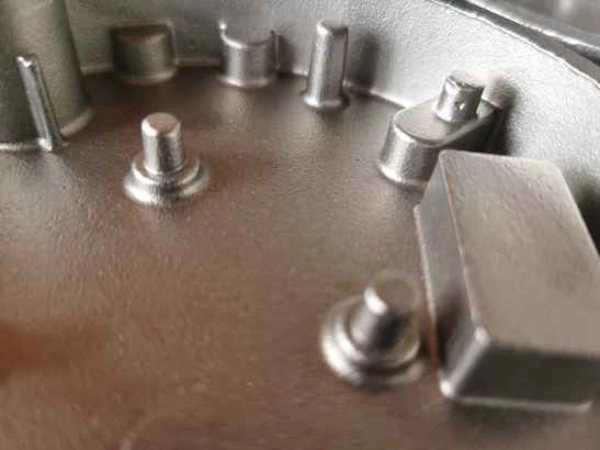
Литье по выплавляемым моделям с использованием кремнеземного золя
Компания Supro MFG добилась прогресса производство методом литья под давлением Оборудование, отвечающее требованиям производства деталей, изготовленных методами литья под низким и высоким давлением, позволяет нам предлагать наиболее экономически эффективные решения по изготовлению литых деталей на заказ для заказчиков из самых разных сфер деятельности по всему миру. Благодаря рентгеновскому контролю, анализу химического состава, неразрушающего контроля, механических испытаний, испытаний в солевом тумане и т. д. мы обеспечиваем своевременную поставку высококачественных литых деталей.
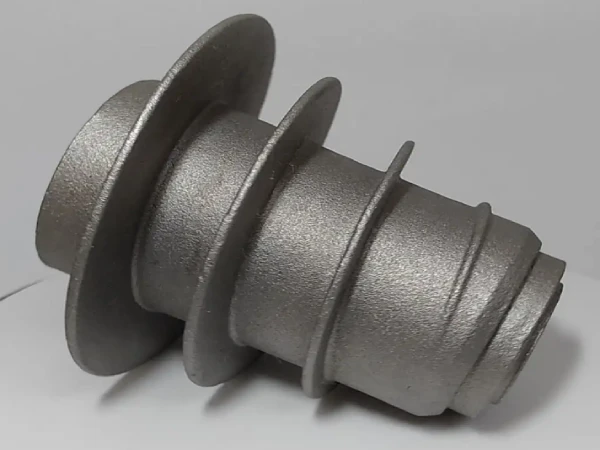
Литье по выплавляемым моделям с использованием жидкого стекла
с использованием смоляного песка или сырого песка для формирования полости, повторяющей форму конечного изделия, под действием алюминиевые или стальные формы, залить расплавленный металл в песчаную форму и охладить для получения готового изделия. Литье из алюминиевого сплава в песчаные формы является экономичным методом, но, как правило, требует последующей механической обработки для обеспечения узких допусков на размеры; кроме того, он очень эффективен при изготовлении крупных отливок из алюминиевых сплавов или деталей с мелкими элементами, что делает его подходящим для крупномасштабных проектов по литью.
В компании Supro кастинг На нашем литейном производстве мы тщательно контролируем процесс литья и химический состав алюминиевого сплава, что позволяет избежать большинства дефектов, повысить механические свойства, улучшить эффективность литья и сделать отливки из алюминиевого сплава более конкурентоспособными.
Преимущества: высокая эффективность, низкая стоимость, экономичность, возможность реализации сложных конструкций, пригодность для широкого спектра материалов
Недостатки: В материале много песчаных пустот и пор, а поверхность неровная. Воспроизвести мелкие детали невозможно.
Кроме того, Supro предлагает литье по выплавляемым моделям и медное литье для дополнительных требований к сплавам.
Что такое литье по выплавляемым моделям из нержавеющей стали?
Использование легкоплавкого материала для создания модели конечного изделия, нанесение на внешний слой нескольких слоёв специального покрытия, устойчивого к высоким температурам, сушка и отверждение при высоких температурах с образованием оболочки полости, впрыск расплавленного раствора нержавеющей стали в полость и охлаждение для получения желаемого конечного изделия из нержавеющей стали.
Литье по выплавляемым моделям из нержавеющей стали позволяет изготавливать изделия с высокой точностью (как правило, CT4–CT6) и способны удовлетворить требованиям сложной конструкции турбин, рабочих колес, клапанов, труб и других отливок из нержавеющей стали, однако из-за характеристик усадки предварительной модели это повлияет на размеры оболочки полости, что, в свою очередь, скажется на точности размеров конечного изделия.
Литье по выплавляемым моделям из нержавеющей стали подходит не только для изготовления деталей сложной конструкции, но и для точность форм и качество поверхности значительно превосходят другие методы литья; даже в случае отливков, устойчивых к высоким температурам и сложных в обработке, можно без проблем использовать литье по выплавляемым моделям.
Преимущества литья по выплавляемым моделям из нержавеющей стали.
В supro MFG, мы используем технологию литья по выплавляемым моделям из нержавеющей стали для изготовления разнообразных сложных отливок из нержавеющей стали, в том числе: 304, 316/316L, CF8M, серии 400, 17-4PH, 2205, а также отливок из высокотемпературных сплавов, таких как: гидравлические турбины, столовые приборы, детские игрушки и даже лопатки авиационных двигателей.
Мы не только способны обеспечить соблюдение строгих требований к качеству поверхности, но и литые изделия со строгими требованиями к габаритам requirements, requiring only a small amount of polishing and other surface treatments to reduce machining costs and material costs as much as possible.
- Dimensional tolerance: ±0.3mm
- Weight: 15 g to 70 kg
- Surface: Ra1.6-Ra 3.2
- Tight tolerances (CT4 – CT6)
- Reliable process control and repeatability
- Flexibility in design and casting
- Efficient production
- Low cost tooling
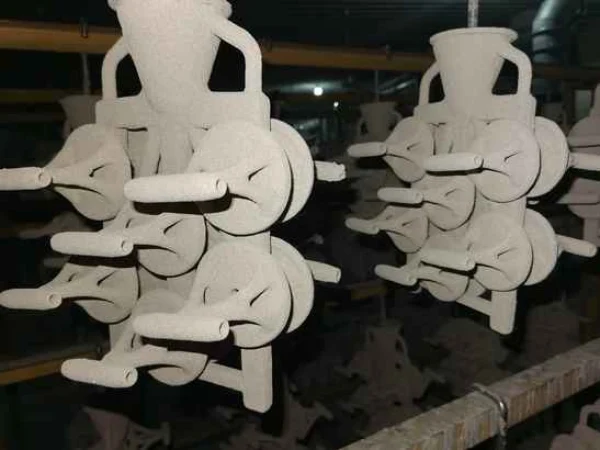
Engineering Support
Engineering Review Before Tooling
A successful stainless project starts before the mold is made. Our team reviews wall transitions, fillets, ribs, holes, sealing faces, draft angles, machining allowance and surfaces that may require polishing or coating.
If the design is still under development, buyers can send 2D drawings, 3D models or sample photos for review.
- Process and grade comparison before quotation
- Machining allowance and critical surface review
- Surface finish and inspection requirements confirmed early
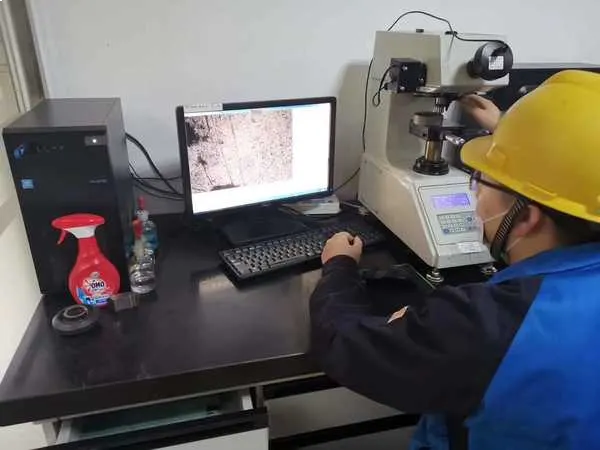
Контроль качества
Quality Control for Corrosion-Resistant Cast Parts
OEM buyers need stable material composition, reliable dimensions and repeatable batches. Supro MFG can support chemical composition analysis by spectrometer, CMM dimensional inspection, mechanical property testing, destructive testing when required and non-destructive testing based on project requirements.
Inspection reports, material certificates and machining inspection records can be prepared when they are included in the quotation requirements.
Mechanical Testing
Mechanical property and destructive testing when required.
CMM Inspection
Critical dimensions, holes, sealing faces and machined areas.
NDT Support
Non-destructive testing based on project requirements.
Ready to send a stainless steel drawing?
Upload 2D/3D files, material grade and quantity requirements for engineering review.
Secondary Operations
CNC Machining, Heat Treatment and Surface Finishing
Many cast parts need secondary operations before assembly. Plan these requirements before quotation.
CNC Machining
CNC machining for stainless steel castings, including holes, threads, sealing faces and mounting areas.
Термическая обработка
Heat treatment for stainless steel parts can be reviewed by grade and mechanical performance needs.
Surface Finishing
Surface finishing for stainless steel cast parts, including polishing, passivation, pickling, blasting, painting and plating.
Вопросы покупателей
Литье из нержавеющей стали
These FAQ items answer real sourcing questions instead of generic definitions.
Please send 2D drawings, 3D models or sample photos, plus material grade, quantity, annual volume, tolerance requirement, machining areas, surface finish, application and inspection requirements. |
MOQ can be flexible depending on tooling, material grade, part size and machining scope. As a practical starting point, small-batch projects can be reviewed case by case, and sample timing is typically discussed around a 3-4 week window after drawing confirmation. |
We can review common 2D drawing files such as PDF, DWG and DXF, and common 3D model files such as STP, STEP, IGES and OBJ. For large RFQ packages, please confirm the final file format with our team. |
Common project discussions include 304, 304L, 316, 316L, CF8, CF8M, 410, 416, 17-4PH, 2205 duplex and selected high-temperature alloys. The final grade should be confirmed from the drawing standard and working environment. |
304 or CF8 is often considered for general corrosion-resistant parts. 316, 316L or CF8M is usually reviewed when chloride exposure, marine use or stronger corrosion resistance is required. |
Silica sol литье по выплавляемым моделям is usually preferred for complex, detailed and higher surface-quality components. Water glass, DLP wax, vacuum casting or sand casting can be reviewed when cost, size, prototype or production requirements make them practical. |
Yes. Many parts require machining for sealing surfaces, mounting faces, holes, threads and assembly areas. Machining requirements should be included in the RFQ and inspection plan. |
Depending on project requirements, inspection can include spectrometer chemical composition analysis, CMM dimensional inspection, mechanical property testing, destructive testing when required, NDT and final shipment review. Material certificates and dimensional reports can be prepared when requested. |
If a buyer reports a quality issue, the process should include photo or report review, batch traceability check, root cause analysis and corrective action. Rework, replacement or credit terms should follow the confirmed purchase agreement and inspection standard. |
Yes. Prototype work can help verify design, assembly, surface finish and material behavior before repeat production. DLP printed wax patterns or prototype tooling can be reviewed depending on the part. |
Upload Your Drawing for a Factory-Direct Quote
We review every inquiry within 48 hours. Factory-direct quoting – no middleman markup.
Send a 2D drawing, 3D model or sample photos. Please include material grade, quantity, annual volume, tolerance requirement, machining areas, surface finish, application and inspection requirements.
- PDF, DWG, DXF, STP, STEP, IGES or OBJ files
- Material grade and corrosion environment
- Quantity, annual volume and target delivery date
- CNC, finishing and inspection requirements
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina