
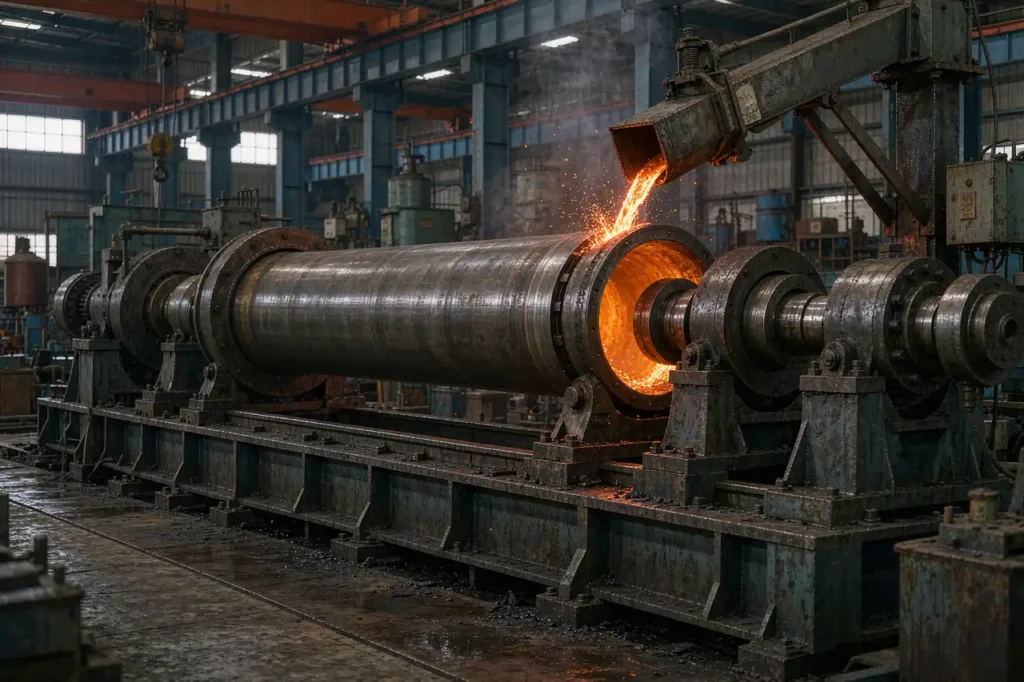
Центробежное литье — это единственный процесс литья, при котором функцию перекачки выполняет сама форма. Металл, заливаемый во вращающуюся форму, отбрасывается наружу к стенке, благодаря чему получается плотная цилиндрическая стенка с низким содержанием включений и без подъемника и без литниковой системы вообще. Для покупателей, закупающих гильзы цилиндров, трубы из высокопрочного чугуна, бронзовые втулки, втулки для валков и заготовки для колец, этот единственный факт влияет как на цену, так и на металлургические характеристики.
Кроме того, здесь присутствует компромисс, который упускается из виду в большинстве запросов на предложение: внешний диаметр определяется формой, но внутренний диаметр зависит от количества залитого металла. Именно эта асимметрия определяет допуски, припуск на механическую обработку и объем, при котором достигается безубыточность. В данном руководстве рассматриваются три варианта центробежного литья, математика коэффициента G, определяющая скорость вращения, реальные технологические диапазоны для чугуна, стали, бронзы и алюминия, допустимые допуски, стандарты ASTM и ISO, на которые следует ссылаться в запросе предложений, а также расчётный показатель безубыточности по сравнению с литьем в песчаные формы и обработкой прутка. Основы отрасли см. в Американское общество литейщиков, а более подробную схему процесса можно найти на нашем полное руководство по литью металлов.

Что такое центробежное литье на самом деле
Центробежное литье представляет собой группу технологических процессов, при которых металл заливается в форму, вращающуюся вокруг оси, а центробежная сила — измеряемая как коэффициент G, обычно составляющий от 40 до 120 раз больше силы тяжести — прижимает расплав к стенкам формы. Поскольку эта сила всегда направлена наружу, более плотный металл сначала заполняет периферию, в то время как шлак, окалина, пузырьки газа и лёгкие включения вытесняются к центру. При истинном центробежном литье этот загрязнённый внутренний слой не является дефектом, который необходимо устранять; он материал, встроенный в конструкцию, который подвергается рассверливанию, и именно поэтому в отливках, полученных методом центробежного литья, содержится меньше подповерхностных включений, чем в отливках, полученных методом статического литья, при одинаковом сечении.
Отсутствие подводов также означает отсутствие потерь выхода металла в литнике. При статическом литье полого цилиндра обычно получается от 60 до 70 % пригодного к использованию металла; при истинном центробежном литье той же детали — от 90 до 95 %. Именно эта разница, а не трудозатраты, делает центробежное литье конкурентоспособным при серийном производстве.
Три варианта — и какой из них вы покупаете
“Термин ”центробежное литье» в коммерческом предложении может иметь три разных значения. Прежде чем сравнивать цены, уточните, о каком именно варианте идет речь, поскольку стоимость инструментов и допуски различаются в три раза.
| Вариант | Ось вращения | Геометрия детали | Использованный процессор | Типовые детали |
|---|---|---|---|---|
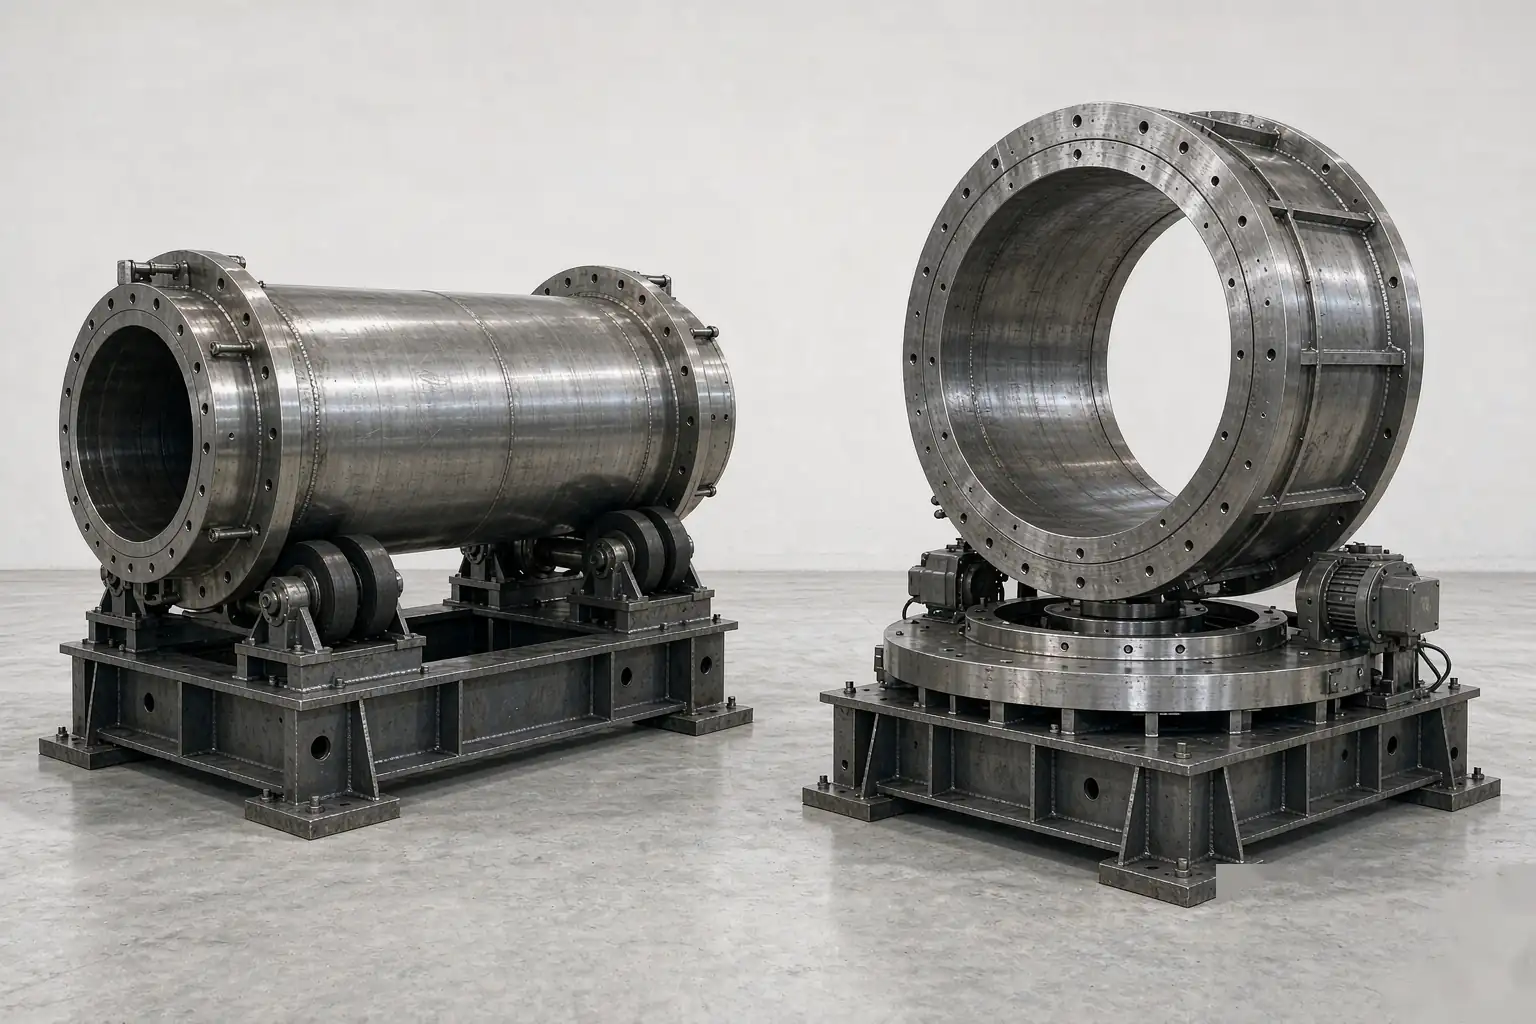
| Настоящая центробежная | Часть осевой линии | Полый цилиндр с одной стенкой | Отсутствует сердечник — внутренний диаметр представляет собой свободную поверхность | Труба, вкладыш, втулка, муфта, рулон |
| Полуцентробежный | Центральный литниковый канал, смещение детали | Диск или колесо, а также отверстие в ступице | Да — песчаный стержень для скважин | Ступицы колес, шкивы, фланцы |
| Центрифугирование (литье под давлением) | Центральный литник, полости вокруг него | Любая мелкая деталь в радиальной полости | Да, за каждую полость | Корпуса клапанов, фитинги, кронштейны |
Только первый вариант обеспечивает экономическую эффективность за счет отсутствия литниковых каналов и литникового сердечника при высокой производительности. Если поставщик предлагает “центробежное литье” для неосесимметричной детали, вы приобретаете вариант с использованием центробежной технологии — он подходит для тонкостенных мелких деталей, но не обеспечивает преимущества в производительности. Для невращательной геометрии, при правильной оценке, литье в песчаные формы и литье по выплавляемым моделям — это более объективное сравнение, и наше линия литья в песчаные формы охватывает эту территорию.
Математика коэффициента G, которая поможет вам оптимизировать скорость вращения
Скорость вращения — это не вопрос предпочтений, а вопрос расчёта. Коэффициент G — это радиальное ускорение, выраженное в кратных величинах силы тяжести:
G = ω²r / g, где ω = 2πN / 60. Пересчитав для заданного значения на производстве, N = 9,549 × √(9,81 Г / r) об/мин, где r — величина в метрах, измеренная в проходе.
Пример с расчетами: горизонтально-тянутая стальная труба
Наружный диаметр трубы 220 мм, внутренний диаметр 180 мм, поэтому r = 0,09 м в месте внутреннего диаметра и 0,11 м у стенки формы. Целевое значение G = 60 у стенки формы:
- 9,81 × 60 = 588,6 м/с² радиального ускорения
- 588.6 / 0.11 = 5351, √5351 = 73,1
- N = 9,549 × 73,1 ≈ 700 об/мин
При 700 об/мин на стенку действует сила осаждения, превышающая силу тяжести примерно на 6 g на килограмм металла, чего достаточно для сжатия газовой пористости и смещения включений внутрь. Если значение G опускается ниже примерно 40, металл перестает надежно прилипать к верхней части формы: он стекает обратно вниз, образуя холодные нахлесты, холодные замыкания и полосчатую стенку с пониженной плотностью. Если превысить G = 120, придется за это расплачиваться — появлением кольцевых полос сегрегации в высокоуглеродистых и легированных сталях, продольными трещинами на быстроохлаждаемых массивных профилях и ускоренным износом формы. Что касается аналогичных механизмов образования дефектов в формах для гравитационного литья, см. наши примечания по распространённые дефекты литья и пористость и усадка.
Почему вертикальное вращение приводит к уменьшению толщины стенки
При вертикальном центробежном литье свободная поверхность имеет форму параболоида, а не цилиндра. Поэтому радиус внутреннего отверстия уменьшается с высотой, и зависимость выглядит следующим образом: r_bottom² − r_top² = 2gh / ω², где h — высота кольца. Рассмотрим кольцо с наружным диаметром 300 мм и высотой 200 мм, вращающееся со скоростью 750 об/мин: ω = 78,5 рад/с, ω² = 6168, поэтому 2gh / ω² = (2 × 9,81 × 0,2) / 6168 = 636 мм². Если диаметр отверстия внизу составляет 240 мм (r = 120 мм), то вверху он равен √(14400 − 636) = 117,3 мм, а диаметр отверстия — 234,6 мм.
Результат: толщина стенки составляет 30 мм внизу и 32,7 мм вверху — конусность 2,7 мм на кольце высотой 200 мм, и это ещё без учёта биения формы. Поэтому каждое вертикальное центробежное литье требует большего припуска на внутренний диаметр, чем горизонтальное, и именно поэтому трубы и длинные трубные заготовки всегда отливаются в горизонтальном положении на станине станка. Вертикальные станки используются исключительно для литья коротких колец, фланцевых деталей и отливок, у которых ось внутреннего отверстия не совпадает с осью формы.
Окно технологического процесса для железа, стали, бронзы и алюминия
Вот те заданные параметры, на которых работают наши линии центробежного литья. Когда коэффициент перегрузки находится в допустимом диапазоне, температура расплава и покрытие формы имеют большее значение, чем скорость вращения; даже при правильной скорости вращения холодный расплав всё равно приводит к образованию холодных слоёв.
| Параметр | Труба из высокопрочного чугуна | Труба из углеродистой/легированной стали | Бронзовая втулка | Алюминий A356 |
|---|---|---|---|---|
| Тип пресс-формы | Сталь с песчаным покрытием (Де Лаво) | Сталь с водяным охлаждением | Сталь с покрытием | Сталь с покрытием |
| Температура разлива | 1 350–1 400 °C | 1 550–1 600 °C | 1 050–1 150 °C | 700–730 °C |
| Температура пресс-формы | Облицовка, температура окружающей среды: 80–150 °C, корпус | 150–300 °C | 150–250 °C | 200–350 °C |
| G-фактор | 40–80 | 60–120 | 60–100 | 50–90 |
| Покрытие из плесени | Песчаная подкладка, не подлежит стирке | Промывка цирконом или оксидом алюминия | Графитовая промывка | Промывка цирконом |
| Охлаждение | Воздух, медленная подача (предотвращает образование карбидов) | Распыление воды, затем поточная обработка | Воздух | Воздух, принудительная циркуляция |
| Постобработка | Отпущенный в ферритную матрицу | Нормализация или закалка с отпуском | Снятие стресса | Решение T6 + возраст |
Дефекты, которые проявляются только в отливках центробежного литья
- Дождливые и холодные круги. Скорость заливки слишком низкая или коэффициент перегрузки (G-фактор) слишком мал для данного диаметра формы. Металл вытекает из верхней части оболочки и падает обратно в поток. Решение: сначала увеличьте частоту вращения, затем — скорость заливки.
- Окольцовывание. Кольцевые полосы, возникающие в результате вибрации станка или неравномерной работы привода. На рентгенограмме проявляются в виде периодических изменений плотности. Способ устранения: отбалансировать форму, усилить жесткость привода, поддерживать постоянную частоту вращения в течение всего процесса затвердевания.
- Оловянный пот (обратная сегрегация). В бронзах, содержащих олово и свинец, фаза с низкой температурой плавления вытесняется наружу и образует бугорки на внешней поверхности. Решение: снизить температуру литья, усилить контроль химического состава по олову (Sn) и свинцу (Pb).
- Продольные трещины. Высокий коэффициент перегрузки в сочетании с быстрым охлаждением толстостенной детали приводит к возникновению кольцевых напряжений. Решение: снизить частоту вращения после заливки, замедлить охлаждение, провести нормализацию перед механической обработкой.
- Полоса включений со стороны отверстия. Это не дефект — это слой застрявшего шлака. Он становится дефектом только в том случае, если припуск на обработку слишком мал, чтобы его удалить. Предусмотрите припуск на внутренний диаметр не менее 3 мм.
Сбивание и поворот формы также определяют колебания толщины стенок, которые вы увидите после растачивания. Проверьте это с помощью того же инструмента, что и для статических отливок: ознакомьтесь с нашим разъяснением методы контроля литья для проведения рентгенографии, ультразвукового контроля и контроля с помощью проникающих жидкостей полых профилей.
Допуски: почему внутренний диаметр всегда имеет зазор
При центробежном литье толщина стенки определяется балансом масс, а не формой. Это самое важное, что нужно знать при составлении чертежа. Горизонтальное центробежное литье обеспечивает стандартный наружный диаметр, характерный для литейных изделий — сопоставимый с качественным песчаным литьем класса CT, — однако внутренний диаметр зависит от допусков ковша.
Пример из практики: стальная труба с наружным диаметром 220 мм × длиной 400 мм и номинальным внутренним диаметром 180 мм. Площадь сечения составляет π/4 × 180² = 25 447 мм². Если точность взвешивания и заливки составляет ±1,0 % от заданной массы — что является реалистичным показателем для заливки 40 кг на откалиброванных весах — то объём изменяется на ±1 %, а значит, радиус внутреннего отверстия изменяется на ±0,5 %, или примерно ±0,9 мм исключительно за счёт колебаний массы. Если учесть биение формы и тепловые деформации, то реальный показатель для отливки составляет ±1,5 мм.
| Особенность | Установлено | Типичный вид после литья | Припуск на обработку |
|---|---|---|---|
| Наружный диаметр | Форма + усадка + покрытие | ±1,0 мм при диаметре 220 | 1,5–2 мм |
| Диаметр | Масса литого металла | ±1,5 мм (до ±2 мм для длинных труб) | Не менее 3 мм, предпочтительно 4 мм |
| Длина | Ограничитель формы | +2 / −1 мм | 3–5 мм с каждой стороны |
| Концентричность (TIR) | Биение формы + балансировка при центрировании | 0,5–1,0 мм | Поглощение за спуск |
| Овальность | Округлость формы, наслоение покрытия | 0,4–0,8 мм | Поглощение за спуск |
Практическое правило: указывать в состоянии «после литья» только наружный диаметр, длину и любые необработанные поверхности фланца. Указывать внутренний диаметр, соосность и качество поверхности как обработанный размеры после растачивания. Если вам требуется допуск на внутренний диаметр, более узкий, чем ±0,5 мм, вы приобретаете обработанную деталь, и это является обычным и недорогим дополнением, если припуск на обработку уже предусмотрен. Информацию о выборе класса в соответствии со стандартом ISO 8062 и о том, как перевести класс в миллиметровое значение на вашем чертеже, см. в нашем Справочник по допускам при литье.
Материалы и стандарты, на которые следует ссылаться в запросе предложений
Центробежное литье охватывает более широкий спектр металлов, чем ожидают большинство покупателей — от водопроводных магистралей из кованого высокопрочного чугуна до труб для реформаторов из аустенитной стали и подшипниковых деталей из оловянной бронзы. Указывайте номер стандарта, а не только название сплава, чтобы требования к механическим свойствам были указаны в заказе на поставку.
| Семейство материалов | Стандарт, который необходимо указать | Типичная деталь, изготовленная методом спиннинга |
|---|---|---|
| Труба из высокопрочного чугуна | ISO 2531 / EN 545 / AWWA C151 | Магистральные водопроводные и канализационные трубопроводы, диаметр 80–1 000 мм |
| Труба из углеродистой стали, высокотемпературная | ASTM A660 | Паропроводы и технологические трубопроводы |
| Труба из ферритной легированной стали | ASTM A426 | Трубы для нефтеперерабатывающих заводов и электростанций |
| Труба из аустенитной стали | ASTM A451 | Эксплуатация в условиях высоких температур и коррозии |
| Сплавы на основе меди | ASTM B271 | Подшипники, втулки, заготовки для червячных передач |
| Серый чугун и ковкий чугун | ASTM A48 / ASTM A536 | Гильзы цилиндров, заготовки для колец, шкивы |
| Углеродистая и низколегированная сталь | Технические требования заказчика с указанием марки и класса свойств | Рукава валков, валки, гидравлические трубы |
Стандартные области применения публикуются ASTM International; всегда указывайте год пересмотра на чертеже, чтобы требования к испытаниям на растяжение, относительное удлинение и гидростатическое испытание передавались вместе с заказом. Прежде чем считать свойства эквивалентными, стоит проверить различия между вариантами в рамках одной серии. Различие между чугун и литая сталь, и между серый чугун и высокопрочный чугун, как правило, является решающим фактором, определяющим стоимость и устойчивость к ударам в рамках программы по поставке вкладышей или рулонов. Наша чугунное литье, стальное литье, литье из нержавеющей стали и литье из меди и бронзы Все производственные участки ориентируются на эти стандарты; если для данного сорта требуется сквозное закаливание или определённая матрица, это включается в технологическую последовательность термическая обработка или наш собственная линия термообработки.
Анализ затрат: решающим фактором является выход материала, а не затраты на рабочую силу
Центробежное литье обходится дороже с точки зрения стоимости инструментов, но дешевле с точки зрения затрат на металл. Вся суть аргументации о достижении безубыточности заключается именно в этом соотношении затрат. Возьмем ту же стальную трубу, что и ранее — наружный диаметр 220 мм, внутренний диаметр 180 мм, длина 400 мм, плотность 7,85 г/см³.
- Масса готового отливка: π/4 × (220² − 180²) × 400 = 5,03 × 10⁶ мм³ = 5 027 см³ → 39,5 кг
- Центробежный метод при 93, выход %: Залито 42,5 кг
- Литье в песчаную форму с сердечником при выходе 70 %: Разлито 56,4 кг — на каждый цикл приходится 13,9 кг излишнего расплава
- Цена на металл — $1,60/кг расплав и заливка → затраты на литники и литниковые каналы $22,24 за штуку, а также расходы на временных и сезонных работников
- Разница в инструментах: стальная форма, изготовленная методом центробежного литья, с приводным кольцом и охлаждающей рубашкой при $5 500 по сравнению с песчаной моделью и коробкой для сердечника при $900 → $4 600
- Точка безубыточности: $4 600 ÷ $22,24 ≈ 207 деталей
При объёме производства свыше примерно 200 штук в год метод спиннингового формования выгоднее уже только с точки зрения экономии на металле, не считая преимуществ, связанных с плотностью и отсутствием включений. При меньшем объёме дешевле использовать статическое литье или трубы, нарезанные на отрезки.
Против обработки из прутка
Наибольшее впечатление на слушателей производит сравнение с прутком. Объём сплошного прутка диаметром 220 мм и длиной 400 мм равен π/4 × 220² × 400 = 15,2 × 10⁶ мм³ = 119,4 кг закупленного металла для изготовления детали весом 39,5 кг — 79,9 кг стружки, соотношение «покупка к выпуску» составляет 3,0:1. При стоимости прутка $2,40/кг и литого металла $1,60/кг затраты на сырье составляют $286 против $68. Это позволяет сэкономить $218 на каждую деталь, не учитывая при этом часы механической обработки, необходимые для удаления 80 кг стали.
| Маршрут | Закупленный металл | Стоимость материалов на одну деталь | Удаленный металл | Идеально подходит для |
|---|---|---|---|---|
| Центробежное литье | 42,5 кг | ≈ $68 | ≈ 8 кг (внутренний диаметр плюс очистка наружного диаметра) | 200+ шт./год, полые осесимметричные |
| Литье в песчаные формы с сердечниками | 56,4 кг | ≈ $90 | ≈ 8 кг плюс демонтаж ворот | Любая геометрия, небольшой тираж |
| Изготовлено из прутка | 119,4 кг | ≈ $286 | ≈ 80 кг | 1–20 шт., жесткий внутренний диаметр |
Обработка из прутка по-прежнему остается выгодной при объёме заказов до примерно 20 штук, поскольку в этом случае не требуется изготовление инструментов и не требуется время на подготовку. При объёме заказов от 20 до 200 штук выбор обычно сводится к тому, можете ли вы дождаться изготовления пресс-формы. Наш разбивка затрат на литье в ней более подробно рассматриваются диапазоны громкости, а для диапазона низких уровней громкости мы приводим следующие данные: металлические прототипы, отливки таким образом, программа не блокируется во время резки инструментов.
Когда центробежное литье оказывается эффективным — а когда нет
| Фактор принятия решения | Победа центробежного литья | Выберите другой процесс |
|---|---|---|
| Геометрия | Полые, с одной осью симметрии, соотношение длины к диаметру от 1 до 20 | Отводы, ребра, выступы, неосесимметричные фланцы |
| Оборудование | Простая стальная форма или труба, без оборудования для изготовления моделей | В каких случаях многоразовый шаблон окупается быстрее — см. разработка форм и шаблонов |
| Выход металла | 90–95 %, без подводящего канала и литника | Статические маршруты на 60–70 % — см. конструкция подъемника и системы подачи |
| Надежность | Плотная структура с мелким зерном вблизи наружного диаметра; включения смещены к внутреннему диаметру | Детали, для которых толщина стенок имеет решающее значение и в которых невозможно просверлить отверстие диаметром 3 мм |
| Толщина стенки | 8–50 мм — удобно для обработки чугуна и стали | Толщина стали менее 6 мм или тонкие кольца с большим соотношением высоты к ширине |
| Объём | Более 200 шт./год по одному и тому же артикулу | Отдельные прототипы и запасные части — Шаблоны, напечатанные на 3D-принтере сократить сроки изготовления формы |
| Условия обслуживания | Износ, давление и высокая температура — вкладыши, валки, магистрали | В случаях, когда характеристики кованых обручей являются обязательными — см. литье и ковка |
Практически в каждом сравнении фигурируют два схожих процесса. Литье в постоянных формах подходит для производства алюминиевых деталей без полостей в объёме от 1 000 до 20 000 штук в год; литье по методу «потерянной пены» подходит для сложных форм с сердечником, когда деталь не является ротационно-симметричной. Ни один из этих методов не обеспечивает такого преимущества по выходу продукции, как центробежное литье, и ни один из них не может сравниться с его сочетанием плотной периферии и низкой стоимости инструментов. При выборе метода для литья алюминия Сравнение моделей A356 и A380 покрывает поверхность из сплава.
Часто задаваемые вопросы
Какие детали изготавливаются методом центробежного литья?
Гильзы цилиндров, магистральные трубопроводы из высокопрочного чугуна для водоснабжения и канализации, подшипники и втулки из бронзы и медных сплавов, втулки валков, валки прокатных станов, заготовки для колец и фланцев, тормозные барабаны и трубки гидравлических цилиндров. Общим для всех этих изделий является полый корпус с одной осью симметрии и стенкой, которую в противном случае пришлось бы высверливать из цельного заготовки.
Почему при центробежном литье не требуется литниковый канал?
Это объясняется тем, что центробежная сила обеспечивает непрерывную подачу металла к стенке со всей внутренней поверхности, а не по одному гравитационному каналу. По мере усадки отливки жидкий металл выталкивается наружу той же силой, которая сформировала её, поэтому не возникает усадочной полости, которую необходимо компенсировать с помощью питателя. Именно поэтому отливки, полученные методом центробежного литья, достигают 90–95 % выхода по сравнению с 60–70 % для статических форм. Тем не менее может потребоваться термообработка для снятия напряжений, возникающих при быстром охлаждении.
Какой длины может быть деталь, изготовленная методом центробежного литья?
Длина труб из кованого чугуна, изготавливаемых методом штамповки, достигает 6 м за один разлив; длина стальных труб и валковых гильз обычно составляет от 1 до 4 м. Ограничивающими факторами являются жесткость станины станка и то, что свободный конец длинной формы прогибается, что приводит к изменению коэффициента G по длине и проявляется в виде колебаний толщины стенок. Трубы длиной более 6 м, как правило, сваривают или соединяют, а не изготавливают методом центробежного литья.
Можно ли с помощью центробежного литья изготовить деталь, которая не имеет круглой формы?
Только в случае центробежного литья, при котором несколько формованных полостей располагаются вокруг центрального литникового канала во вращающейся литейной колбе. Настоящее центробежное литье не подходит, поскольку внутреннее отверстие представляет собой свободную поверхность жидкости. Если ваша деталь имеет отверстия, ребра жесткости или плоские фланцы, обратитесь в литейное предприятие для сравнения технологий, а не предполагайте, что предложение по центробежному литью подходит для вашего случая; наше Руководство по выбору литейных сплавов а страницы процессов описывают статические варианты.
Какой допуск по отверстию может иметь деталь, изготовленная методом центробежного литья, в литом состоянии?
Следует учитывать отклонение ±1,5 мм для типовой трубы и до ±2 мм для длинной или тяжелой трубы, поскольку внутренний диаметр определяется массой залитого металла. Погрешность взвешивания ±1,0 % для трубы с внутренним диаметром 180 мм сама по себе приводит к смещению примерно на ±0,9 мм. Укажите припуск на внутренний диаметр 3 мм, обработайте деталь с соблюдением допусков, указанных в чертеже, и отклонения, возникшие при литье, исчезнут при механической обработке.
Является ли центробежное литье более экономичным, чем литье в песчаные формы?
Что касается одной детали: при объёме производства более 200 штук в год по одному и тому же артикулу, да — при производстве стальной трубы весом 39,5 кг метод центробежного литья позволяет сэкономить около $22 металла на каждом экземпляре по сравнению с литьем в песчаные формы с сердечником, что окупает примерно $4,600 затрат на дополнительное оснащение уже после изготовления 207 деталей. Учитывается только данная группа деталей. Если ваша программа состоит из нескольких прототипов, то по совокупной стоимости владения дешевле обойдутся песчаное литье или литье из прутка, и наши Возможности обработки на станках с ЧПУ в любом случае обеспечивает окончательную обработку.
*Данные взяты из отраслевых публикаций компании AFS, из текстов стандартов ASTM A660 / A426 / A451 / B271 и производственной документации компании Supro MFG.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina