

Литье по выплавлюемым моделям из нержавеющей стали фигурирует в большем числе запросов на предложение, которые мы рассматриваем, чем любой другой семейство сплавов, и именно в этом случае ошибка в выборе марки обходится дороже всего. Корпус насоса, закупленный из CF8 вместо CF8M, может покрыться точечной коррозией уже за один сезон промывки растворами хлоридов; кронштейн, закупленный из 17-4PH без учета условия старения, указанного в чертеже, может оказаться на 300 МПа ниже прочности, на которую рассчитывал проектировщик.
В данном руководстве сравниваются пять марок литейного проката, которые удовлетворяют подавляющую часть промышленного спроса — CF8 (304), CF8M (316), CB7Cu-1 (17-4PH), ASTM A995 Grade 4A (2205 дуплекс) и CA15 (410) — с техническими условиями ASTM, в соответствии с которыми они фактически закупаются. В нём приведены расчёты коррозионной стойкости, схемы термообработки, характеристики механической обработки и пределы допусков, которые позволяют отличить качественный первый образец от изделия, требующего пересмотра предложения. Приведённые ниже цифры представляют собой минимальные требования ASTM, стандартную отраслевую практику или данные нашего собственного производства — а не маркетинговые показатели. Для получения более полной информации о технологическом процессе начните с нашего руководство по литью металлов, а независимые ссылки на процессы см. AFS и ASTM International.

Что на самом деле дает вам литье по выплавляемым моделям из нержавеющей стали
“Нержавеющая сталь” — это механизм защиты от коррозии, а не отдельный материал. Как только содержание хрома в сплаве превышает примерно 10.5%, на поверхности образуется пленка из оксида хрома, которая мгновенно восстанавливается при появлении царапин в кислородной среде. Именно благодаря этой пленке деталь сохраняет свои свойства; все остальные параметры, указанные в технических характеристиках, служат для её защиты или укрепления.
Сочетание нержавеющей стали с технологией литья по выплавляемым моделям даёт сразу три преимущества. Во-первых, форма, близкая к конечной: поверхность отливки, как правило, получается Ra 3,2–6,3 мкм, поэтому на большинстве негерметизирующих поверхностей разрез вообще не требуется. Во-вторых, тонкие стенки — 2–3 мм — это обычная практика при обработке мелких деталей, и именно в этом нержавеющая сталь показывает свои преимущества по сравнению с пескоструйной обработкой. В-третьих, детализация: прорези, логотипы и номера деталей получаются непосредственно на штампе, а не на станке. Если ваша деталь большая и массивная, ознакомьтесь с нашим сравнением литье в песчаные формы и литье по выплавляемым моделям прежде чем принимать окончательное решение, поскольку кривые затрат пересекаются на удивление рано.
Где применяется данный процесс
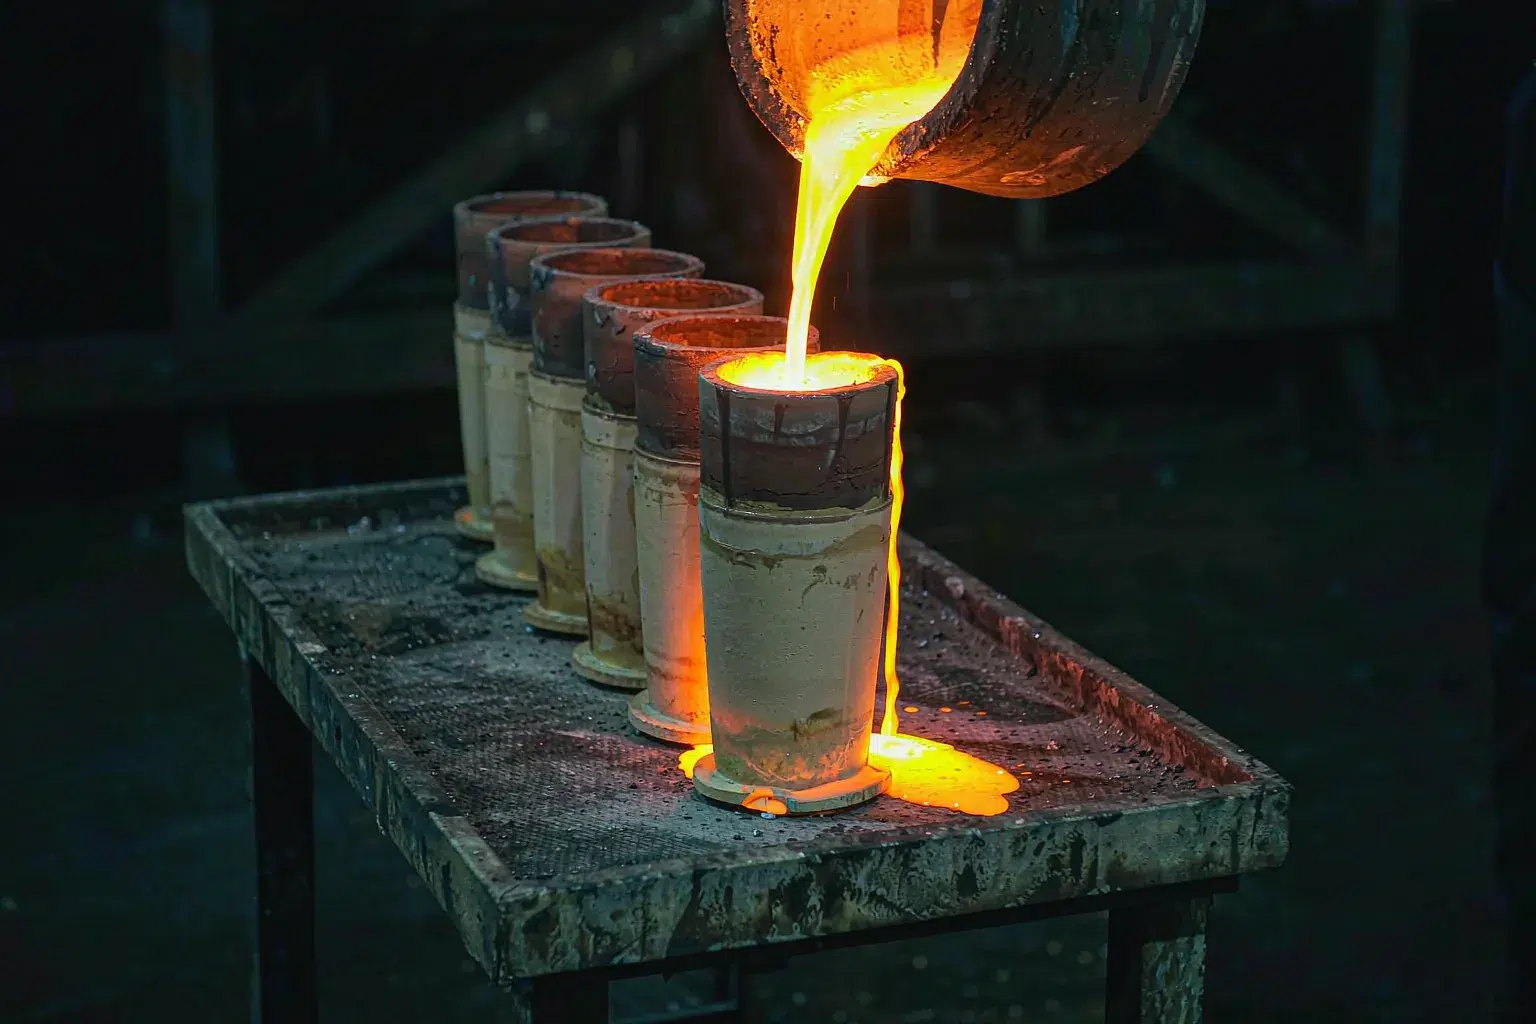
Литье по выплавляемым моделям позволяет изготавливать детали весом от нескольких граммов до примерно 50 кг, причем оптимальный диапазон веса составляет до 10 кг. При превышении этого предела затраты быстро растут из-за сложности работы с литьевыми формами и веса заливок. Нержавеющая сталь плавится в индукционной печи, обычно подвергается AOD-очистке, если требуется низкое содержание углерода, и разливается при температуре около 1550–1650 °C в патроны, предварительно заряженные примерно до 950–1050 °C. Именно из-за таких температур толщина стенок и расположение литниковых каналов должны быть определены ещё на этапе проектирования — нержавеющая сталь не плавится так же, как алюминий, а тонкие участки быстро затвердевают. Наша услуги по литью по выплавляемым моделям Команда проверяет это до начала изготовления пресс-форм.
Эквиваленты марок литейного материала для литья по выплавляемым моделям из нержавеющей стали
Наиболее распространённой ошибкой при заказе литья по выплавляемым моделям из нержавеющей стали является указание номера кованого изделия и предположение, что литейный завод сам определит соответствующий номер. Технические условия на отливки представляют собой отдельные документы с отдельными химическими составами и отдельными минимальными механическими характеристиками. Стандарт ASTM A743/A744 охватывает коррозионно-стойкие отливки для общего назначения, стандарт ASTM A351/A351M — аустенитные отливки для деталей, находящихся под давлением, а стандарт ASTM A995 — дуплексные сплавы. Уточняйте обозначение отливки и год выпуска спецификации — это позволит избежать большинства споров в дальнейшем. Если вы все еще находитесь на этапе выбора семейства сплавов, ознакомьтесь с нашим руководством по выбор литейного сплава рассказывает о логике компромиссов.
| Марка литейного чугуна (ASTM) | Кованый аналог | Основные химические свойства | Прочность на разрыв / предел текучести (мин.) | PREN (тип.) |
|---|---|---|---|---|
| CF8 (A351/A743) | 304 | 18–21 % Cr, 8–11 % Ni, C ≤ 0,08 | 485 / 205 МПа | ≈20 |
| CF3 (A351/A743) | 304L | 17–21 % Cr, 8–12 % Ni, C ≤ 0,03 | 485 / 205 МПа | ≈20 |
| CF8M (A351/A743) | 316 | 18–21 % Cr, 9–12 % Ni, 2–3 % Mo | 485 / 205 МПа | ≈27 |
| CF3M (A351/A743) | 316L | 17–21 % Cr, 9–13 % Ni, 2–3 % Mo, C ≤0,03 | 485 / 205 МПа | ≈27 |
| CB7Cu-1 (A747) | 17-4PH | 15,5–17,7 % Cr, 3–5 % Ni, 3–5 % Cu, Nb | 1310 / 1170 МПа (H900) | ≈17 |
| Марка 4A (A995) | 2205 дуплекс | 21–23,5 % Cr, 4,5–6,5 % Ni, 2,5–3,5 % Mo, N 0,10–0,30 | 620 / 415 МПа | ≈35 |
| CA15 (A743) | 410 | 11,5–14 % Cr, Ni ≤ 1, C ≤ 0,15 | 620 / 450 МПа | ≈12 |
CF8 и CF3 — аустенитные марки по умолчанию
CF8 — это основной сорт нержавеющей стали, используемый в литье по выплавляемым моделям. Он обладает пластичностью (минимальное удлинение 35%), немагнитен, свариваем и является самым недорогим из аустенитных литейных сортов. Он хорошо подходит для контактов с пищевыми продуктами, архитектурной фурнитуры для внутренних помещений и общепромышленных условий эксплуатации. Его слабым местом являются хлориды: в прибрежном воздухе, при промывке отбеливателем или в условиях воздействия рассола на CF8 появляются точечная коррозия и коррозионные трещины под напряжением. Указывайте марку CF3 (низкоуглеродистую версию) во всех случаях, когда деталь сваривается или будет эксплуатироваться в условиях 425–815 °C, поскольку именно в этом диапазоне на границах зерен выпадают карбиды хрома, которые локально разрушают пассивную пленку — классический пример разрушения пассивной пленки в результате сенсибилизации.
CF8M и CF3M — молибден для хлоридов
Добавление молибдена 2–3% — это самая недорогая мера предосторожности в данной серии материалов. CF8M устойчив к точечной коррозии и щелевой коррозии в условиях морского брызга, химической переработки и циклов очистки на месте в фармацевтической промышленности, где CF8 не выдерживает нагрузки. В большинстве проектов B2B надбавка за материал намного меньше, чем стоимость отказа в эксплуатации или отзыва продукции. Для любых сварных конструкций переходите на CF3M. Именно этот сорт лежит в основе большинства судовые отливки а также быстроразъемные фитинги, которые мы производим, в том числе муфтовые соединения типа «Camlock», описанные в нашем специальном разделе литой кулачковый замок из нержавеющей стали статья.
CB7Cu-1 — упрочняемый выделением сплав 17-4PH
Когда важен показатель прочности на единицу массы, 17-4PH — это стандартный выбор при литье по выплавляемым моделям из нержавеющей стали. Отжиг в расплаве при температуре около 1040 °C, затем время выдержки: H900 при 482 °C даёт примерно 1310 МПа при растяжении и 40 HRC; у H1150 при 620 °C эти показатели снижаются примерно до 930 МПа и 30 HRC, но при этом восстанавливаются ударная вязкость и стойкость к коррозии под напряжением. Две “ловушки” в спецификациях. Во-первых, всегда указывайте условия старения на чертеже — само по себе обозначение «17-4PH» ничего не значит. Во-вторых, обращайте внимание на размеры профилей: толстостенные профили охлаждаются недостаточно быстро, чтобы достичь полных характеристик H900 по всей толщине, поэтому проектируйте с учетом значений по всей толщине, а не значений для испытательных прутков. Коррозионная стойкость близка к CF8, а не к CF8M, поэтому это не является бесплатным улучшением характеристик.
Класс 4A — дуплекс 2205
При литье по выплавляемым моделям из нержавеющей стали марка 4A сочетает в себе примерно равные доли феррита и аустенита. Он обладает примерно вдвое более высоким пределом текучести по сравнению с CF8M, превосходной стойкостью к хлоридной коррозии под напряжением и лучшей стойкостью к эрозионно-коррозионному износу — именно поэтому этот материал широко используется в рабочих колесах насосов и системах транспортировки шламов. Ограничением является термическая обработка: никогда не выдерживайте дуплексную сталь при температуре примерно 315–480 °C в процессе эксплуатации или при снятии напряжений, поскольку фаза сигма выпадает в осадок и приводит к хрупкости детали. Провести отжиг в растворе при температуре 1040–1150 °C с последующей закалкой в воде.
CA15 — мартенситный 410
CA15 — это оптимальный вариант, когда требуется в первую очередь твердость и износостойкость, а не коррозионная стойкость: изнашиваемые кольца насосов, лезвия ножей, лопатки турбин, внутренние детали клапанов. Этот материал магнитен, поддаётся закалке и отпуску и гораздо лучше поддаётся механической обработке, чем аустенитные марки. Его коррозионная стойкость умеренная — он подходит для чистой воды и пара, но не для морской воды. Кроме того, он наиболее требователен к условиям литья: при резком изменении сечения во время охлаждения на нём возникают трещины. Наш Руководство по дефектам литья в нем рассматриваются проблемы разрыва при нагревании и способы их предотвращения за счет правильной конструкции литниковой системы.
Подбор марок нержавеющей стали для литья по выплавляемым моделям в зависимости от области применения
Выбор марки нержавеющей стали для литья по выплавляемым моделям в конечном счете зависит от условий эксплуатации. В приведенной ниже таблице представлены наиболее распространенные области применения с указанием марки, которая обычно выбирается, и причины этого выбора.
| Заявка | Обычная оценка | Почему он побеждает | Будьте осторожны с |
|---|---|---|---|
| Корпуса клапанов, корпуса насосов | CF8M / CF3M (A351) | Исполнение, рассчитанное на работу под давлением, с содержанием молибдена для технологических сред, пригодный для сварки | Рентгенологическая целостность толстостенных элементов |
| Судовой фурнитура, палубная арматура | CF8M, электрополированный | Устойчивость к точечной коррозии, вызванной хлоридами, эстетический вид поверхности | Пассивация после дробеструйной обработки (ASTM A967) |
| Продукты питания, напитки, фармацевтика | CF3M, Ra ≤ 0,8 мкм после полировки | Низкое выделение углерода при сварке, очищаемая поверхность | Конструкция без щелей; отсутствие глухих углублений |
| Рабочие колеса насосов, детали для перекачки шлама | A995, класс 4A (2205) | Устойчивость к эрозионно-коррозионному износу, в 2 раза превышающая показатели CF8M | Окно сигма-фазы 315–480 °C |
| Крепежные элементы для аэрокосмической промышленности, оборудование для оборонной промышленности | CB7Cu-1 (17-4PH) H900/H1075 | Прочность на разрыв 1310 МПа при малой массе сечения | Условия старения должны быть указаны на чертеже |
| Изношенные кольца, детали клапанного механизма, лопатки | CA15 (410), закаленная и отпущенная | Твёрдость и износостойкость при низких затратах на легирование | Горячие разрывы при резких изменениях сечения |
| Универсальные промышленные кронштейны, корпуса | CF8 | Минимальная стоимость материала, высокая пластичность | Точечная коррозия в любой хлоридной среде |
Коррозионная стойкость: PREN, сенсибилизация и предельные значения содержания хлоридов
Вместо того чтобы опираться на названия марок, используйте эквивалентный показатель стойкости к питтингу: PREN = %Cr + 3,3 × %Mo + 16 × %N. Это инструмент для составления рейтинга, а не прогноз результатов, но он позволяет объективно обсуждать оценки.
Рассмотрим два реальных химических состава. В составе CF8M содержание Cr составляет 18,51 TP3T, Mo — 2,251 TP3T, а N — 0,051 TP3T; при этом PREN = 18,5 + 7,4 + 0,8 = 26.7. Результаты термообработки 2205 при 22,21 TP3T Cr, 3,11 TP3T Mo и 0,171 TP3T N дают 22,2 + 10,2 + 2,7 = 35.1. Этот разрыв в восемь пунктов — это разница между деталью, способной выдержать воздействие солоноватой охлаждающей воды, и деталью, которую придется заменить. Показатель CF8, не содержащий молибдена, составляет около 20 — это нормально для использования в помещении, но на открытом воздухе уже на грани допустимого.
Три фактора, которые не учитывает показатель PREN. Температура: риск питтинговой коррозии резко возрастает при температуре выше примерно 50–60 °C в хлоридной среде, независимо от марки стали. Застой: щели и отложения создают локальные химические условия, которые разрушают любой сплав. И состояние поверхности: деталь, подвергнутая дробеструйной обработке, но не пассивированная, за ржавеет в считанные дни. Необходимо провести пассивацию, чтобы ASTM A967 (лимонной или азотной) после любой абразивной обработки или механической обработки, а перед этим — очистить в соответствии со стандартом ASTM A380. Наша отделка поверхности отливков В руководстве подробно описана последовательность операций: пескоструйная обработка — пассивация — полировка.
Термическая обработка, механическая обработка и точность размеров
Термообработка — это тот этап, на котором литье из нержавеющей стали по методу точного литья незаметно увеличивает стоимость. Марки CF8, CF3, CF8M и CF3M требуют отжига в растворе при 1040–1150 °C за которым следует быстрая закалка — полный цикл в печи плюс обработка водой, а не просто примечание. Дуплексная сталь требует того же цикла со строго контролируемой закалкой. Сталь 17-4PH требует двух циклов: отжига в растворе плюс старение. Для CA15 требуется закалка и отпуск. Каждый цикл сопряжён с дополнительными затратами на энергию, обработку, риском искривления и удалением окалины. Предусмотрите это в бюджете отдельно; наши термообработка отливок В статье приведены цены на маршруты в виде сравнительной таблицы, а наша услуги по термической обработке осуществляет их самостоятельно.
Характеристики обработки нержавеющей стали, полученной методом литья по выплавляемым моделям, различаются между марками в большей степени, чем ожидают большинство покупателей. Аустенитные марки подвергаются сильному упрочнению при обработке: если задержать инструмент на CF8M, поверхность под пластиной твердосплавного вкладыша упрочнится, что приведёт к сокращению срока службы инструмента и ухудшению качества поверхности. Используйте острый твердосплавный инструмент с положительным углом наклона, постоянную подачу и ни в коем случае не допускайте трения при резке. Типичные скорости токарной обработки с использованием твердосплавных инструментов составляют около 120–150 м/мин для CF8 и 90–120 м/мин для CF8M; у 17-4PH в состоянии H900 скорость снижается примерно до 60–90 м/мин, а у 2205 — до 70–100 м/мин. CA15 в отжигаемом состоянии является наиболее удобной в обработке из всего набора. В тех случаях, когда изготовление детали в основном состоит из механической обработки, наше сравнение Обработка на станках с ЧПУ и литье показывает, как разделить геометрию таким образом, чтобы литейное производство занималось формовкой, а станок — только обработкой уплотнительных поверхностей. Большинство наших деталей из нержавеющей стали поступают напрямую в Обработка на станках с ЧПУ для этих конечных ориентиров.
Что касается размеров, литье из нержавеющей стали по выплавляемым моделям, как правило, обеспечивает ISO 8062 CT5–CT6. Для детали размером 30 мм допуск составляет примерно ±0,38 мм при CT5 и ±0,54 мм при CT6 — этого достаточно, чтобы исключить большинство операций черновой обработки, но недостаточно, чтобы обойтись без чистовой обработки отверстия. Также допускается черновая Линейная термоусадка 2% При проверке правильности отливки по сборной модели фланец диаметром 200 мм получится примерно на 4 мм меньше, чем у пресс-формы. Полная разбивка по маркам приведена в нашем Руководство по допускам при литье.
Факторы, влияющие на стоимость в запросе предложений по литью по выплавке из нержавеющей стали
Две ценовые предложения на один и тот же чертеж изделия из нержавеющей стали, изготовленного методом литья по выплавляемым моделям, могут различаться по маркировке 40%, и при этом оба будут честными. Разница обусловлена пятью факторами.
- Надбавка за сплав. Никель, молибден и хром являются товарами, торгуемыми на рынке. В составе сплава CF8M содержится больше никеля и молибдена, чем в CF8; в сплавах 2205 и 17-4PH их содержание ещё выше. Надбавки обычно индексируются ежемесячно, поэтому ценовое предложение, действительное в течение 30 дней, является нормой — уточните, на какую дату была зафиксирована цена на сплав.
- Маршрут плавления и размер расплава. Низкоуглеродные марки (CF3, CF3M) и строгий контроль химического состава требуют использования расплавов, рафинированных по методу AOD, или первичной шихты. Стоимость небольших партий выше в расчете на килограмм.
- Термическая обработка и неразрушающий контроль. Технологический процесс, включающий отжиг с последующей закалкой, выдержку, а также капсульный контроль каждой детали или рентгенографию элементов, работающих под давлением, — каждая строка означает реальное время работы печи и трудозатраты.
- Урожайность. Нержавеющая сталь разливается в горячем состоянии и плохо течёт. При такой конструкции, требующей использования массивных литниковых каналов для детали весом 3 кг, может потребоваться расплавить 6 кг металла, чтобы получить 3 кг готовой детали. Выход готовой продукции — это самая значительная скрытая переменная, отличающая одни литейные предприятия от других.
- Механическая обработка и финишная отделка. Выбор материала CF8M вместо CF8 увеличивает время резки; указание требования к электрополировке с шероховатостью Ra 0,8 мкм вместо поверхности в литом состоянии добавляет несколько операций.
Наш разбивка затрат на литье подробно рассматривает каждую строку с помощью наглядных примеров. Если вы сравниваете нержавеющую сталь с лёгкими сплавами, то литье под давлением из алюминия Сравнение служит естественным контрастом — плотность примерно в три раза ниже, а ситуация с коррозией совершенно иная.
Как указать класс качества в следующем запросе предложений
Укажите эти шесть строк в чертеже изделия из нержавеющей стали, изготовленного методом литья по выплавляемым моделям, или в запросе, и вы сразу же получите сопоставимые и реализуемые ценовые предложения:
- Обозначение и технические характеристики литейной заготовки. “CF8M в соответствии со стандартом ASTM A351/A351M” — а не “нержавеющая сталь 316”.
- Состояние после термообработки. Отжиг в растворе; либо явно указанный 17-4PH H900 / H1075 / H1150.
- Среда обслуживания. Наличие хлоридов — да или нет, диапазон температур, наличие сварных швов на детали.
- Уровень неразрушающего контроля. Проникающий контроль в соответствии со стандартом ASTM E165, радиографический контроль в соответствии со стандартом ASTM E446 и в каких зонах, или не проводится.
- Окончательная обработка и пассивация. В состоянии после литья, после дробеструйной обработки, с механической обработкой Ra, а также с пассивацией в соответствии со стандартом ASTM A967, если это требуется.
- Сертификация. Сертификат EN 10204 3.1 с отслеживаемостью номера партии или 3.2 для оборудования, работающего под давлением.
Если деталь новая, запустите один или два раза прототипные отливки в серийном исполнении, прежде чем приступать к изготовлению инструментов — прототип из CF8 не даст вам представления о том, как обрабатывается CF8M или как 17-4PH ведет себя при обработке H900. Для изделий из нержавеющей стали, находящихся под давлением, наши литой клапан и литье из нержавеющей стали команды обеспечивают полный цикл обработки рентгенограмм и оформления сертификационных документов, а также литейное производство по методу выплавки воска охватывает инструментальную часть и сторону корпуса.
Часто задаваемые вопросы
Всегда ли сталь марки 316 лучше, чем 304, для литых деталей?
Не всегда. При литье нержавеющей стали по выплавляемым моделям марка CF8M (316) является лучшим выбором везде, где присутствуют хлориды — в морской среде, химической промышленности, пищевой промышленности (где требуется промывка под давлением) и на объектах с бассейнами. В сухих помещениях или в условиях общей промышленной среды марка CF8 (304) обеспечивает такие же механические характеристики при меньших затратах. Чаще всего допускают ошибку, переплачивая за ненужный молибден, но использование материала с недостаточными характеристиками в среде с содержанием хлоридов обходится гораздо дороже.
Можно ли указать на чертеже “316” вместо “CF8M”?
Мы можем это перевести, но вы утратите контроль. Кованая сталь 316 и литая CF8M имеют пересекающиеся, но разные диапазоны химического состава и разные минимальные механические характеристики, а также испытываются в соответствии с разными техническими условиями. Указание обозначения литейной марки и документа ASTM делает требование обязательным к исполнению в случае несоответствия партии.
Какая марка нержавеющей стали лучше всего поддается механической обработке?
Из этих пяти материалов наиболее просто обрабатывается отжигаемый CA15 (410), за ним следует CF8. CF8M заметно более износостойкий по отношению к инструментам из-за высокой скорости упрочнения при деформации, а 17-4PH в состоянии H900 является самым твердым из всей группы. Если стоимость обработки составляет основную часть стоимости детали, следует увеличить её ещё на этапе проектирования — зачастую небольшое изменение геометрии позволяет перенести материал с обрабатываемой поверхности на поверхность в состоянии литья.
Нужна ли пассивация отливкам из нержавеющей стали?
Да, если они подвергаются дробеструйной обработке, механической обработке, термообработке или обрабатываются с использованием инструментов из углеродистой стали. В результате этих операций на поверхности оседает свободное железо, которое ржавеет — деталь выглядит как некачественная нержавеющая сталь, хотя сплав выбран правильно. Пассивация в соответствии со стандартом ASTM A967 удаляет свободное железо и восстанавливает пленку оксида хрома. Это недорогой этап, который позволяет избежать массового брака из-за внешнего вида.
Какие допуски следует учитывать при проектировании деталей из нержавеющей стали, изготовленных методом литья по выплавляемым моделям?
При планировании общих размеров руководствуйтесь стандартом ISO 8062 CT5–CT6 и оставляйте припуски на обработку 1–2 мм на поверхностях, которые должны обеспечивать герметичность или служить элементами позиционирования. Точность размеров ухудшается с увеличением размеров, а также в случае тонких участков с недостаточным наполнением, поэтому согласовывайте критические допуски с литейным производством до изготовления инструментов, а не после изготовления первого экземпляра.
В каких случаях дуплекс 2205 оправдывает более высокую цену по сравнению с CF8M?
При литье по выплавляемым моделям из нержавеющей стали дуплексная сталь 2205 оправдывает себя в случаях, когда характер разрушения связан с хлоридным коррозионно-напряженным растрескиванием, эрозионно-коррозионным износом, либо когда требуется более высокая прочность для уменьшения толщины сечения. Дуплексная сталь примерно вдвое превосходит сталь CF8M по пределу текучести, поэтому толщина корпуса сосуда под давлением, расчётанного на предел текучести, может быть уменьшена. При эксплуатации в сухих помещениях не стоит переплачивать за эту сталь, и она не должна подвергаться воздействию температур в диапазоне 315–480 °C.
*Характеристики механических и химических свойств приведены в соответствии с минимальными требованиями стандартов ASTM A351/A351M, A743/A744, A747 и A995, требованиями к обработке поверхности по стандарту ASTM A967/A380, а также производственной документацией компании Supro MFG. Наценки на сплавы варьируются ежемесячно в зависимости от конъюнктуры рынков никеля, молибдена и хрома.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina