
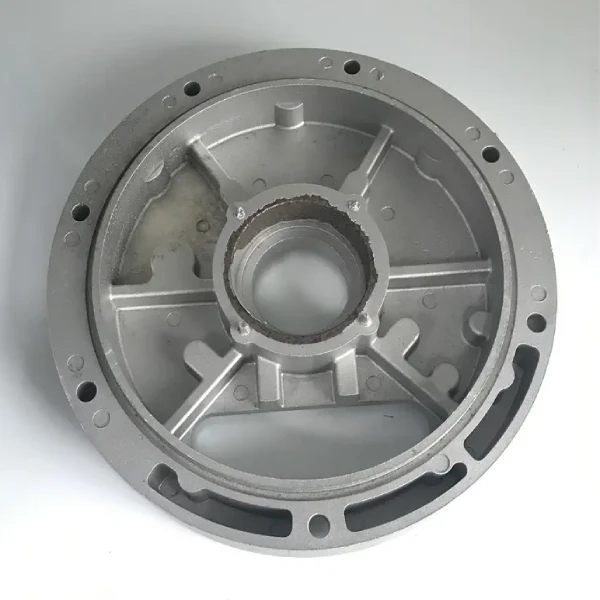
Il trattamento termico nella fusione a cera persa dell’alluminio rappresenta una fase fondamentale del processo metallurgico. Durante questo processo, i getti grezzi vengono trasformati in componenti ad alta resistenza e pronti per l’impiego. Per gli specialisti degli approvvigionamenti globali e i responsabili della conformità alla qualità, il trattamento termico a valle rappresenta spesso l’anello più critico nella gestione dei rischi della catena di fornitura.
Molti acquirenti occidentali si sono trovati ad affrontare frustranti colli di bottiglia nella produzione: i componenti forniti da fonderie estere superano i test di durezza di base, ma non superano la verifica distruttiva standard di resistenza alla trazione. Questa guida tecnica fornisce un’analisi dettagliata di come, con precisione, trattamento termico I parametri attivano le fasi critiche di tempra, controllano le tolleranze dimensionali e garantiscono la completa tracciabilità dei lotti secondo la norma IATF 16949, eliminando così il rischio di cedimenti strutturali.
Meccanismi di indurimento nella fusione a cera persa dell'alluminio
Trattamento termico dell'alluminio fusioni a cera perdita rappresenta una tappa fondamentale nel processo metallurgico; durante questa fase, i pezzi grezzi fusi vengono trasformati in componenti ad alta resistenza pronti per un impiego in applicazioni critiche. Per gli specialisti dell’approvvigionamento globale e i responsabili della conformità alla qualità, la fase a valle trattamento termico è spesso l'aspetto più critico del rischio legato alla catena di approvvigionamento. Questa guida tecnica illustra in dettaglio come parametri precisi di trattamento termico possano attivare fasi chiave di tempra, eliminando così il rischio di cedimenti strutturali.
Dinamica di dissoluzione e precipitazione del siliciuro di magnesio
La trasformazione dei getti in alluminio grezzo realizzati con la tecnica della fusione a cera persa in componenti ad alta resistenza tramite conversione chimica si basa interamente sul trattamento termico preciso del siliciuro di magnesio. Nelle prime fasi del processo di fusione a cera persa dell’alluminio, il trattamento in soluzione ad alta temperatura costringe i singoli atomi di magnesio e silicio a staccarsi dai bordi dei grani e a dissolversi completamente nella soluzione solida all’interno della matrice di alluminio. La successiva tempra in acqua blocca questi elementi in posizione, creando uno stato instabile di supersaturazione. Durante il successivo processo di invecchiamento artificiale, questi atomi intrappolati precipitano sistematicamente, formando una struttura coerente, uniforme e su scala nanometrica, distribuita in tutta la matrice.
Noi di Supro MFG monitoriamo attentamente questi processi di trasformazione di fase per soddisfare le rigorose specifiche relative al trattamento termico A356 T6. In sintesi, parametri precisi di dissoluzione e invecchiamento trasformano la struttura originale della matrice, garantendo che i vostri pezzi fusi di precisione in alluminio possiedano una capacità portante ottimale.
Perché la sola durezza non è sufficiente per le prove di conformità alla trazione
Nella certificazione di fusioni a cera persa in alluminio ad alta integrità, affidarsi esclusivamente ai dati relativi alla durezza superficiale può comportare significative lacune. Sebbene la durezza superficiale aumenti rapidamente quando le fasi secondarie intrappolano localmente le dislocazioni, le proprietà di trazione complessive richiedono un allungamento equilibrato per compensare la deformazione macroscopica. Quando le fonderie estere utilizzano temperature di invecchiamento artificiale non controllate o prolungano il ciclo di trattamento di solubilizzazione, i precipitati su scala nanometrica si ingrossano rapidamente trasformandosi in particelle di fase grandi e disordinate — un difetto noto come sovrainvecchiamento. Questo ingrossamento microstrutturale fa sì che i valori di durezza superficiale misurati tramite indentazione sembrino soddisfare le specifiche, mentre le proprietà interne del materiale non superano la verifica a trazione poiché la matrice grossolana non è più in grado di sopportare la deformazione da allungamento.
Comprendere questa discrepanza tra la durezza T6 e la resistenza alla trazione dell’alluminio fuso aiuta i responsabili della qualità a individuare tempestivamente potenziali problemi di produzione. Supro MFG mitiga questo rischio effettuando prove di trazione distruttive complete su barre di prova rappresentative, anziché affidarsi a rapidi test superficiali. In definitiva, la valutazione della curva di trazione completa garantisce che il materiale di precisione in alluminio per fusione a cera persa da voi selezionato eviti guasti imprevisti durante l’uso.
Parametri termici della fusione a cera persa dell'alluminio
La gestione della finestra di trattamento termico richiede una rigorosa calibrazione delle apparecchiature per eliminare potenziali difetti meccanici nei prodotti finiti componenti strutturali. Nel processo di fusione a cera persa dell'alluminio, anche lievi variazioni di temperatura all'interno del forno possono causare danni permanenti a un lotto di produzione. Questa sezione offre una panoramica degli standard precisi relativi a temperatura e tempo necessari per produrre leghe stabili e ad alte prestazioni.
Standard di calibrazione per il tempo e la temperatura di trattamento delle soluzioni
Per ottenere le proprietà metallurgiche richieste, l’intervallo di temperatura per il trattamento di solubilizzazione deve essere rigorosamente controllato. Per la lega A356, l’intervallo di temperatura standard per il trattamento termico è tipicamente compreso tra 535 °C e 540 °C; mentre la lega AlSi10Mg richiede un intervallo leggermente inferiore e più rigoroso, compreso tra 520 °C e 530 °C, per controllare la sua struttura di silicio quasi eutettica. Anche il superamento di questi limiti di temperatura di un solo grado può innescare una fusione eutettica localizzata ai bordi dei grani, compromettendo in modo permanente i materiali di precisione in alluminio per la fusione a cera persa e comportando rischi significativi per la catena di approvvigionamento.
Alla Supro MFG effettuiamo regolarmente un monitoraggio multipunto della temperatura del forno per prevenire il surriscaldamento e garantire una qualità costante in tutti i pezzi fusi in alluminio con tecnica a cera persa. In breve, un rigoroso controllo della temperatura impedisce la fusione strutturale interna e garantisce che i vostri lotti di produzione soddisfino rigorose specifiche meccaniche.
Controlli del ritardo di tempra e della stabilizzazione mediante invecchiamento artificiale
La velocità del processo di tempra determina direttamente la resistenza meccanica finale dei pezzi fusi in alluminio di precisione ad alte prestazioni. Una volta completato il trattamento di solubilizzazione, il pezzo fuso a caldo deve essere trasferito in una vasca di tempra ad acqua entro un intervallo di tempo rigorosamente compreso tra 10 e 15 secondi, per fissare con successo gli atomi di magnesio e silicio disciolti nella soluzione solida supersatura. Se il tempo di trasferimento è troppo lungo, gli elementi indurenti precipiteranno prematuramente lungo i bordi dei grani, riducendo così le proprietà finali dell’AlSi10Mg T6 e compromettendo la resistenza del componente. Una volta completata con successo la tempra, è necessario eseguire un invecchiamento artificiale a temperatura costante per far precipitare in modo sistematico le fasi di rafforzamento, evitando al contempo un invecchiamento eccessivo.
Per garantire un rigoroso controllo del processo, Supro MFG utilizza un braccio di trasferimento automatizzato controllato da PLC, in modo da assicurare che il processo di trasferimento per la tempra sia rapido e ripetibile. In definitiva, grazie alla gestione di questi parametri temporali critici, le aziende specializzate nella fusione a cera persa di alluminio all’avanguardia sono in grado di fornire componenti affidabili e ad alta resistenza per applicazioni industriali particolarmente esigenti.
Per aiutare i responsabili della qualità a verificare queste fasi critiche del processo in officina, le nostre specifiche standard relative al trattamento termico sono le seguenti:
Tavola termica | A356-T6 Parametri di controllo (ASTM B917) | Parametri di controllo AlSi10Mg-T6 (EN 1706) | Punto di controllo critico della qualità |
1. Temperatura della soluzione | 535 °C - 540 °C | 520 ℃ - 530 ℃ | Deve essere mantenuto entro $ ± 3℃\circ\text{C}$. Il surriscaldamento provoca un fenomeno localizzato combustione eutettica, eliminando il lotto. |
2. Tempo di soluzione | Da 4 a 8 ore | 4 – 6 ore | Garantisce la completa dissoluzione di Mg e Si. Per le pareti più sottili si utilizza il limite inferiore; per i pezzi più spessi si utilizza il limite superiore. |
3. Ritardo di tempra | < 15 secondi | < 10 secondi | Il lasso di tempo cruciale tra l'uscita dal forno e l'immersione in acqua. Eventuali ritardi causano una precipitazione precoce, con conseguente esito negativo delle prove di trazione. |
4. Mezzo di tempra | Temperatura dell'acqua: 60 °C - 80 °C | Temperatura dell'acqua: 60 °C-70 °C | Riduce al minimo le tensioni residue. L'acqua calda previene le microdeformazioni e fusione a cera persa, stabilità dimensionale, trattamento termico problemi. |
5. Invecchiamento artificiale | 155 ℃ - 165 ℃ | 160 ℃ - 170 ℃ | Precipita in modo uniforme strutture indurenti $Mg_2Si$ su scala nanometrica in tutta la matrice di alluminio. |
6. Tempo di invecchiamento | Da 3 a 6 ore | 4 – 6 ore | Deve essere rigorosamente controllato nel tempo. Un invecchiamento insufficiente comporta una resistenza inadeguata, mentre un invecchiamento eccessivo compromette la duttilità del materiale. |
Tappa fondamentale nella garanzia della qualità
Ottenere un profilo termico T6 impeccabile è l’unico modo verificabile per sfruttare appieno i vantaggi in termini di duttilità e sicurezza offerti da una [microstruttura in alluminio ottenuta mediante fusione a cera persa]. Di conseguenza, quando i progetti strutturali definitivi richiedono un equilibrio tra i limiti del budget ingegneristico e i requisiti prestazionali sul campo, i team di progettazione e approvvigionamento dovrebbero confrontare le proprie scelte con la nostra [matrice di selezione dei gradi strutturali] standard per evitare guasti nascosti dei componenti.
Stabilità dimensionale nella fusione a cera persa dell'alluminio
Mantenimento di tolleranze geometriche rigorose per i contorni di componenti complessi durante trattamenti termici intensi I processi rappresentano un importante aspetto della produzione sfida. Gli sbalzi di temperatura generano spesso tensioni interne, causando deformazioni nelle strutture a pareti sottili strutture e che incidono su aspetti critici dimensioni. In questa sezione vedremo come le fonderie all’avanguardia controllano e correggono gli spostamenti geometrici per mantenere le tolleranze a livello microscopico.
Gestione delle tensioni da tempra e dei rischi di deformazione geometrica
Il rapido raffreddamento in acqua durante la fase di raffreddamento può causare forti gradienti di temperatura, rendendo difficile il controllo della geometria dei complessi pezzi fusi di precisione in alluminio. Quando un pezzo fuso incandescente entra in contatto con un bagno d’acqua, lo strato esterno a pareti sottili si raffredda e si contrae molto più rapidamente rispetto al nucleo interno più spesso. Questa velocità di raffreddamento non uniforme genera elevate sollecitazioni termiche residue all’interno del pezzo fuso, causando sottili distorsioni geometriche e deformazioni. Il controllo di questa deformazione durante il ciclo di trattamento termico dei pezzi fusi in alluminio con la tecnica della fusione a cera persa richiede una pianificazione meticolosa, poiché anche una leggera deformazione può causare il disallineamento di fori critici.
Noi di Supro MFG affrontiamo queste sfide fisiche regolando l’intensità di agitazione del bagno di tempra e preconfigurando dispositivi di immersione su misura, riducendo così al minimo il raffreddamento non uniforme. In sintesi, la gestione delle sollecitazioni termiche da tempra è fondamentale per mantenere la planarità dei getti strutturali complessi e preservarne la geometria prevista.
Profili di mantenimento delle tolleranze dopo il trattamento termico
Per garantire tolleranze tecniche dell’ordine dei micrometri, è necessario sviluppare un piano completo e ben coordinato che colleghi direttamente il trattamento termico post-fusione alle fasi finali di lavorazione CNC. Una volta completato il processo di tempra, le aziende esperte nella fusione a cera persa di alluminio utilizzano appositi dispositivi di raddrizzatura manuali o idraulici per correggere lievi distorsioni geometriche prima che la lega si indurisca completamente attraverso l’invecchiamento artificiale. Una volta allineati, i pezzi vengono sottoposti a uno stabilizzazione di precisione mediante invecchiamento a bassa temperatura in dispositivi per carichi pesanti appositamente realizzati, che fissano in modo permanente la geometria bilanciata. Questo approccio globale garantisce la stabilità dimensionale nella fusione a cera persa, mentre il trattamento termico riduce efficacemente al minimo lo spostamento geometrico durante le successive operazioni di lavorazione con asportazione di truciolo.
Supro MFG adotta questo rigoroso processo di raddrizzatura e invecchiamento dei pezzi per garantire costantemente la precisione dimensionale critica richiesta dai nostri partner di approvvigionamento B2B a livello globale. In definitiva, combinando un trattamento termico preciso con una correzione meccanica mirata, assicuriamo che i vostri componenti finiti in alluminio pressofuso soddisfino i rigorosi requisiti di tolleranza di assemblaggio, evitando così costose rilavorazioni.
Tracciabilità della qualità nella fusione a cera persa dell’alluminio
Stabilire un rigoroso sistema di monitoraggio della qualità consente di trasformare i processi metallurgici standard in soluzioni ingegneristiche completamente tracciabili, adatte agli appalti internazionali. Per i settori in cui la sicurezza è fondamentale, la chiara dimostrazione della conformità dei processi di trattamento termico è importante tanto quanto i componenti fisici stessi. Questa sezione illustra i rigorosi metodi di convalida utilizzati per garantire la completa trasparenza di ogni lotto di produzione.
Barre di prova fuse separatamente e protocolli di validazione distruttiva
Per verificare le proprietà meccaniche relative alla tenuta all’aria, è necessario valutare singoli provini fusi, realizzati contemporaneamente al lotto di produzione principale. Nel processo globale di fusione a cera persa dell’alluminio, questi provini standardizzati hanno valore ufficiale e fungono da prova legale delle proprietà meccaniche di un lotto. I tecnici eseguono rigorose prove di trazione distruttive su queste barre di prova in conformità alla norma ASTM E8 per verificarne l’effettivo limite di snervamento, la resistenza alla trazione e l’allungamento. Affidarsi esclusivamente a rapide ispezioni superficiali comporta dei rischi; pertanto, la verifica della curva di trazione completa rimane il metodo standard per dimostrare la conformità ai requisiti relativi alle proprietà meccaniche.
Noi di Supro MFG lavoriamo meccanicamente ed eseguiamo prove di trazione su provini standard prelevati da ogni forno per garantire la massima affidabilità. In sintesi, l’esecuzione di prove distruttive standardizzate su barre di prova rappresentative consente alle aziende specializzate nella fusione a cera persa di alluminio di verificare l’integrità strutturale prima della spedizione.
Tenuta dei registri relativi ai trattamenti termici verificabili ai fini della certificazione IATF 16949
Per entrare con successo nelle catene di fornitura del settore automobilistico e aerospaziale, è essenziale mantenere registrazioni di produzione complete e trasparenti. Quando i responsabili degli acquisti globali cercano fornitori di fusioni in alluminio conformi allo standard IATF 16949, richiedono una documentazione a prova di manomissione che copra tutti i cicli di fusione, tempra e invecchiamento. Le fonderie moderne soddisfano questi requisiti rigorosi integrando registratori di temperatura digitali multicanale e codici di tracciabilità dei lotti rigorosi, che consentono di ricondurre ogni componente al registro di fusione originale. Questo metodo di tracciabilità approfondito garantisce che i parametri storici esatti della temperatura del forno per ogni singolo pezzo possano essere verificati anche anni dopo la consegna.
Supro MFG implementa questa soluzione di tracciabilità digitale registrando tutte le curve di riscaldamento all’interno di una rete di documentazione digitale, garantendo così la disponibilità dei dati per eventuali verifiche in qualsiasi momento. In definitiva, grazie alla conservazione di registrazioni di produzione verificabili, gli acquirenti globali possono procurarsi pezzi fusi in alluminio di alta qualità realizzati con la tecnica della fusione a cera persa senza alcuna preoccupazione in merito alla responsabilità per difetti nascosti.
Contatta Supro-Mfg
Padroneggiare il processo di trattamento termico per fusione di alluminio a cera persa contribuisce a garantire la sicurezza della catena di approvvigionamento dei componenti in alluminio. Affidarsi esclusivamente ai dati relativi alla durezza può mascherare problemi legati a un eccessivo invecchiamento microstrutturale; pertanto, per eliminare il rischio di cedimenti strutturali, è assolutamente imprescindibile attenersi rigorosamente allo standard IATF 16949 e controllare la temperatura del trattamento di soluzione, il tempo di ritardo della tempra rapida e la convalida dei provini standardizzati.
Contatta Supro MFG Contatta oggi stesso il nostro team di ingegneri per richiedere i rapporti certificati relativi alle prove sulle barre di prova e assicurarti che il tuo prossimo progetto soddisfi i requisiti di prestazione meccanica.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina