
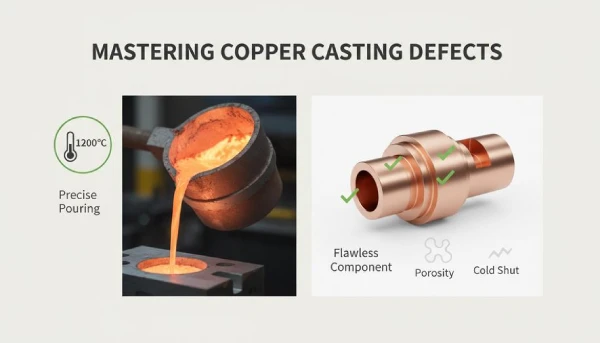
La qualità dei getti in rame determina il successo o il fallimento del prodotto. Anche la più piccola porosità o imperfezione di colata può far svanire i profitti in un istante. Gli ingegneri senior della fonderia avvertono che la maggior parte dei difetti di fusione deriva dal controllo della fusione e dalla progettazione dello stampo, non dalla sfortuna. I manager esperti, dal canto loro, sottolineano l'importanza del monitoraggio della temperatura e di rigorosi controlli di qualità.
I problemi legati alla porosità sono particolarmente evidenti in produzione di fusioni in rame. Le cause principali possono essere ricondotte a tre fattori principali: un degassamento insufficiente nel sistema di colata, l’assorbimento di idrogeno causato dall’umidità presente nella lega e la turbolenza durante la colata dalla siviera. Ulteriori analisi indicano che tassi di scarto eccessivamente elevati sono spesso dovuti a una composizione chimica non controllata del fuso. Ottimizzando il rapporto di rame di scarto, regolando i disossidanti tramite analisi spettroscopica in tempo reale, mettendo a punto i parametri di conducibilità e controllando con precisione la temperatura del fuso, è possibile migliorare significativamente la resa e le prestazioni complessive di getti in rame.
Il presente articolo offre una rassegna sistematica dei meccanismi di formazione di cinque difetti comuni in fusione in sabbia e fusione in stampo permanente processo di fusione: cavità da ritiro, pori da gas, cricche da caldo, inclusioni e difetti di saldatura. Si concentra inoltre su tre fattori principali che contribuiscono alla formazione di questi difetti nel rame produzione di casting: difetti di sfiato, pori da idrogeno e turbolenze durante la colata. Grazie a una regolazione precisa della composizione chimica del metallo fuso e a un controllo accurato della temperatura di colata, è possibile ridurre efficacemente la percentuale di scarti e garantire le proprietà meccaniche proprietà e stabilità della conduttività elettrica dei pezzi fusi in rame.
Tipi di difetti nella fusione del rame
Nella produzione effettiva dei getti in rame, anche lievi scostamenti nei parametri di processo quali temperatura, velocità di flusso e condizioni di alimentazione possono causare difetti interni o superficiali nei getti. Errori minimi hanno spesso gravi conseguenze; questi difetti non solo riducono le proprietà meccaniche, ma aumentano anche i costi di riparazione. Questa sezione esamina in modo sistematico i meccanismi di formazione e i punti chiave di controllo per cinque difetti tipici, fornendo un riferimento per l’ottimizzazione del processo di fusione del rame.
Cavità da ritiro nella fusione in sabbia
Quando si utilizza la sabbia stampi per la fusione del rame, il ritiro si verifica quando il metallo fuso si contrae durante la solidificazione senza che vi sia un canale di colata adeguato a compensare la perdita di volume. Per evitare che questo comune difetto di fusione riduca la resistenza meccanica del pezzo fuso, è necessario ricorrere a tecniche specializzate fonderie di rame Aziende come Supro MFG utilizzano la simulazione dei getti e l'analisi dei percorsi di colata.
La causa principale delle cavità da contrazione risiede in un'alimentazione insufficiente dovuta a canali di alimentazione troppo piccoli o posizionati in modo errato in fusione in sabbia, oltre a canali di flusso ostruiti che ostacolano il movimento del metallo fuso. Nel progettazione di fusioni in rame, una transizione non corretta da sezioni di parete spesse a sezioni di parete sottili crea punti caldi isolati, mentre una resistenza insufficiente della sabbia provoca scorrimento e spostamento delle pareti dello stampo.
I meccanismi alla base della formazione dei difetti in getti in rame tra cui la formazione di una zona di ritardo di solidificazione, il ritiro del metallo verso l’interno e il mantenimento di vuoti interni.
Porosità del gas causata dai disossidanti
Nella fusione del rame, i disossidanti in eccesso presenti nel metallo fuso reagiscono con l’ossigeno e l’idrogeno disciolto, formando porosità che, in definitiva, riduce la conduttività elettrica del getto componenti in rame. La chiave per affrontare efficacemente questa sfida risiede nell'implementazione di un controllo intelligente del metallo fuso durante la processo di fusione.
Un'eccessiva aggiunta di disossidante intensifica le reazioni gassose all'interno del forno, facendo sì che i livelli di gas disciolto rimangano elevati. Una volta iniziata la fase di solidificazione, le bolle di gas rimangono intrappolate dai bordi di grano in rapida crescita, con conseguente formazione di difetti di fusione. Pertanto, il controllo della quantità di disossidante aggiunto rappresenta una fase fondamentale nel processo di fusione del rame.
Lacrime calde e crepe nella cavità dello stampo
Durante la fase finale della solidificazione nella fusione del rame, la cavità dello stampo limita la contrazione termica, causando la formazione di crepe termiche. Questa contrazione limitata provoca un forte aumento delle sollecitazioni interne, con conseguente perdita di duttilità del materiale, e le crepe si propagano rapidamente lungo i bordi dei grani o gli angoli acuti. Una disposizione razionale dei canali di colata può distribuire efficacemente le sollecitazioni e prevenire questo problema difficile da risolvere. Per le fonderie di rame che puntano all’azzeramento dei difetti, l’ottimizzazione del sistema di colata e del limite di snervamento della sabbia da fonderia sono soluzioni efficaci per ridurre gli scarti di fusione problemi di qualità.
Inclusioni non metalliche provenienti da rottami di rame
Sebbene l’utilizzo di rottami di rame possa ridurre i costi, le impurità, le scorie o i residui nascosti nella fusione possono contenere particelle di ossido. Queste inclusioni possono influire sui risultati della lavorazione e del controllo del rame produzione di casting linea. Tra le cause di tali inclusioni figurano: la contaminazione delle materie prime, la rimozione incompleta delle scorie e l’introduzione di inclusioni non metalliche.
Il raffreddamento nella fusione in stampo permanente
In modo permanente stampo per fusione in rame, si verifica una chiusura a freddo quando due flussi di metallo fuso convergono ma non riescono a fondersi a causa di una temperatura o di una velocità di flusso insufficienti. Colata stabile il controllo garantisce un flusso regolare e una fusione perfetta. Supro MFG si concentra sull'equilibrio della colata per garantire che i pezzi fusi in rame presentino una superficie liscia e siano pronti per l'uso immediato.
Tra i principali fattori che contribuiscono ai problemi di flusso figurano il riempimento lento e una progettazione inadeguata del canale di colata. Ciò comporta, in ultima analisi, una fusione incompleta, lasciando visibili difetti sulla superficie dei pezzi fusi in rame.
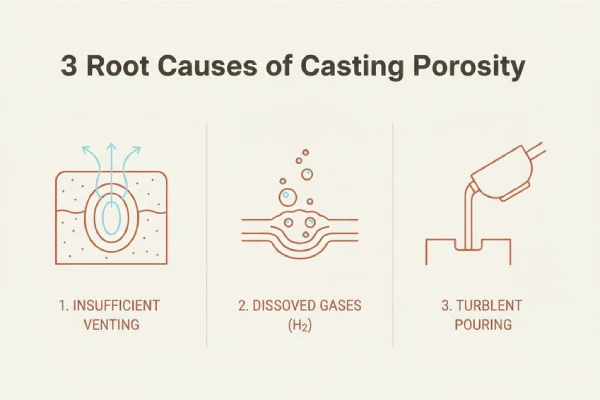
Le 3 cause principali della porosità nei getti in rame
I difetti di porosità sono spesso una delle cause principali dello scarto di pezzi fusi di alta qualità. Nella produzione di pezzi fusi in rame, la maggior parte della microporosità deriva da scostamenti nei parametri di processo. Sia che si tratti della produzione di componenti in rame mediante fusione in sabbia o della fusione di bronzo ad alta precisione, comprendere le cause della formazione della porosità aiuta a migliorare i pezzi fusi e a garantire la qualità complessiva della fusione.
Ventilazione inadeguata nel sistema di colata
Una ventilazione insufficiente all’interno del sistema di colata è spesso un problema comune causa dell'intrappolamento di gas e dei difetti nascosti nei pezzi fusi. Se l'aria non riesce a fuoriuscire, rimane intrappolata e forma una porosità interna.
Tra le cause principali dei problemi di sfiato nella fusione del rame figurano i fori di sfiato troppo poco profondi e i canali di colata troppo stretti, che ostacolano entrambi la fuoriuscita dei gas; una compattazione impropria o eccessiva del stampo in sabbia riduce notevolmente la permeabilità; inoltre, la sabbia bagnata ostruisce direttamente i canali di sfiato. Se questi problemi non vengono tenuti sotto controllo, avranno molteplici effetti negativi sui pezzi fusi in rame: i controlli a ultrasuoni potrebbero rivelare porosità interne, nelle aree visibili compariranno fori superficiali e la resistenza alla pressione del rame fusioni in lega di conseguenza diminuirà.
Supro MFG mitiga tali rischi adottando un approccio sistematico ottimizzazione della disposizione di colata per i pezzi fusi in rame: l’aggiunta di canali di sfiato nei punti più alti del pezzo fuso e il bilanciamento delle dimensioni dei canali di colata e dei montanti. Inoltre, viene effettuato un test preliminare alla colata utilizzando aria a bassa pressione e viene verificata la pervietà dei percorsi di sfiato tramite un test visivo con fumo. L’azienda effettua una revisione completa del rame progetti di fusione — dalla simulazione del flusso nel stampo al controllo finale — per prevenire prevenire il verificarsi di problemi.
Assorbimento di idrogeno dall’umidità nelle leghe di bronzo
In bronzo leghe utilizzate per la fusione del rame, l’idrogeno rappresenta una minaccia nascosta. Anche una minima quantità di umidità presente nei rottami o nei rivestimenti dei forni può causare un forte assorbimento di idrogeno durante il processo di fusione. Nel caso di fusioni in rame ad alta precisione, anche lievi variazioni nel contenuto di idrogeno possono comportare la necessità di rilavorazioni. Rigorosi controlli dell’umidità Il controllo garantisce la stabilità e la prevedibilità dei pezzi fusi in bronzo.
Nella produzione di fusioni in rame, le fonti di umidità includono rottami riciclati umidi, materiali refrattari di rivestimento umidi e l'umidità ambientale presente in officina. Quando l'idrogeno si dissolve nella lega di rame fusa, la sua solubilità diminuisce drasticamente durante la fase di solidificazione, causando la formazione di bolle all'interno del metallo che rimangono intrappolate nella fase solida, determinando infine la formazione di porosità.
Questi pezzi fusi presentano una resistenza meccanica ridotta, una maggiore rugosità superficiale e tassi di scarto più elevati. Le fonderie specializzate nella fusione del rame, come Supro MFG, adottano in genere una strategia di controllo su tre fronti: essiccazione accurata del materiale di scarto, monitoraggio in tempo reale della composizione della lega ed esecuzione del degassaggio all’interno del forno.
Turbolenza durante la colata con la siviera
In molte fonderie di rame, i difetti hanno origine dal processo di colata. Le operazioni di colata eseguite in modo approssimativo possono generare turbolenze che trascinano aria e accelerano l’ossidazione. Il processo specifico è il seguente:
- Un'inclinazione brusca della siva, un'altezza instabile della colonna di colata o improvvisi cambiamenti di direzione possono causare l'ingresso del metallo fuso nella cavità dello stampo sotto forma di spruzzi, creando turbolenze durante il riempimento.
- La turbolenza non solo trascina con sé l’aria, ma accelera anche la rottura e la formazione di grinze nel film di ossido superficiale, determinando una maggiore formazione di scorie e un comportamento di solidificazione irregolare sul fronte del metallo a causa delle perturbazioni.
- In definitiva, nel rame si manifestano problemi di qualità quali porosità dispersa, inclusioni di ossidi e resistenza insufficiente nella zona intermetallica fusione di leghe.
Versare il liquido in modo fluido può sembrare semplice, ma è uno dei modi più efficaci per migliorare il qualità del cast parti in rame. Supro MFG pone l'accento sul controllo del flusso regolare durante ogni operazione di colata per ridurre al minimo i difetti causati dalla turbolenza e garantire l'integrità dei pezzi finiti. La strategia di controllo prevede in genere le seguenti fasi: stabilizzazione dell'angolo di inclinazione della siviera, mantenimento di un flusso di metallo regolare e continuo e utilizzo, ove possibile, di un sistema di colata dal fondo.
Cerchi una fonderia di metalli affidabile in Cina?
- Possiamo aiutarti a ottimizzare il design del prodotto e a ridurre i costi.
- Possiamo aiutarvi con alta qualità e grandi volumi parti del cast.
- Possiamo consegnare in tempo e ottenere maggiori opportunità di mercato per le vendite.
- Beneficerai di Supro MFG fusione dei metalli servizio.
Alto tasso di scarti nella fusione del rame? Ottimizzare la composizione chimica della fusione
Qualsiasi scostamento nel controllo della fusione può causare un rapido aumento della percentuale di scarti nei pezzi fusi in rame. Controllando rigorosamente la composizione chimica e mantenendo stabile la temperatura del forno, la linea di produzione può funzionare in modo più regolare. Di seguito vengono illustrati i metodi per garantire che i pezzi fusi siano puliti, conduttivi e resistenti, riducendo al minimo gli scarti di metallo.
Valutazione dei rapporti di miscelazione del rame di scarto: metallo vergine vs. riciclato
Nella fusione del rame, l’equilibrio tra rame, rottami, metallo primario e metallo riciclato determina la composizione complessiva. Un rigoroso controllo del rapporto di miscelazione consente di gestire efficacemente l’adsorbimento dei gas e di stabilizzare le proprietà finali del materiale, mentre le materie prime pulite questi materiali contribuiscono a ridurre la percentuale di scarti nella fusione parti in rame nelle fasi successive del processo.
Per garantire un controllo più rigoroso durante il processo di fusione del rame:
1) Controllare che i rottami in entrata non presentino tracce di olio né ossidi.
2) Separare i rottami di rame altamente conduttivi dalle leghe miste.
3) Modificare la sequenza di caricamento del forno: collocare il metallo vergine, che ha una densità maggiore, sul fondo, seguito dal materiale riciclato, che ha una densità inferiore.
4) Verificare la composizione finale prima di versare il composto.
Supro MFG adotta un sistema di gestione dei lotti tracciato in base ai cicli di funzionamento del forno, che aiuta i clienti a ridurre gli scarti di rame evitando al contempo il sovraccarico di fusione causato dall’aggiunta eccessiva di costoso materiale vergine.
Di seguito è riportato un modello di controllo pratico:
ID combinazione di addebiti | Virgin Metal (%) | Rifiuti riciclati (%) | PPM di ossigeno | Tasso di scarto (%) |
A1 | 80 | 20 | 180 | 2.1 |
B2 | 60 | 40 | 260 | 3.8 |
C3 | 50 | 50 | 310 | 5.2 |
D4 | 70 | 30 | 200 | 2.9 |
Ottimizzazione dei disossidanti tramite analisi con spettrometro in linea
I pori possono compromettere la qualità dei getti in rame. La soluzione consiste nel combinare i dati dello spettrometro in tempo reale con l'uso corretto dei disossidanti. Monitorare e analizzare la fusione passo dopo passo secondo le seguenti procedure:
- Durante la fase di fusione del rame fusione di leghe, misurare il contenuto di ossigeno ogni 3-5 minuti e monitorare i livelli di impurità.
- Durante la fase di regolazione, calcolare con precisione il dosaggio del disossidante sulla base dei dati in tempo reale e ricontrollare i risultati delle analisi prima di procedere alla spillatura.
- Durante la fase di verifica, accertarsi che la composizione chimica finale sia conforme alle specifiche previste per i pezzi fusi in rame.
Nella vita quotidiana controllo della fusione del rame negozio:
1) Impostare l'intervallo di contenuto di ossigeno desiderato in base al tipo di lega.
2) Annotare le letture in tempo reale dello spettrometro nel registro di fusione.
3) Aggiungere i disossidanti in piccole quantità per evitare di versarne grandi quantità in una sola volta.
Assicurarsi che la composizione chimica sia corretta prima di trasferire il metallo nella siviera di colata.
Inoltre, è fondamentale mantenere il materiale fuso pulito, dosare con precisione gli additivi e verificare la composizione chimica. Questo Il processo garantisce che i pezzi fusi in rame sono densi e presentano una buona conduttività elettrica. Supro MFG integra direttamente i dati dello spettrometro in linea nei propri protocolli di controllo della fusione, eliminando così le approssimazioni e riducendo i tassi di rilavorazione per getti di grandi dimensioni.
Ottimizzazione della composizione chimica per la conduttività elettrica
L'impianto elettrico proprietà dei pezzi fusi in rame dipendono dalla loro composizione chimica. Anche lievi variazioni nel contenuto degli elementi possono causare fluttuazioni significative nella conduttività elettrica. Le strategie di ottimizzazione si concentrano su tre punti chiave di controllo: la selezione di materie prime ad alta purezza, il rigoroso rispetto dei limiti specificati per le leghe e la garanzia di uniformità nei parametri prestazionali tra i diversi lotti.
Per i pezzi fusi in rame conduttivo utilizzati negli impianti elettrici, il L'ottimizzazione dei processi può avvenire seguendo questi quattro passaggi:
1) Stabilire il valore minimo di conducibilità IACS da raggiungere.
2) Limitare gli elementi residui che potrebbero compromettere le prestazioni.
3) Bilanciare la quantità di elementi di lega necessario per aumentare la forza.
4) Verificare i campioni finali del materiale prima della spedizione.
Quando fusione di componenti in rame nel caso delle sbarre collettrici o delle morsettiere, anche un eccesso di 0,02% nel contenuto di impurità può incidere gravemente sul tasso di resa dei prodotti finiti. Controllando rigorosamente la purezza del rame fuso, il La linea di produzione di fusioni in rame è in grado di realizzare costantemente prodotti di qualità superiore conduttività elettrica e una finitura superficiale più liscia.
Mantenere la resistenza meccanica grazie a temperature di fusione precise
La resistenza meccanica dei getti in rame ad alta resistenza è direttamente correlata alla temperatura di fusione, alla velocità di raffreddamento e al controllo stabile del processo. In un processo di fusione standardizzato, la fase di mantenimento in forno deve garantire il rispetto dell’intervallo di temperatura previsto per evitare il surriscaldamento e ridurre al minimo l’ossidazione durante il mantenimento. Durante la fase di colata, il il metallo deve essere mantenuto entro i limiti specificati per la fusione per impedire che le turbolenze alterino la microstruttura del metallo. Durante la fase di solidificazione, il raffreddamento deve essere controllato per ottenere proprietà uniformi dei grani e prevenire la formazione di cricche a caldo nelle sezioni a pareti spesse. Un controllo preciso della temperatura è essenziale per mantenere la resistenza interna dei pezzi fusi in rame.
La procedura per il controllo preciso della temperatura del fuso è la seguente:
1) Stabilizzare la temperatura del forno prima della colata.
2) Misurare la temperatura effettiva della fusione nella siviera.
3) Versare entro i limiti specificati.
4) Esaminare i dati delle prove di trazione per verificare la resistenza meccanica.
Temperature eccessivamente elevate provocano la crescita dei grani, che indebolisce la resistenza dei pezzi fusi in rame; al contrario, temperature eccessivamente basse portano a difetti di fusione. Grazie a un controllo preciso e costante, la percentuale di scarti diminuirà rapidamente.
Nei progetti di fusione del rame su larga scala, Supro MFG combina il controllo della composizione chimica con la gestione della temperatura per garantire clienti che acquistano pezzi fusi che soddisfino sia i requisiti di conduttività che quelli di resistenza, risolvendo al contempo in modo definitivo il problema dei tassi di scarto incontrollati.
Contatta Supro-Mfg
Difetti nella fusione del rame I difetti di produzione si classificano principalmente in cinque tipologie: cavità da ritiro, porosità da disossidante, cricche a caldo, inclusioni non metalliche e chiusure a freddo negli stampi permanenti. Le tre cause principali dei problemi di porosità sono il degassamento insufficiente, l’assorbimento di idrogeno dall’umidità e la colata turbolenta. Ottimizzando il rapporto di miscelazione dei rottami di rame, regolando i disossidanti tramite analisi spettroscopica in tempo reale, ottimizzando la composizione della conduttività elettrica e controllando con precisione la temperatura del fuso, il tasso di scarti del rame parti del cast può essere notevolmente ridotto.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina