
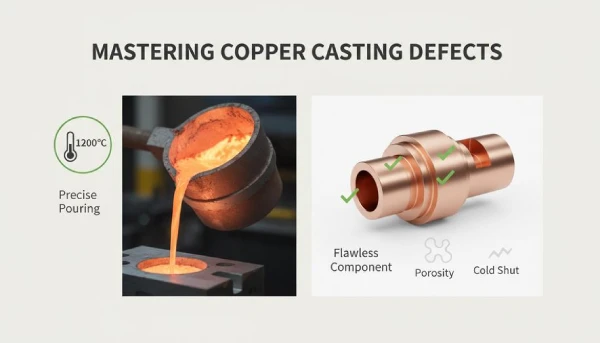
La calidad de las piezas fundidas de cobre determina el éxito o el fracaso del producto. Incluso la porosidad o el cierre en frío más insignificante pueden hacer que las ganancias se esfumen en un instante. Los ingenieros de fundición con mayor experiencia advierten que la mayoría de los defectos de fundición se deben al control de la masa fundida y al diseño del molde, no a la mala suerte. Por su parte, los gerentes con experiencia hacen hincapié en el monitoreo de la temperatura y en las inspecciones rigurosas de calidad.
Los problemas de porosidad son particularmente notables en producción de piezas fundidas de cobre. Las causas fundamentales pueden atribuirse a tres factores principales: desgasificación insuficiente en el sistema de colada, absorción de hidrógeno causada por la humedad en la aleación y turbulencias durante la colada de la cuchara. Un análisis más detallado indica que las tasas excesivamente altas de chatarra suelen deberse a una composición química no controlada de la fundición. Al optimizar la proporción de cobre de chatarra, ajustar los desoxidantes mediante análisis espectroscópico en línea, ajustar con precisión los parámetros de conductividad y controlar con exactitud la temperatura de la fundición, es posible mejorar significativamente el rendimiento y el desempeño general de piezas fundidas de cobre.
Este artículo presenta una revisión sistemática de los mecanismos de formación de cinco defectos comunes en fundición en arena y molde permanente fundición: cavidades por contracción, poros de gas, grietas por calor, inclusiones y cierres en frío. Además, se centra en tres factores principales que influyen en el cobre producción de casting: fallas en la ventilación, poros de gas inducidos por hidrógeno y turbulencias durante el vertido. Mediante una regulación precisa de la composición química del metal fundido y un control exacto de la temperatura de vertido, es posible reducir de manera efectiva la tasa de chatarra y garantizar las propiedades mecánicas propiedades y estabilidad de la conductividad eléctrica de las piezas fundidas de cobre.
Tipos de defectos en la fundición de cobre
En la producción real de piezas fundidas de cobre, incluso ligeras desviaciones en los parámetros del proceso —como la temperatura, la velocidad de flujo y las condiciones de alimentación— pueden provocar defectos internos o superficiales en las piezas fundidas. Los errores menores suelen tener graves consecuencias; estos defectos no solo reducen las propiedades mecánicas, sino que también aumentan los costos de reparación. En esta sección se revisan sistemáticamente los mecanismos de formación y los puntos clave de control de cinco defectos típicos, lo que brinda una referencia para optimizar el proceso de fundición de cobre.
Cavidades por contracción en la fundición en arena
Al usar arena moldes para la fundición de cobre, se produce contracción si el metal fundido se contrae durante la solidificación sin un canal de alimentación adecuado que compense la pérdida de volumen. Para evitar que este defecto común en la fundición reduzca la resistencia mecánica de la pieza, se utilizan técnicas especializadas fundiciones de cobre como Supro MFG, que utilizan la simulación de la compuerta y el análisis de la trayectoria de colada.
La causa principal de las cavidades por contracción radica en una alimentación insuficiente debido a que los conductos de alimentación son demasiado pequeños o están mal colocados en fundición en arena, así como canales de flujo obstruidos que dificultan el movimiento del metal fundido. En el diseño de piezas fundidas de cobre, una transición inadecuada entre secciones de pared gruesa y delgada genera puntos calientes aislados, y una resistencia insuficiente de la arena provoca fluencia y desplazamiento de las paredes del molde.
Los mecanismos que subyacen a la formación de defectos en piezas fundidas de cobre entre ellos se encuentran la formación de una zona de retraso en la solidificación, la contracción del metal hacia el interior y la retención de huecos internos.
Porosidad gaseosa provocada por los desoxidantes
En la fundición de cobre, el exceso de desoxidantes en el metal fundido reacciona con el oxígeno y el hidrógeno disuelto, formando porosidad que, en última instancia, reduce la conductividad eléctrica de la pieza fundida componentes de cobre. La clave para abordar eficazmente este reto radica en implementar un control inteligente del metal fundido durante el proceso de fundición.
La adición excesiva de desoxidante intensifica las reacciones gaseosas dentro del horno, lo que hace que los niveles de gas disuelto se mantengan altos. Una vez que comienza la etapa de solidificación, las burbujas de gas quedan atrapadas por los límites de grano que crecen rápidamente, lo que da lugar a una defectos de fundición. Por lo tanto, controlar la cantidad de desoxidante que se agrega es un paso fundamental en el proceso de fundición de cobre.
Lágrimas en caliente y grietas en la cavidad del molde
Durante la etapa final de la solidificación en la fundición de cobre, la cavidad del molde limita la contracción térmica, lo que provoca la formación de grietas térmicas. Esta contracción limitada hace que las tensiones internas aumenten drásticamente, lo que resulta en una pérdida de ductilidad del material, y las grietas se propagan rápidamente a lo largo de los límites de grano o los ángulos agudos. Un diseño racional de la entrada de colada puede distribuir eficazmente las tensiones y prevenir este problema difícil de reparar. Para las fundiciones de cobre que buscan la meta de cero defectos, la optimización del sistema de entrada de colada y la resistencia al rendimiento de la arena de moldeo son soluciones eficaces para reducir las piezas fundidas problemas de calidad.
Inclusiones no metálicas procedentes de chatarra de cobre
Si bien el uso de chatarra de cobre puede reducir los costos, las impurezas, la escoria o los residuos ocultos en la masa fundida pueden contener partículas de óxido. Estas inclusiones pueden afectar los resultados del mecanizado y la inspección del cobre producción de casting línea. Entre las causas de estas inclusiones se encuentran: la contaminación de las materias primas, la eliminación incompleta de la escoria y la introducción de inclusiones no metálicas.
Encerramientos por enfriamiento en la fundición en molde permanente
De manera permanente fundición de cobre en molde, se produce un cierre en frío cuando dos corrientes de metal fundido convergen pero no logran fusionarse debido a una temperatura o velocidad de flujo insuficientes. Vertido estable El control garantiza un flujo fluido y una fusión sólida. Supro MFG se enfoca en lograr un equilibrio en el vertido para garantizar que las piezas fundidas de cobre tengan una superficie lisa y estén listas para su uso inmediato.
Entre los principales factores que contribuyen a los problemas de flujo se encuentran el llenado lento y el diseño inadecuado de la entrada de material. En última instancia, esto da lugar a una fusión incompleta, lo que deja visibles defectos en la superficie de las piezas fundidas de cobre.
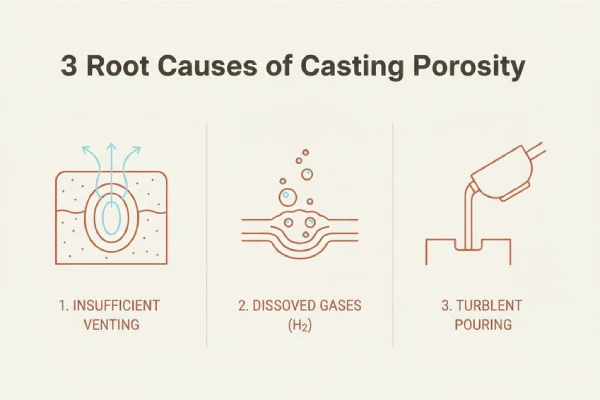
3 causas fundamentales de la porosidad en las piezas fundidas de cobre
Los defectos de porosidad suelen ser una de las principales causas del desecho de piezas fundidas de alta calidad. En la producción de piezas fundidas de cobre, la mayor parte de la microporosidad se debe a desviaciones en los parámetros del proceso. Ya sea en la producción de componentes de cobre mediante fundición en arena o en la fundición de bronce de alta precisión, comprender las causas de la formación de porosidad ayuda a mejorar las piezas fundidas y a garantizar la calidad general de la fundición.
Ventilación inadecuada en el sistema de entrada de material
La ventilación deficiente en el sistema de vertido suele ser un problema común causa de la retención de gases y de defectos ocultos en las piezas fundidas. Si el aire no puede salir, queda atrapado y forma porosidad interna.
Las causas principales de fallas en la ventilación en la fundición de cobre incluyen orificios de ventilación demasiado poco profundos y canales de colada demasiado estrechos, lo cual dificulta la salida de gases; así como una compactación inadecuada o excesiva de la molde de arena reduce significativamente la permeabilidad; y la arena húmeda bloquea directamente los canales de ventilación. Si no se controlan estos problemas, tendrán múltiples efectos adversos en las piezas fundidas de cobre: las pruebas ultrasónicas podrían revelar porosidad interna, aparecerán poros superficiales en las áreas visibles y la resistencia a la presión del cobre piezas fundidas de aleación por lo tanto, disminuirá.
Supro MFG mitiga estos riesgos de manera sistemática optimización del diseño de colada para piezas fundidas de cobre: agregar canales de ventilación en los puntos más altos de la pieza fundida y equilibrar las dimensiones de los canales de colada y los elevadores. Además, se realiza una prueba previa a la colada con aire a baja presión y se verifica la permeabilidad de las vías de ventilación mediante una prueba visual con humo. La empresa lleva a cabo una revisión exhaustiva del cobre proyectos de fundición —desde la simulación de fluidos en el molde hasta la inspección final— para evitar evitar que surjan problemas.
Absorción de hidrógeno a partir de la humedad en las aleaciones de bronce
En bronce aleaciones utilizadas para la fundición de cobre, el hidrógeno es una amenaza oculta. Incluso una pequeña cantidad de humedad en la chatarra o en los revestimientos de los hornos puede provocar una absorción severa de hidrógeno durante el proceso de fundición. En el caso de las piezas fundidas de cobre de alta precisión, incluso las fluctuaciones más mínimas en el contenido de hidrógeno pueden dar lugar a que sea necesario volver a procesarlas. Control estricto de la humedad El control garantiza la estabilidad y la previsibilidad de las piezas fundidas de bronce.
En la producción de piezas fundidas de cobre, las fuentes de humedad incluyen la chatarra reciclada húmeda, los materiales refractarios de revestimiento húmedos y la humedad ambiental del taller. Cuando el hidrógeno se disuelve en la aleación de cobre fundida, su solubilidad disminuye drásticamente durante la fase de solidificación, lo que provoca la formación de burbujas dentro del metal que quedan atrapadas por la fase sólida, lo que finalmente da lugar a porosidad.
Estas piezas fundidas presentan una resistencia mecánica reducida, una mayor rugosidad superficial y tasas de desecho más altas. Las fundiciones profesionales de cobre, como Supro MFG, suelen aplicar una estrategia de control en tres frentes: secar a fondo el material de desecho, monitorear la composición de la aleación en tiempo real y realizar el desgasce dentro del horno.
Turbulencia durante el vertido con un cucharón
En muchos talleres de fundición de cobre, los defectos se originan en el proceso de colada. Las operaciones de colada bruscas pueden generar turbulencias, lo que arrastra aire y acelera la oxidación. El proceso específico es el siguiente:
- Una inclinación brusca de la cuchara, una altura inestable de la columna de vertido o cambios repentinos de dirección pueden provocar que el metal fundido entre en la cavidad del molde salpicando, lo que genera turbulencias durante el llenado.
- La turbulencia no solo arrastra aire, sino que también acelera la ruptura y el arrugamiento de la película de óxido superficial, lo que provoca una mayor formación de escoria y un comportamiento irregular de la solidificación en el frente del metal debido a la perturbación.
- En última instancia, surgen problemas de calidad como la porosidad dispersa, las inclusiones de óxido y la resistencia insuficiente en la zona intermetálica dentro del cobre fundición de aleaciones.
Verter el líquido de manera suave puede parecer sencillo, pero es una de las formas más efectivas de mejorar el calidad del elenco piezas de cobre. Supro MFG hace hincapié en el control del flujo velocidad durante cada operación de fundición para minimizar los defectos provocados por la turbulencia y garantizar la integridad de las piezas finales. La estrategia de control suele seguir estos pasos: estabilizar el ángulo de inclinación de la cuchara, mantener un flujo de metal suave y continuo, y utilizar un sistema de vertido por la parte inferior siempre que sea posible.
¿Busca una fundición de metales confiable en China?
- Podemos ayudarte a optimizar el diseño de tus productos y a reducir costos.
- Podemos ayudarte con alta calidad y gran volumen piezas de fundición.
- Podemos entregar a tiempo y conseguir más oportunidades en el mercado de ventas.
- Usted se beneficiará de Supro MFG fundición de metales servicio.
¿Alta tasa de desechos en la fundición de cobre? Ajuste la composición química de la fundición
Cualquier desviación en el control de la masa fundida puede provocar que la tasa de desechos de las piezas fundidas de cobre aumente rápidamente. Al controlar estrictamente la composición química y mantener una temperatura estable en el horno, la línea de producción puede funcionar de manera más fluida. A continuación se describen los métodos para garantizar que las piezas fundidas sean limpias, conductoras y resistentes, al tiempo que se minimiza el desperdicio de metal.
Evaluar las proporciones de la mezcla de chatarra de cobre: metal virgen frente a reciclado
En la fundición de cobre, el equilibrio entre el cobre, la chatarra, el metal primario y el metal reciclado determina la composición general. El control estricto de la proporción de la mezcla permite gestionar eficazmente la adsorción de gases y estabilizar las propiedades finales del material, mientras que la materia prima limpia Estos materiales ayudan a reducir la tasa de desechos en la fundición piezas de cobre en los procesos posteriores.
Para garantizar un control más estricto durante el proceso de fundición de cobre:
1) Revisar la chatarra que llega para detectar contaminación por aceite y óxidos.
2) Separa los desechos de cobre altamente conductores de las aleaciones mixtas.
3) Ajusta la secuencia de carga del horno: coloca el metal virgen de mayor densidad en el fondo, seguido del material reciclado de menor densidad.
4) Verifica la composición final antes de verter.
Supro MFG utiliza un sistema de gestión de lotes que se rastrea por ciclo de horno, lo cual ayuda a los clientes a reducir los desechos de cobre y, al mismo tiempo, evita la sobrecarga de fundición causada por la adición excesiva de material virgen costoso.
A continuación se muestra un modelo de control práctico:
ID de combinación de cargos | Virgin Metal (%) | Residuos reciclados (%) | Pppm de oxígeno | Tasa de desechos (%) |
A1 | 80 | 20 | 180 | 2.1 |
B2 | 60 | 40 | 260 | 3.8 |
C3 | 50 | 50 | 310 | 5.2 |
D4 | 70 | 30 | 200 | 2.9 |
Optimización de los desoxidantes mediante el análisis con un espectrómetro en línea
Los poros pueden arruinar las piezas fundidas de cobre de alta calidad. La solución consiste en combinar los datos del espectrómetro en tiempo real con el uso adecuado de desoxidantes. Supervisa y analiza la fusión paso a paso siguiendo estos procedimientos:
- Durante la fase de fusión del cobre fundición de aleaciones, mida el contenido de oxígeno cada 3 a 5 minutos y monitorea los niveles de impurezas.
- Durante la fase de ajuste, calcula con precisión la dosis de desoxidante basándote en los datos en tiempo real y vuelve a verificar los resultados de los análisis antes de realizar la extracción.
- Durante la fase de verificación, asegúrate de que la composición química final cumpla con las especificaciones para las piezas fundidas de cobre.
En el diario control de la fundición de cobre tienda:
1) Establezca el rango de contenido de oxígeno deseado según el tipo de aleación.
2) Anota las lecturas en tiempo real del espectrómetro en el registro de fundición.
3) Agrega los desoxidantes en pequeñas cantidades para evitar agregar grandes cantidades de una sola vez.
Asegúrate de que la composición química sea la correcta antes de transferir el metal a la cuchara de colada.
Además, es fundamental mantener la masa fundida limpia, medir con precisión los aditivos y verificar la composición química. Esto Este proceso garantiza que las piezas fundidas de cobre son densos y tienen buena conductividad eléctrica. Supro MFG integra los datos del espectrómetro en línea directamente en sus protocolos de control de la masa fundida, lo que elimina las conjeturas y reduce las tasas de reelaboración para piezas fundidas de gran tamaño.
Ajuste preciso de la composición química para la conductividad eléctrica
El sistema eléctrico propiedades de las piezas fundidas de cobre dependen de su composición química. Incluso ligeras variaciones en el contenido de elementos pueden provocar fluctuaciones significativas en la conductividad eléctrica. Las estrategias de optimización se centran en tres puntos clave de control: seleccionar materias primas de alta pureza, cumplir estrictamente con los límites de las especificaciones de las aleaciones y garantizar la consistencia en los indicadores de desempeño entre los distintos lotes.
En el caso de las piezas fundidas de cobre conductoras que se utilizan en sistemas de energía, el La optimización de procesos puede seguir estos cuatro pasos:
1) Determinar el objetivo mínimo de conductividad del IACS.
2) Limitar los elementos residuales que podrían afectar negativamente al rendimiento.
3) Equilibra la cantidad de elementos de aleación necesario para mejorar la fuerza.
4) Verifica las muestras finales del material antes del envío.
Cuando fundición de componentes de cobre En el caso de las barras colectoras o los bloques de terminales, incluso un exceso de 0.02% en el contenido de impurezas puede afectar gravemente la tasa de rendimiento de los productos terminados. Al controlar estrictamente la pureza del cobre fundido, el La línea de producción de fundición de cobre puede fabricar de manera constante productos con una calidad superior conductividad eléctrica y un acabado superficial más liso.
Mantenga la resistencia mecánica con temperaturas de fusión precisas
La resistencia mecánica de las piezas fundidas de cobre de alta resistencia está directamente relacionada con la temperatura de fusión, la velocidad de enfriamiento y el control estable del proceso. En un proceso de fundición estandarizado, la etapa del horno debe mantener el rango de temperatura objetivo para evitar el sobrecalentamiento y minimizar la oxidación durante el tiempo de mantenimiento. Durante la etapa de colada, la El metal debe mantenerse dentro del molde especificado ventana para evitar que la turbulencia altere la microestructura del metal. Durante la etapa de solidificación, se debe controlar el enfriamiento para lograr propiedades uniformes del grano y prevenir grietas en caliente en las secciones de paredes gruesas. El control preciso de la temperatura es esencial para mantener la resistencia del núcleo de las piezas fundidas de cobre.
El procedimiento para el control preciso de la temperatura de fusión es el siguiente:
1) Estabiliza la temperatura del horno antes de la colada.
2) Mide la temperatura real del metal fundido en la cuchara de colada.
3) Vierta dentro del rango especificado.
4) Revisa los datos de la prueba de tracción para verificar la resistencia mecánica.
Las temperaturas excesivamente altas provocan el crecimiento de los granos, lo que debilita la resistencia de las piezas fundidas de cobre; por el contrario, las temperaturas excesivamente bajas provocan defectos de fundición. Con un control preciso y constante, la tasa de desperdicio disminuirá rápidamente.
En proyectos de fundición de cobre de gran volumen, Supro MFG combina el control de la composición química con la gestión de la temperatura para ofrecer clientes con piezas fundidas que cumplan tanto con los requisitos de conductividad como de resistencia, al tiempo que resuelven por completo el problema de las tasas de desechos no controladas.
Comuníquese con Supro-Mfg
Defectos en la fundición de cobre Los problemas de producción se clasifican principalmente en cinco tipos: cavidades por contracción, porosidad por desoxidantes, grietas en caliente, inclusiones no metálicas y cierres en frío en moldes permanentes. Las tres causas principales de los problemas de porosidad son la desgasificación insuficiente, la absorción de hidrógeno procedente de la humedad y el vertido turbulento. Al optimizar la proporción de la mezcla de chatarra de cobre, ajustar los desoxidantes mediante análisis espectroscópico en línea, ajustar con precisión la composición de la conductividad eléctrica y controlar con precisión la temperatura de fusión, la tasa de chatarra del cobre piezas de fundición se puede reducir considerablemente.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina