
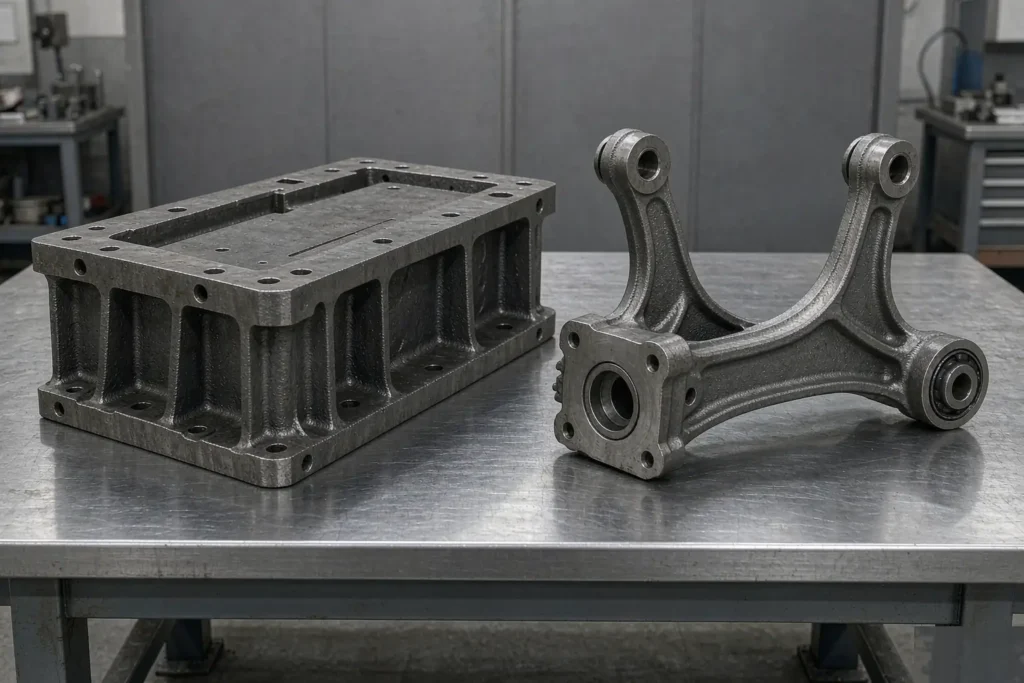
Peu de choix de matériaux ont un coût aussi élevé que celui entre la fonte grise et la fonte ductile. Si vous optez pour la fonte grise pour une pièce soumise à des chocs, vous livrez un composant susceptible de se fissurer en service ; si vous choisissez la fonte ductile pour un socle de machine statique, vous payez un surcoût de 15–30% pour une ténacité et une ductilité dont la pièce ne tirera jamais parti. Ce guide compare ces deux familles de matériaux à l'aide de chiffres réels issus des normes ASTM, de données d'usinage en atelier et d'une liste de contrôle en six questions que vous pouvez remplir en dix minutes.
Toutes les informations ci-dessous sont tirées des deux normes qui régissent toute spécification relative à la comparaison entre la fonte grise et la fonte ductile — ASTM A48 pour la fonte grise, ASTM A536 ainsi que la norme ISO 1083 relative à la fonte ductile — sans oublier les données relatives aux coûts et aux temps de cycle issues de notre propre fonderie et de notre atelier d'usinage. Lorsqu'une valeur dépend de l'épaisseur de la section ou du traitement thermique, nous le précisons au lieu d'indiquer un chiffre unique. Pour obtenir des informations métallurgiques indépendantes, le Société américaine de la fonderie et le Association de la fonte ductile Ces deux organismes publient des documents techniques gratuits.
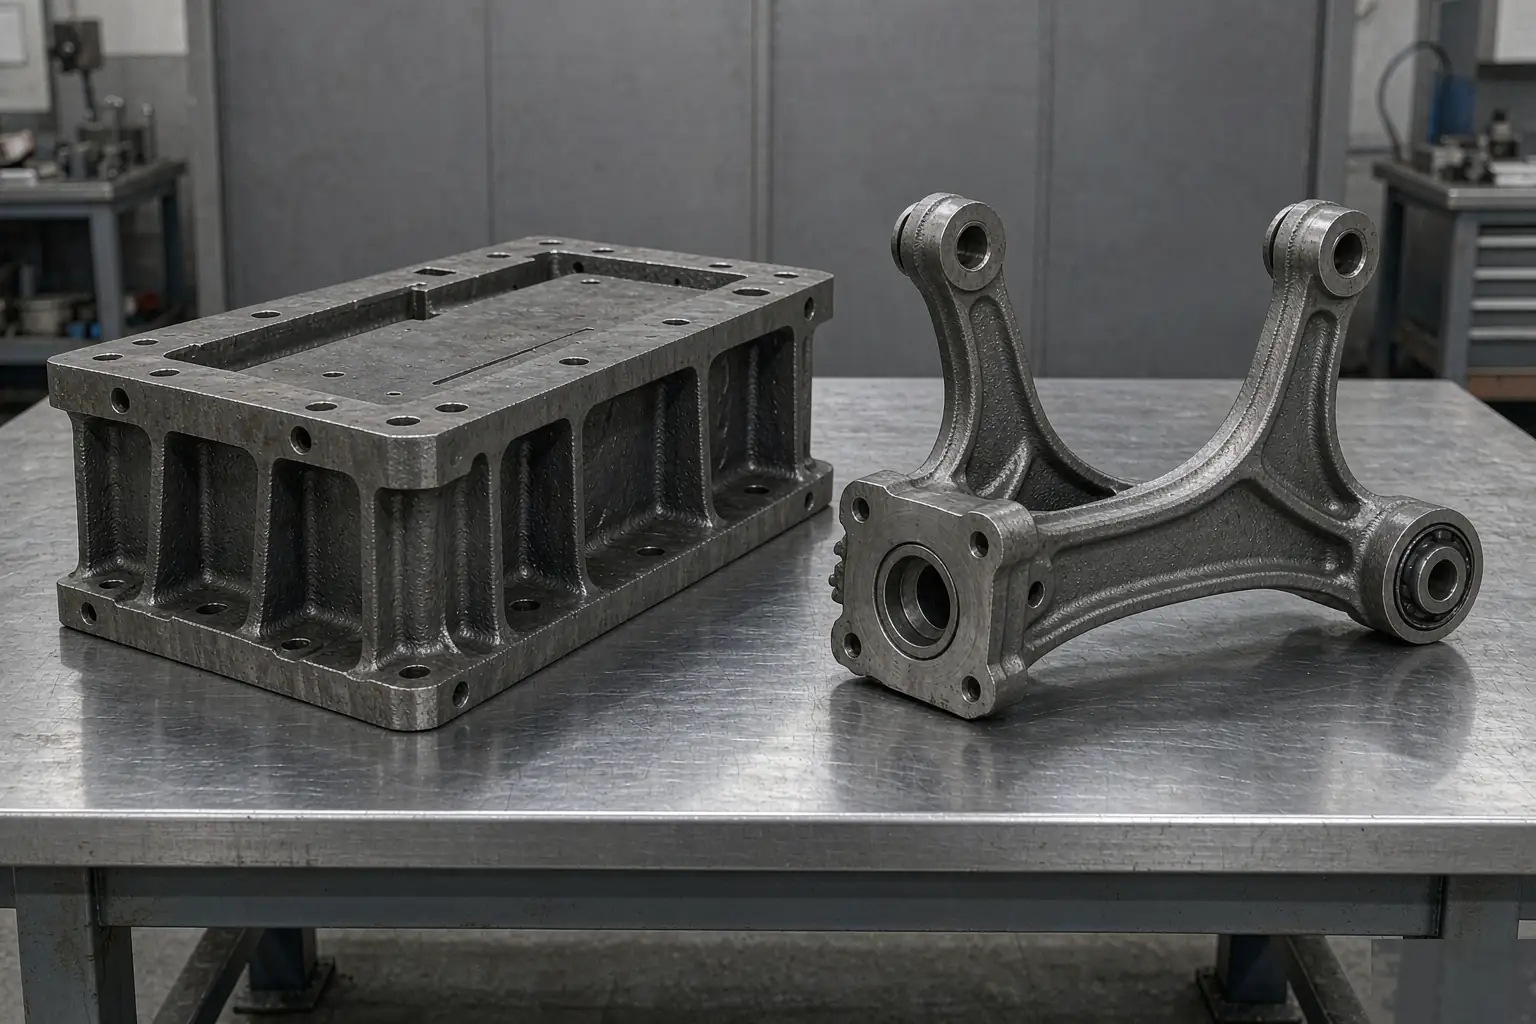
Fonte grise ou fonte ductile : quelles sont les différences réelles ?
Ces deux alliages appartiennent à la même famille Fe-C-Si : ils contiennent environ 2,5 à 4,01 TP3T de carbone et 1,0 à 3,01 TP3T de silicium ; tous deux ont été coulés dans des moules en sable et usinés sur les mêmes machines avec les mêmes nuances de carbure. L'écart de performances s'explique entièrement par un seul facteur : le forme du graphite qui se précipite lors de la solidification.
- Fonte grise. Le carbone se précipite sous forme de paillettes interconnectées (la norme ASTM A247, type A, est généralement la référence). La surface de rupture présente une couleur grise, d'où le nom de ce phénomène.
- Fonte ductile. Un faible apport en magnésium — généralement entre 0,03 et 0,051 TP3T de Mg résiduel après nodulisation — favorise la croissance du graphite sous forme de sphères plutôt que de paillettes.
Dans la fonte grise, chaque pointe de lamelle se comporte comme une fissure préexistante. La charge se concentre au niveau de ces pointes, et le métal cède pratiquement sans déformation plastique. Dans la fonte ductile, une sphère n’a pas de pointe ; la matrice environnante peut donc se déformer et s’écrouir avant de se rompre. Cette seule différence géométrique explique tous les écarts de propriétés observés dans les tableaux ci-dessous. Si vous souhaitez approfondir vos connaissances en métallurgie, consultez notre article sur microstructures issues du moulage au sable explique comment la vitesse de refroidissement détermine la structure finale obtenue.
Pourquoi le graphite en paillettes se comporte-t-il comme une fissure ?
Le graphite en soi ne présente pratiquement aucune résistance. Une paillette constitue donc une entaille interne dont le rayon de la pointe est proche des dimensions atomiques — une fissure inhérente à la pièce moulée. En pratique, cela signifie que La fonte grise ne présente pas de limite d'élasticité mesurable et son allongement est pratiquement nul.. Les concepteurs ne se basent pas du tout sur les données de limite d'élasticité dans ce cas ; ils utilisent la résistance à la traction pour les cas de traction et une résistance à la compression qui s'élève approximativement à 3 à 4 fois plus élevé que en traction. Une fonte de classe 30 présentant une résistance à la traction de 214 MPa peut supporter une contrainte de l'ordre de 750 MPa en compression. C'est précisément cette asymétrie qui explique pourquoi la fonte grise est majoritairement utilisée pour les socles de machines, les carters et les contrepoids, où la charge est presque exclusivement de nature compressive.
Que signifie réellement la « nodularité » ?
La nodularité correspond au pourcentage de particules de graphite véritablement sphéroïdales, évalué à l'aide des tableaux de comparaison de la norme ASTM A247. La plupart des cahiers des charges des fonderies exigent ≥80%; les composants automobiles et éoliens critiques pour la sécurité présentent souvent une teneur ≥ 90% avec un nombre de nodules supérieur à 100 par mm². En dessous de 80%, l’allongement et la résistance à la fatigue diminuent rapidement : une coulée 65-45-12 qui se nodulise à 70% n’offrira pas de manière fiable un allongement de 12%.
Les nodules se dégradent également dans les sections épaisses. Un refroidissement lent entraîne la formation de graphite en gros morceaux, l’éclatement des nodules et leur flottation, autant de phénomènes qui réduisent les propriétés précisément là où on s’y attend le moins. Si votre pièce présente une paroi de 60 mm ou 100 mm, convenez des points froids, de la composition chimique et du système d’alimentation avec la fonderie avant que le dessin ne soit validé — cette discussion doit avoir lieu dans conception de moules et de modèles, et non après le premier article.
Comparaison des propriétés mécaniques
Lisez attentivement les numéros de classe, car ces deux familles n’utilisent pas la même échelle. Un numéro de classe ASTM A48 correspond à la résistance minimale à la traction en ksi. Une nuance ASTM A536 est résistance à la traction (ksi) / limite d'élasticité (ksi) / allongement en pourcentage. Ainsi, les désignations “ Classe 40 ” et “ 80-55-06 ” ne peuvent pas être comparées sur la seule base de leur valeur numérique. Dans la pratique, le choix entre la fonte grise et la fonte ductile repose rarement sur un simple classement en termes de résistance : il s’agit plutôt de déterminer si l’on a réellement besoin de la limite d’élasticité et de l’allongement.
| Matériau | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement | HB typique | Pièce type |
|---|---|---|---|---|---|
| Fonte grise A48 classe 20 | 152 | n/a (cassant) | ~0% | 150–190 | Contrepoids, caches d'éclairage |
| Fonte grise A48 classe 30 | 214 | n/a (cassant) | ~0% | 180–230 | Corps de pompe, socles de machines |
| Fonte grise A48 classe 40 | 276 | n/a (cassant) | ~0% | 200–260 | Blocs-moteurs, tambours de frein |
| A536 ductile 60-40-18 | 414 | 276 | 18% | 149–187 | Raccords de tuyauterie, corps de vannes |
| A536 ductile 65-45-12 | 448 | 310 | 12% | 156–217 | Bras de suspension, moyeux |
| A536 ductile 80-55-06 | 552 | 379 | 6% | 187–255 | Vilebrequins, engrenages |
| A536 ductile 100-70-03 | 689 | 483 | 3% | 241–302 | Plaques d'usure, supports robustes |
Quelle que soit la décision prise concernant le choix entre la fonte grise et la fonte ductile, c'est au niveau de la dureté que les plans présentent le plus souvent des erreurs. Les valeurs de dureté indiquées pour la fonte grise correspondent à des fourchettes indicatives utilisées en atelier, et non à des valeurs spécifiées par la norme ASTM A48 — celle-ci ne régit en effet que la résistance à la traction sur une barre d'essai moulée séparément. Si votre plan indique une plage de dureté, précisez l’emplacement sur la pièce moulée où celle-ci doit être mesurée.
« Où chacun y trouve son compte » : une carte d'application
Le moyen le plus rapide de présélectionner des composants est d'examiner ce qui est réellement utilisé pour des pièces similaires. La répartition entre la fonte grise et la fonte ductile en fonction de l'application est remarquablement homogène d'un secteur à l'autre, car elle dépend bien davantage des conditions de charge que du coût.
| Demande | Choisir | Raison |
|---|---|---|
| Bâti et colonne d'une machine-outil | Classe grise 30–35 | Capacité d'amortissement et rigidité élevée en compression |
| Disque de frein, tambour de frein | Classe grise 35–40 | Conductivité thermique d'environ 48 W/m·K, bonne résistance à l'usure |
| Couvercle de regard, contrepoids | Classe Gris 20-25 | Coût au kg le plus bas, sollicitation en traction quasi nulle |
| Vilebrequin, arbre à cames | Ductile 80-55-06 | Résistance à la fatigue sous flexion rotative |
| Rotule de direction, bras de suspension | Ductile 65-45-12 | Absorption des chocs, ductilité à basse température |
| Corps de vanne de pression, raccord de tuyauterie | Ductile 60-40-18 / 65-45-12 | Allongement et étanchéité à la pression ; réparation par soudage possible |
| Moyeu d'éolienne, support de rotor | EN-GJS-400-18-LT ductile | Énergie de rupture selon Charpy ≥ 12 J à -20 °C |
| Vérin hydraulique, carter de boîte de vitesses | Ductile 80-55-06 / 100-70-03 | Limite d'élasticité sous pression interne continue |
Le travail par secteur permet de distinguer facilement la fonte grise de la fonte ductile, car un même type de composant est généralement associé au même alliage partout. Notre pièces moulées pour l'automobile et pièces moulées pour vannes Les programmes traitent les deux alliages sur les mêmes lignes, et le service de moulage de fonte Cette page répertorie les cuvées que nous servons habituellement.
Chaleur, vibrations et comportement à l'usinage
Trois propriétés physiques influencent le choix entre la fonte grise et la fonte ductile bien plus souvent que la résistance à la traction, et les acheteurs les trouvent rarement dans les fiches techniques des matériaux. Si votre pièce est un boîtier, un banc ou un composant rotatif soumis à des frottements, lisez cette section avant de consulter les tableaux ci-dessus.
- Conductivité thermique. La fonte grise coûte environ 46–52 W/m·K car le réseau de lamelles conduit la chaleur ; la fonte ductile se trouve à proximité 36–38 W/m·K. C'est grâce à cet avantage du 25–30% que les disques de frein et les blocs-moteurs restent gris.
- Capacité d'amortissement. Ce même réseau de lamelles permet de dissiper l'énergie vibratoire. La fonte grise présente un pouvoir d'amortissement plusieurs fois supérieur à celui de la fonte ductile et environ un ordre de grandeur supérieur à celui de l'acier. C'est précisément pour cette raison que les constructeurs de machines-outils continuent de la prescrire pour les bancs et les colonnes.
- Usinabilité. Le graphite facilite l'usinage et favorise l'évacuation des copeaux. La fonte grise de classe 30-35 usinée avec des outils en carbure est généralement usinée à une vitesse de 250 à 350 m/min ; la fonte perlitique 80-55-06, d'une dureté comparable, est usinée à une vitesse de 150 à 220 m/min.
Vitesse de découpe et durée du cycle
Cet écart de vitesse, de l'ordre de 60 à 651 TP3T, se répercute directement sur la durée du cycle : il faut compter 40 à 601 TP3T de temps d'usinage supplémentaires sur la fonte ductile pour un enlèvement de matière équivalent. Le choix de la nuance au sein de la famille des fontes ductiles est tout aussi important. La fonte ferritique 60-40-18 s’usine beaucoup plus facilement que la fonte perlitiques 100-70-03 ; par conséquent, si une pièce fait l’objet d’un usinage intensif et ne nécessite pas une résistance élevée, optez pour la nuance ferritique et acceptez des valeurs plus faibles. Notre comparaison de Usinage CNC vs moulage explique comment planifier les provisions de stock en fonction de cela, ainsi que les Service d'usinage CNC Cette page présente les équipements sur lesquels nous traitons la fonte.

Coulabilité, sensibilité des sections et retrait
Le comportement à la coulée est l'aspect le moins abordé dans la comparaison entre la fonte grise et la fonte ductile, et c'est là que les délais de production prennent du retard. Commençons par l'équivalent carbone, le chiffre unique utilisé par les fonderies pour prédire le comportement à la solidification : CE = %C + (%Si + %P) / 3.
- Exemple de fonte grise. C 3,30, Si 2,00, P 0,05 → CE = 3,98. Se situant près de l'eutectique, le graphite précipite pendant la solidification et se dilate, compensant ainsi la majeure partie du retrait du liquide. La fonte grise est en grande partie auto-alimentée, et de nombreuses sections ne nécessitent que peu ou pas de canal d'alimentation.
- Exemple de fonte ductile. C 3,60, Si 2,50, P 0,03 → CE = 4,44. Meilleure fluidité pour les parois minces, mais le magnésium fait basculer la solidification vers un régime pâteux ; la fonte ductile nécessite donc une alimentation bien pensée : masselottes, refroidisseurs ou une conception sans masselotte s'appuyant sur un moule très rigide.
La sensibilité des sections constitue le point délicat de presque toutes les spécifications comparant la fonte grise et la fonte ductile. Les classes de la norme ASTM A48 sont définies sur la base d’un barre d'essai moulée séparément, et non pas sur votre pièce moulée. Une barre de classe 40 d’un diamètre de 30 mm présente une résistance de 276 MPa ; la même fonte, avec une épaisseur de paroi de 100 mm, peut afficher des résultats plus proches de la classe 25–30, soit environ 170–210 MPa, car un refroidissement lent entraîne un grossissement du graphite. Les parois minces, d’une épaisseur inférieure à environ 6 mm, présentent un comportement inverse : le refroidissement rapide entraîne la formation de carbures libres qui nuisent à l’usinabilité. Indiquez toujours à la fonderie l’épaisseur critique de la paroi ainsi que la nuance — ces deux éléments sont indissociables. Nos guides sur tolérances de moulage et défauts courants de moulage Expliquez plus en détail comment la géométrie est à l'origine de ces deux phénomènes.
Ce que cette différence de prix permet réellement d'obtenir
Au kilogramme, la fonte ductile coûte généralement 1,15 à 1,30 fois fonte grise. Ce supplément n'est pas arbitraire ; il couvre quatre éléments identifiables que tout devis comparant la fonte grise à la fonte ductile devrait pouvoir détailler.
- Nodulation et inoculation. Alliage FeSiMg associé à un traitement contrôlé en poche ou en répartiteur, avec gestion de la perte de magnésium dans un délai très court.
- Une chimie de base plus rigoureuse. Le fer doit présenter une faible teneur en soufre avant l'ajout de magnésium, ce qui implique généralement un prétraitement et un contrôle plus rigoureux de la charge.
- Traitement thermique. La fonte ductile fait systématiquement l'objet d'un recuit de ferritisation ou d'une normalisation ; la fonte grise est généralement livrée à l'état brut de coulée ou après un simple traitement de détente. Consultez notre Guide sur les traitements thermiques pour les cycles concernés.
- Inspection. Contrôle de la nodularité selon la norme ASTM A247, essais de traction par lot et contrôle par ultrasons ou par particules magnétiques sur les sections critiques.
Comparé à une défaillance sur le terrain, le surcoût est minime. Comparé à une production de 5 000 pièces d'un boîtier statique, ce n'est pas le cas — et cela s'ajoute à un usinage plus lent. Si la pièce n'est jamais soumise à des chocs de traction, la fonte grise est la solution la plus économique. Notre répartition des coûts de moulage indique où se situe chaque poste de coût dans un devis réel.
Comment choisir : une liste de contrôle en six questions
Répondez à ces questions dans l’ordre. Une seule réponse indiquant “ fonte ductile ” aux questions 2, 4 ou 5 suffit généralement à trancher le débat entre la fonte grise et la fonte ductile, quelle que soit la réponse donnée aux cinq autres questions.
- Quelle est la charge dominante ? La compression associée à des vibrations indique la présence de fonte grise. La traction, la flexion ou les chocs indiquent la présence de fonte ductile.
- Y a-t-il des exigences en matière de chocs ou de basses températures ? Toute valeur Charpy ou toute condition à -20 °C indique une ductilité, généralement propre à une nuance ferritique telle que l'EN-GJS-400-18-LT.
- Quelle est l'épaisseur critique de la paroi ? En cas de dimension inférieure à 6 mm ou supérieure à 60 mm, discutez des risques de refroidissement et des analyses chimiques avec la fonderie avant de valider la nuance.
- Cette pièce résiste-t-elle à la pression ? « Oui » signifie « fonte ductile », cela ne fait guère de doute.
- Quel est le volume d'usinage requis ? L'enlèvement important de matière sur une pièce statique présente un double avantage pour la fonte grise : un matériau moins coûteux et un temps de cycle plus court.
- Quel est le volume annuel ? À 50 pièces, ce sont les outils et la mise en place du processus qui priment. À 50 000, c'est la différence de coût au kilogramme qui prime.
Si vous évaluez encore des alliages plutôt que des nuances de fonte, commencez par consulter notre Guide sur la fonderie des métaux Pour consulter la carte générale du processus, cliquez sur le choix de l'alliage de fonderie cadre permettant une comparaison exhaustive entre l'aluminium, l'acier et le fer.
FAQ
Puis-je remplacer une pièce en fonte grise par une pièce en fonte ductile sans avoir à la redessiner ?
D'un point de vue géométrique, c'est généralement le cas, mais l'outillage n'est pas réutilisable, car les schémas d'alimentation de la fonte grise et de la fonte ductile ne sont pas interchangeables. La fonte ductile présente une meilleure fluidité, ce qui facilite le remplissage des sections minces ; cependant, elle se rétracte différemment et nécessite un schéma d'alimentation différent. Prévoyez un budget pour la refonte des canaux d'alimentation et des masselottes, et attendez-vous à une nouvelle série de premiers articles.
L'un des deux est-il plus lourd ?
À peine. Leur densité se situe toutes deux entre 7,1 et 7,2 g/cm³, de sorte qu’une pièce de 10 kg ne présente qu’une différence de quelques dizaines de grammes tout au plus. Le poids n’est pas un facteur déterminant dans la comparaison entre la fonte grise et la fonte ductile.
La fonte ductile résiste-t-elle mieux à la corrosion ?
Non. Les deux sont des métaux ferreux et rouillent à des vitesses similaires dans le même environnement. La protection provient du revêtement ou du placage plutôt que de la nuance — voir notre finition de surface options.
L'une ou l'autre peut-elle être soudée pour être réparée ?
Les deux sont difficiles. La fonte ductile ferritique peut être réparée par soudage après un préchauffage à environ 300–400 °C, avec un métal d'apport à base de nickel et un traitement de détente après soudage. Le soudage de réparation de la fonte grise est généralement évité en raison des fissures qui apparaissent dans la zone affectée thermiquement. Il est préférable de concevoir les pièces moulées en fonte de manière à pouvoir les remplacer plutôt que de les réparer par soudage.
Lequel présente les tolérances les plus strictes ?
Ni l'un ni l'autre : dans la comparaison entre la fonte grise et la fonte ductile, les tolérances sont déterminées par le procédé de moulage et le modèle, et non par l'alliage. La fonte grise moulée au sable et la fonte ductile moulée au sable partagent les mêmes plages de tolérance définies par la norme ISO 8062. Le moulage en coquille ou un meilleur moule cela fera varier la valeur ; en revanche, changer d'alliage n'aura aucune incidence.
Pour une série de prototypes en petite quantité, quel est le meilleur choix entre la fonte grise et la fonte ductile ?
Pour un prototype, le choix entre la fonte grise et la fonte ductile dépend essentiellement de ce que l’échantillon doit démontrer. Optez pour la fonte grise si le prototype sert uniquement à valider la géométrie et l’ajustement. Elle est moins chère au kilogramme, plus rapide à usiner et permet d’obtenir les pièces plus rapidement. Optez pour la fonte ductile lors de la phase de validation si celle-ci vise à démontrer la résistance ou la résistance aux chocs : tester un prototype en fonte grise ne vous renseignera en rien sur le comportement de la pièce de série en fonte ductile. Notre service de moulage de prototypes métalliques fonctionne avec les deux, ce qui permet de faire la comparaison avec le même outillage.
La fonte à graphite compacté constitue-t-elle une solution intermédiaire ?
Oui. Le CGI est un graphite vermiculaire ; en termes de résistance, il se situe entre les deux, tout en conservant davantage la conductivité thermique de la fonte grise. C'est la solution standard lorsque l'on a besoin de performances supérieures à celles de la fonte grise, mais que l'on ne peut accepter la conductivité plus faible et l'usinage plus lent de la fonte ductile — et il coûte plus cher que les deux, avec une marge de tolérance de fabrication nettement plus étroite.
Il n'y a pas de gagnant incontestable dans le débat entre la fonte grise et la fonte ductile. Tout dépend de la charge, de l'épaisseur de paroi, du volume et du mode d'usinage. Envoyez-nous le plan et les conditions d'utilisation, et nous vous indiquerons lequel choisir pour votre pièce — y compris lorsque la réponse est « aucun des deux ».
*Données tirées des normes ASTM A48 / A536 / A247, de la norme ISO 1083, des publications de l'AFS et de la Ductile Iron Society, ainsi que des registres d'atelier de Supro MFG.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina