
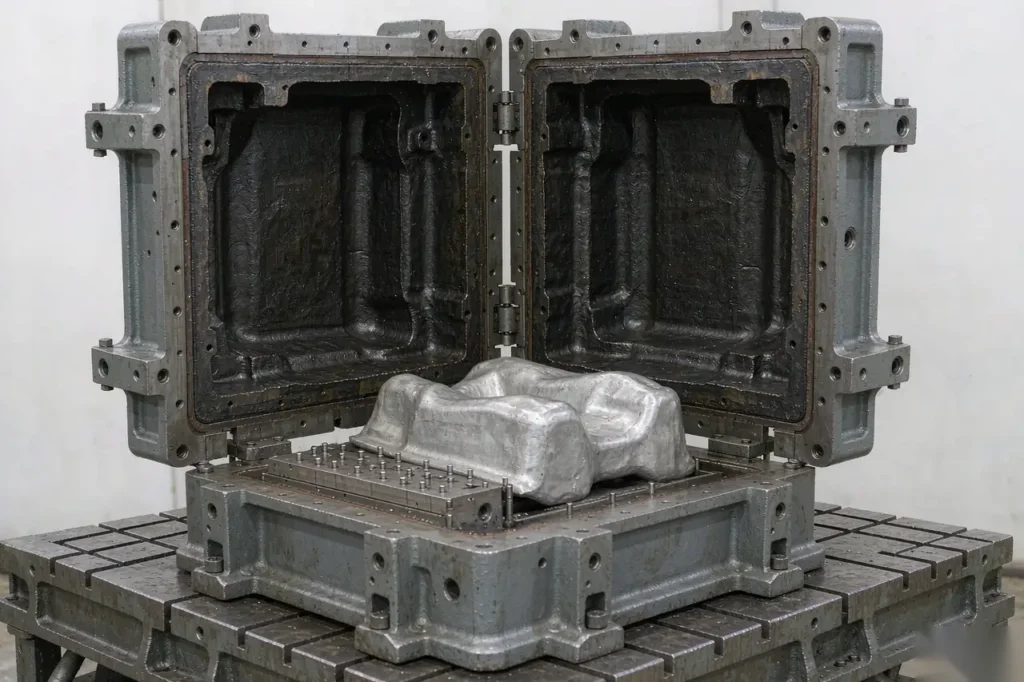
Większość zespołów ds. zaopatrzenia spotyka się odlewanie w formach stałych dopiero wtedy, gdy odlew piaskowy nie przejdzie próby szczelności lub wycena obróbki skrawaniem okaże się zbyt wysoka. Jest to dyskretna opcja pośrednia: forma stalowa lub żeliwna, wylewanie grawitacyjne lub niskociśnieniowe oraz element, którego obróbka skrawaniem zajmuje o połowę mniej czasu niż w przypadku odlewu piaskowego.
W niniejszym przewodniku omówiono, jak proces ten faktycznie wpływa na daną część — właściwości mechaniczne, tolerancje, wykończenie powierzchni, koszty oprzyrządowania oraz wielkość produkcji, przy której inwestycja się zwraca. Każda wartość pochodzi z opublikowanych norm (ASTM B26, B108, ISO 8062) lub z danych produkcyjnych, które śledzimy we własnym zakładzie, a zaznaczamy przypadki, w których AFS oraz NADCA W wytycznych zaleca się rezygnację z odlewania w formach stałych. Jeśli wciąż analizujesz cały proces, zacznij od naszego przewodnik po odlewaniu metali.
Czym właściwie jest odlewanie w formach stałych
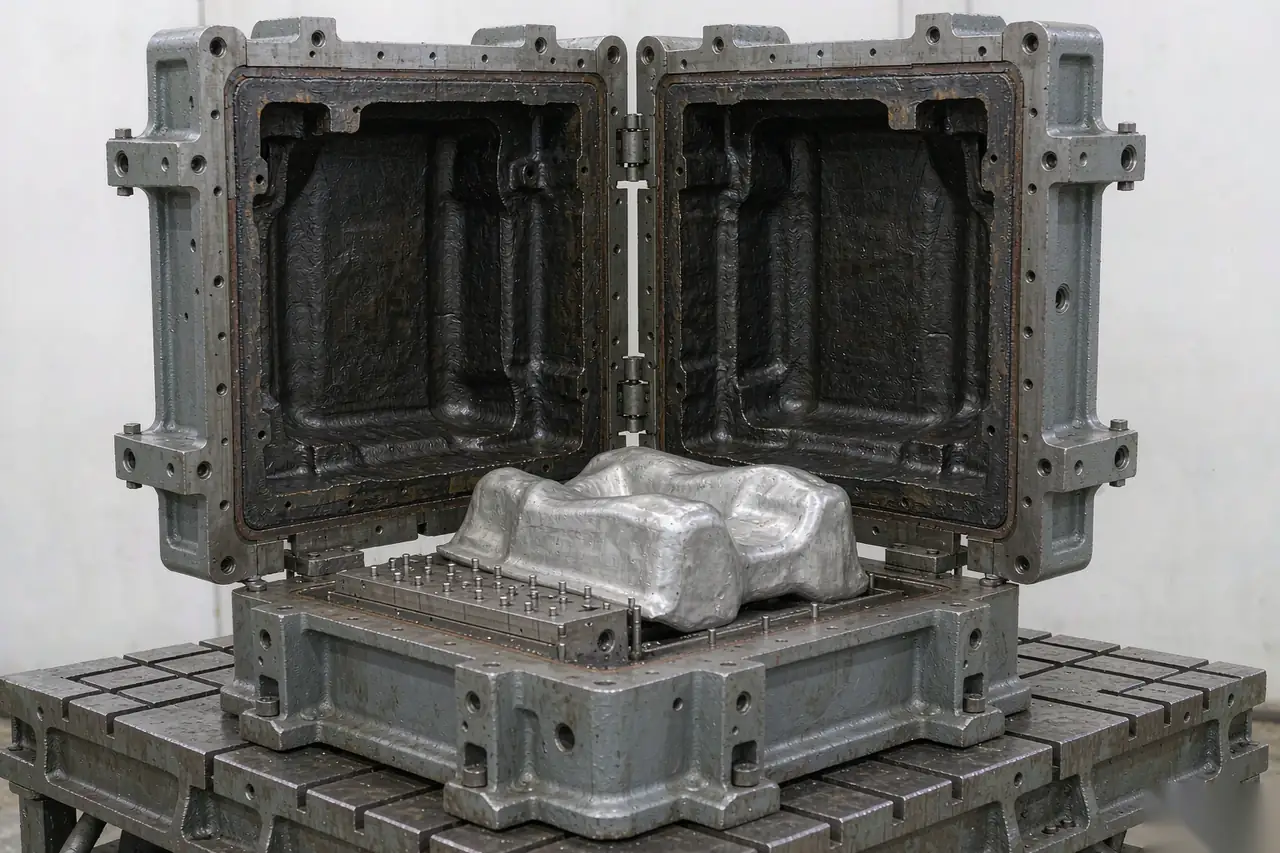
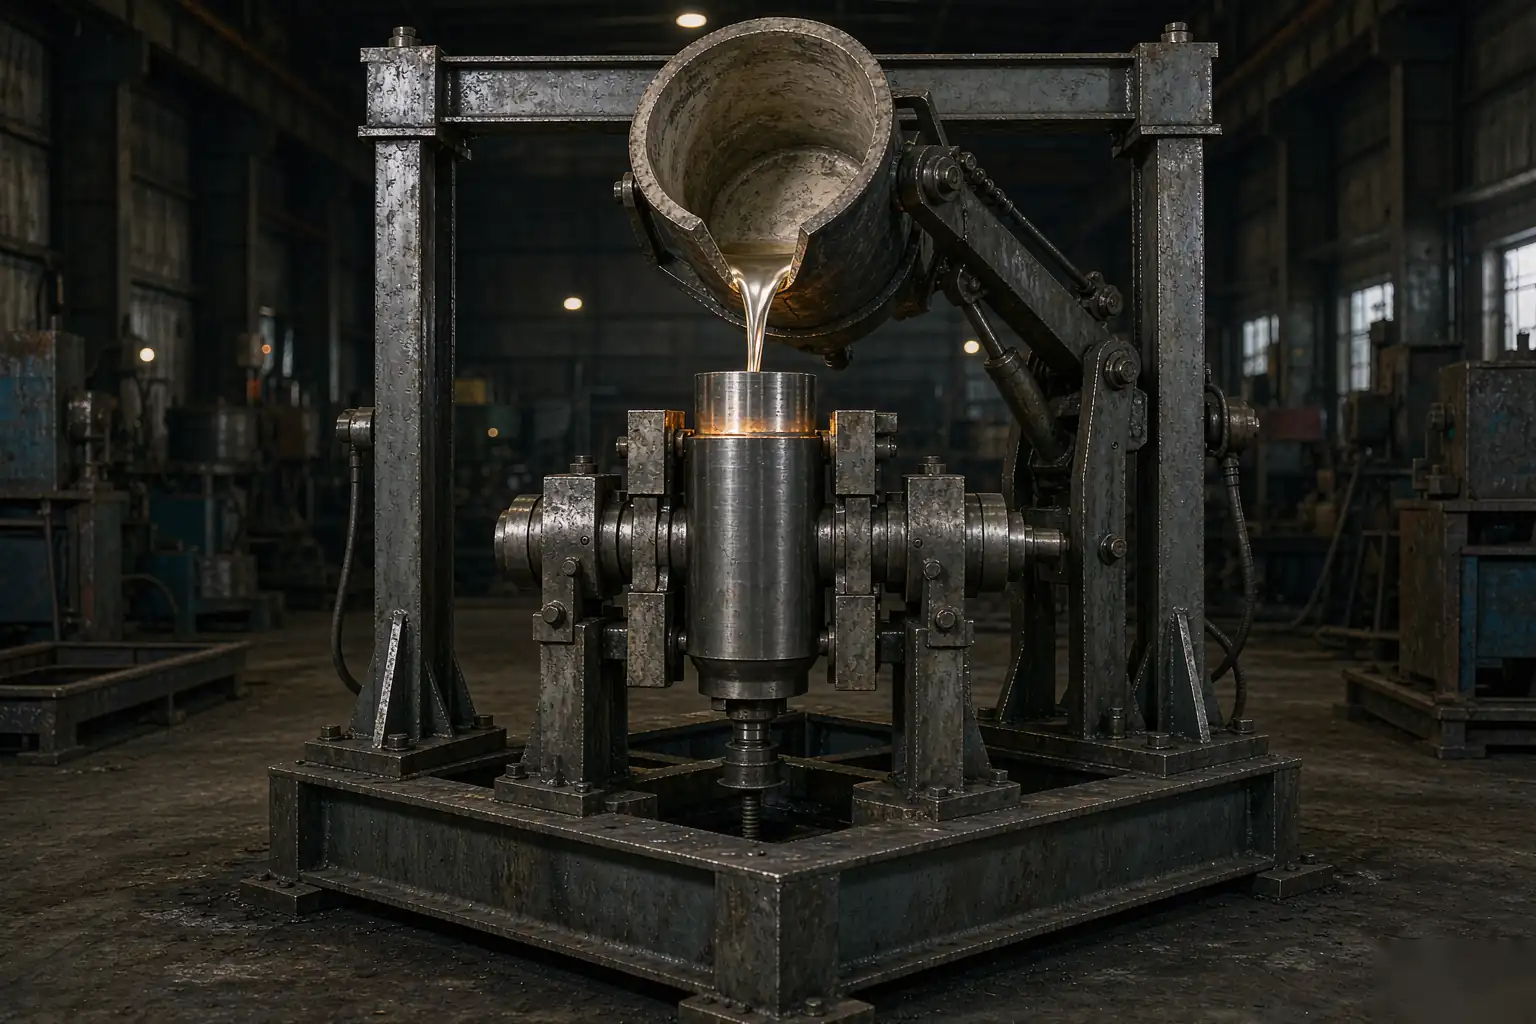
W odlewaniu w formach stałych stopiony metal wlewa się do wielokrotnego użytku formy metalowej — zazwyczaj wykonanej ze stali narzędziowej H13, stali 4140 lub gęstego żeliwa szarego — a do wypełnienia formy wykorzystuje się siłę grawitacji lub niskie ciśnienie gazu. Nie wymaga to stosowania spoiwa do piasku, koszyka ani nowej formy przy każdym odlewie. Forma jest wstępnie podgrzewana do 200–350 °C, pokryte warstwą materiału ogniotrwałego o grubości około 0,10–0,25 mm gruby i utrzymywany na wysokości 300–450 °C w procesie produkcyjnym. Metal styka się z schłodzoną ścianą zamiast z izolowaną, co stanowi źródło korzyści wynikających z tej właściwości.
W ofertach dostawców pojawiają się cztery warianty, które nie są zamienne:
- Grawitacja statyczna. Wylewanie za pomocą chochli lub w sposób zautomatyzowany do stałej formy. Najprostsze oprzyrządowanie, największe zawirowania, najtańsze modyfikacje.
- Wylewanie pod kątem. Podczas napełniania forma obraca się o 90°, dzięki czemu metal wpływa od spodu wnęki. Znacznie zmniejsza się powstawanie fałd tlenkowych, a wydajność wzrasta.
- Niskociśnieniowy (LPDC). Ciśnienie suchego powietrza wynoszące 0,3–1,0 bara wypycha metal w górę rurki wlewowej. Wypełnianie przebiega powoli i laminarnie, a rurka zasila odlew, dzięki czemu często można zrezygnować z wlewów — wydajność wynosi 85–95% są w normie w porównaniu z wartością 70–85% dla grawitacji.
- Próżnia / ciśnienie przeciwne. Przed wypełnieniem wnęka jest opróżniana z powietrza w przypadku elementów o cienkich ściankach lub elementów szczelnych.
Ograniczenie, które jako pierwsze zaskakuje nabywców: w odlewaniu w formach stałych nie można rozbić formy w celu uwolnienia odlewu. Głębokie podcięcia i geometria z wgłębieniami wymagają zastosowania rdzeni piaskowych osadzonych w formie metalowej lub wysuwanych stalowych wyciągaczy rdzeni, a oba te rozwiązania zwiększają koszt jednego odlewu. W przypadku naprawdę skomplikowanej geometrii, odlewanie w zielonym piasku zapewnia większy wybór.
Odlewanie w formach stałych a odlewanie w formach piaskowych i matrycowe
Kupujący zazwyczaj wybierają dwie z trzech opcji, pomijając tę środkową. Poniższa tabela stanowi skróconą wersję; szczegółowe informacje dotyczące kolumny „odlewanie ciśnieniowe” znajdują się w naszym Przewodnik po odlewaniu ciśnieniowym aluminium, a strona piaszczysta jest pokryta odlewanie ciśnieniowe a odlewanie w formach piaskowych.
| Czynnik | Zielony piasek | Forma stała | Matraca wysokociśnieniowa |
|---|---|---|---|
| Ciśnienie napełniania | Wysokość ciśnienia grawitacyjnego | Grawitacja, nachylenie lub 0,3–1,0 bara | 40–120 MPa |
| Materiał formy / żywotność | Piasek krzemionkowy, jedna forma na każdy wylew | H13 lub żelazo, 20 000–120 000 strzałów | H13, 80 000–150 000 strzałów |
| Minimalna grubość ścianki | 4–6 mm | 3–4 mm (2,5 mm w przypadku LPDC) | 1,5–2,5 mm |
| Typowa chropowatość powierzchni po odlewaniu (Ra) | 12,5–25 µm | 3,2–6,3 µm | 1,6–3,2 µm |
| Naddatek na obróbkę | 2,5–4 mm | 0,8–1,5 mm | 0,5–1,0 mm |
| Masa części użytkowej | od 0,5 kg do kilku ton | 0,2–30 kg (90 kg z funkcją przechylania i wylewania) | 0,05–15 kg |
| Typowe oprzyrządowanie | $1 500–$8 000 | $8 000–$60 000 | $30 000–$150 000 |
Wpływ chłodu na właściwości mechaniczne
Odległość między ramionami dendrytów drugiego rzędu (SDAS) to wartość, o którą warto dyskutować. Ścianka o grubości 10 mm, odlana w zielonym piasku, ma grubość około 50–100 µm; ten sam odcinek, wykonany metodą odlewania w formach stałych, kończy się w 20–50 µm; w przypadku odlewania ciśnieniowego wielkość ta wynosi od 5 do 20 µm. Mniejsze odstępy oznaczają mniejsze cząstki eutektyczne, mniejszą mikroporowatość między ramionami oraz lepszą plastyczność po tej samej obróbce cieplnej.
W przypadku stopu A356.0-T6 różnica nie jest nieznaczna. Minimalne wymagania normy ASTM B26 dla prętów testowych odlewanych w formach piaskowych wynoszą: 234 MPa wytrzymałości na rozciąganie / 165 MPa granicy plastyczności / 3,5% wydłużenia; natomiast wymagania normy ASTM B108 dla odlewów w formach stałych wynoszą: 310 MPa / 205 MPa / 5%. To w przybliżeniu 32% charakteryzuje się większą wytrzymałością na rozciąganie, a 43% – większym wydłużeniem wykonane z tego samego stopu i poddane temu samemu cyklowi T6. Skraca to również czas trwania cyklu: obróbka rozpuszczająca w temperaturze 540 °C trwa 8–12 godzin w przypadku odlewów piaskowych, ale tylko 4–8 godzin w przypadku odlewów z form stałych, ponieważ drobniejszy DAS szybciej rozpuszcza Mg₂Si. Szczegóły dotyczące cyklu termicznego znajdują się w naszym obróbka cieplna odlewów artykuł.
| Nieruchomość, A356.0-T6 | Piasek (ASTM B26) | Forma stała (ASTM B108) | Dlaczego się porusza? |
|---|---|---|---|
| Wytrzymałość na rozciąganie | 234 MPa | 310 MPa | Bardziej szczegółowy model SDAS, gęstsza struktura |
| Granica plastyczności | 165 MPa | 205 MPa | To samo, a do tego mniejsza porowatość |
| Wydłużenie | 3.5% | 5.0% | Wraz ze wzrostem wskaźnika DAS zmniejsza się wielkość porów |
| Czas rozpuszczania w temperaturze 540 °C | 8–12 godzin | 4–8 godzin | Krótka odległość dyfuzji |
| Typowa twardość w skali Brinella | 70–90 HB | 90–105 HB | Eutektyk o większej gęstości |
Dwie uwagi. Po pierwsze, wartości minimalne to tylko wartości minimalne — rzeczywiste rozrzuty produkcyjne będą je przekraczać, a grubość przekroju ma znacznie większe znaczenie niż oznaczenie technologiczne. Wypust odlewany w formach piaskowych o średnicy 40 mm jest słabszy niż wynika to z wartości B26, podobnie jak wypust odlewany w formach stałych o tej samej średnicy. Po drugie, jeśli element musi być szczelny pod ciśnieniem, wybór odlewania w formie stałej stanowi jedynie punkt wyjścia; resztę zapewnia układ wlewów i kanałów zasilających, dlatego właśnie nasze projektowanie kanałów wlewowych tutaj również obowiązują te zasady.
Koszt oprzyrządowania, czas realizacji i wielkość produkcji zapewniająca rentowność
Odlewanie w formach stałych wiąże się z wyższymi kosztami początkowymi, ale niższymi kosztami eksploatacji. Koszt formy jednokomorowej do produkcji obudowy o masie 6 kg wynosi około $8 000–$20 000; dwugniazdowa forma H13 z piaskowymi skrzynkami rdzeniowymi i ramą do odlewania z przechylaniem działa $25 000–$60 000. Czas realizacji wynosi 8–14 tygodni w porównaniu z 2–4 tygodniami w przypadku wzoru piaskowego. Za te pieniądze otrzymujesz mniej więcej $0,20–$0,60 za sztukę amortyzacji formy, uzyskanie kształtu bliższego docelowemu oraz zmniejszenie nakładu obróbki skrawaniem o 40–60%.
| Pozycja kosztowa | Zielony piasek | Forma stała | Matraca wysokociśnieniowa |
|---|---|---|---|
| Oprzyrządowanie | $4,500 | $21,000 | $45,000 |
| Czas realizacji narzędzi | 3 tygodnie | 10 tygodni | 14 tygodni |
| Cena odlewu (element o masie 3 kg) | $34.00 | $28.50 | $21.00 |
| Obróbka skrawaniem tej samej części | $12.00 | $4.00 | $3.50 |
| Koszt końcowy przy 250 sztukach | $64.00 | $116.50 | $204.50 |
| Koszt końcowy przy 2 000 sztuk | $49.25 | $43.00 | $47.00 |
Przeliczmy to. Odlewanie w formach stałych pozwala zaoszczędzić $5,50 na samym odlewie i $8,00 na obróbce skrawaniem — $13,50 za sztukę — i posiada o $16 500 więcej elementów oprzyrządowania. Próg rentowności wynosi 16 500 ÷ 13,50 = 1 222 sztuki. Przy liczbie poniżej około 1 200 sztuk nadal wygrywa wzór piaskowy, a przy liczbie poniżej 300 sztuk prawdopodobnie warto wybrać odlewanie prototypowe lub a Wzór wydrukowany w 3D zanim zdecydujesz się na wykonanie jakichkolwiek stałych przyrządów.
Drugi próg rentowności ma równie duże znaczenie. Odlewanie ciśnieniowe pozwala zaoszczędzić kolejne $8,00 na każdej gotowej części, ale wiąże się z dodatkowymi kosztami oprzyrządowania w wysokości $24 000: 24 000 ÷ 8,00 = 3 000 sztuk. Zatem praktyczny przedział czasowy wynosi mniej więcej od 1 200 do 3 000 sztuk rocznie w tym przypadku — z szerokim przedziałem górnym, który warto ponownie sprawdzać za każdym razem, gdy wolumen podwoi się. Nasze podział kosztów rzucania zaklęć pokazuje, jak odtworzyć to obliczenie, wykorzystując własne dane.
Zasady projektowania odlewów w formach stałych
W odlewaniu w formach stałych forma jest wykonana ze stali, a stal nie ulega odkształceniu. To powoduje zmianę czterech zasad w porównaniu z odlewaniem w formach piaskowych:
- Wersja robocza. Należy uwzględnić odchylenie rzędu 1–2° na ściankach zewnętrznych oraz 2–3° na każdej powierzchni utworzonej przez wysuwany rdzeń stalowy. Rdzenie piaskowe wewnątrz formy stałej pozwalają na pewne złagodzenie tych wymagań, dlatego powszechnie stosuje się oprzyrządowanie hybrydowe.
- Grubość ścianki. 3–4 mm to bezpieczna granica dla napełniania grawitacyjnego, a 2,5 mm – w przypadku niskiego ciśnienia. Poniżej tej wartości znajdziesz się w odlewanie ciśnieniowe obszar. Należy utrzymywać odległość między ściankami w granicach ±25%, w przeciwnym razie cienkie sekcje ulegną rozerwaniu.
- Materiał do obróbki. W przypadku większości powierzchni wystarczy 0,8–1,5 mm, podczas gdy w piasku potrzeba 2,5–4 mm. Stąd właśnie wynika oszczędność wynikająca z obróbki; należy wcześnie zaplanować punkty odniesienia wraz z osobą odpowiedzialną za Obróbka CNC komórka.
- Promienie i punkty aktywności. Obfite filety (r ≥ 0,5× grubość ścianki) i brak pojedynczych, masywnych wypukłości. Formy stalowe szybko schładzają powłokę, ale nie są w stanie zasilić punktu przegrzania tak, jak robi to nadlewka — nadal trzeba przestrzegać zasad zasilania i nadal trzeba prawidłowe zaprojektowanie formy i modelu.
Pod względem wymiarowym odlewy z form stałych charakteryzują się zazwyczaj tolerancją ±0,25–0,5 mm na odcinku o długości 150 mm, podczas gdy ta sama geometria w odlewach z piasku surowego osiąga tolerancję ±0,8–1,5 mm — czyli jest o około dwie klasy DCTG według normy ISO 8062 bardziej precyzyjna. Nie należy określać zbyt wąskich tolerancji: każdy dodatkowy stopień dokładności wiąże się z koniecznością przeróbki oprzyrządowania i wydłużeniem czasu cyklu. Praktyczny sposób sporządzania rysunku technicznego wyjaśniono w naszym przewodnik po tolerancjach odlewniczych.
Gdzie odlewanie w formach stałych ma zastosowanie — a gdzie nie
Znajduje zastosowanie w powtarzalnych elementach aluminiowych, takich jak: obudowy pomp i sprężarek, korpusy zaworów hydraulicznych, kolektory dolotowe, tarcze końcowe silników, piasty kół, naczynia kuchenne oraz wsporniki konstrukcyjne poddawane obciążeniom zmęczeniowym. Typowa masa wynosi 0,2–30 kg, przy czym komory z mechanizmem przechylno-wylewowym mogą obsługiwać elementy o masie do około 90 kg.
Odpowiedź jest błędna, gdy: masa części przekracza około 50 kg; stop jest żelazny (stal i żelazo niszczą formy stalowe — należy użyć odlewanie w formach piaskowych lub odlewy żeliwne (zamiast tego); roczna wielkość produkcji wynosi poniżej ~1 000 sztuk; geometria wymaga głębokich podcięć, co wiązałoby się z koniecznością zastosowania skomplikowanych mechanizmów wyciągania rdzeni; lub projekt wciąż ulega zmianom, w którym to przypadku odlewanie precyzyjne lub wydrukowany wzór jest tańszy w powielaniu. Wybór stopu ma wpływ na wszystkie te czynniki — zobacz A356 kontra A380 oraz nasz dobór stopu przewodnik.
Większość tych badań dotyczy stopów Al-Si-Mg, więc odlew aluminiowy Trasa stanowi zazwyczaj punkt wyjścia, a obróbka cieplna oraz obróbka powierzchni zamknięcie cyklu. Sam proces produkcji narzędzi stanowi odrębną dziedzinę — formy te produkujemy i konserwujemy we własnym zakresie, a informacje na ten temat są udokumentowane w naszym wytwarzanie form odlewniczych strona.
Co należy umieścić na rysunku i w zamówieniu
Niejasność w tym przypadku jest kosztowna. Należy podać rodzinę procesów, a nie tylko stop: “A356.0-T6, forma stała, ASTM B108” informuje odlewnię, jakie wymagania minimalne mają zastosowanie i jakiej wrażliwości przekroju należy się spodziewać. Następnie należy dodać:
- Stan po obróbce cieplnej i odbiór. T6 zgodnie z obowiązującą normą AMS lub ASTM, z podaniem zakresu twardości w skali Brinella oraz częstotliwości przeprowadzania próby rozciągania (zazwyczaj jedna próbka na partię produkcyjną).
- Poziom solidności. Dokumentacja radiograficzna zgodna z normą ASTM E155 dotycząca newralgicznych odcinków lub jasno określona próba szczelności z pomiarem spadku ciśnienia, z podaniem ciśnienia próbnego i dopuszczalnego spadku ciśnienia.
- Schemat wymiarowy. Norma ISO 8062, klasa DCTG oraz niewielka liczba punktów odniesienia GD&T powiązanych z linią podziału formy — nie dotyczy to wszystkich wymiarów.
- Obróbka elementów wyjściowych i punktów odniesienia. Zatem przyrząd do odlewania i przyrząd do obróbki są ze sobą zgodne.
- Koniec. Powierzchnia w stanie odlewanym (Ra) lub z określoną powłoką piaskowaną/proszkową, ponieważ grubość powłoki na powierzchni elementów wytwarzanych metodą PM wynosi od 3,2 do 6,3 µm i często nie obejmuje całej powierzchni.
Warto uzgodnić wymagania dotyczące pobierania próbek i badań nieniszczących przed dostarczeniem pierwszego egzemplarza; nasze metody kontroli odlewów w przewodniku wymieniono, co dana metoda może wykryć, a czego nie, oraz typowe wady odlewów przyporządkowuje tryby awarii do ich przyczyn.
Najczęściej zadawane pytania
Czy odlewanie w formach stałych to to samo, co odlewanie grawitacyjne?
Tak — obie nazwy odnoszą się do tej samej rodziny procesów. “Odlewanie grawitacyjne” to termin powszechnie stosowany w Wielkiej Brytanii oraz w branży cynkowej; “odlewanie w formach stałych” to termin stosowany przez AFS i ASTM. Oba terminy nie obejmują odlewania pod wysokim ciśnieniem, w którym metal jest wtryskiwany pod ciśnieniem 40–120 MPa zamiast wlewany.
Jaka wielkość produkcji uzasadnia zastosowanie form stałych?
W przypadku aluminiowej części o masie 3 kg i typowej geometrii próg rentowności w porównaniu z odlewami piaskowymi wynosi około 1 200 sztuk, jeśli uwzględni się oszczędności wynikające z obróbki skrawaniem, a nie tylko cenę odlewu. Poniżej około 300 sztuk tańsze są ogólnie formy piaskowe lub wzory drukowane; powyżej około 3 000 sztuk odlewanie ciśnieniowe zaczyna być opłacalniejsze pod względem ceny jednostkowej.
Czy w procesie odlewania w formach stałych można wytwarzać elementy ze stali lub żelaza?
Nie stosuje się tego w normalnej produkcji. Formy do odlewów aluminiowych wytrzymują temperatury 300–450 °C; temperatury odlewania metali żelaznych powyżej 1 400 °C niszczą je już po kilku odlewach. Istnieją walce z żeliwa chłodzonego oraz kilka zastosowań technologii duplex, ale odlewy konstrukcyjne z metali żelaznych wykonuje się metodą formowania w formach piaskowych lub skorupowych. Zobacz żeliwo szare a żeliwo sferoidalne w przypadku trasy żelaznej.
Jak wąskie są tolerancje w przypadku form stałych?
W przypadku obróbki grawitacyjnej należy zakładać tolerancję ±0,25–0,5 mm na odcinku o długości 150 mm, co odpowiada mniej więcej dwóm stopniom dokładności DCTG według normy ISO 8062 w stosunku do piasku surowego dla tej samej geometrii. Każdy dodatkowy stopień dokładności wiąże się z koniecznością przeróbki narzędzi i wydłużeniem czasu cyklu, dlatego należy zwiększać dokładność tylko w tych elementach, które tego wymagają, a pozostałe pozostawić w ramach ogólnego bloku tolerancji.
Jak długo wytrzymuje forma stała?
W przypadku form aluminiowych typu H13 liczba odlewów przed pojawieniem się pęknięć termicznych i zużyciem powodującym przekroczenie tolerancji wymiarów wynosi zazwyczaj 20 000–120 000; w przypadku form z żeliwa szarego lub stali 4140 przeznaczonych do małych serii liczba ta wynosi 10 000–30 000. Powłokę nakłada się ponownie na każdą zmianę, a kołki rdzeniowe i suwaki są elementami eksploatacyjnymi, których wymianę planuje się na długo przed koniecznością wymiany wnęki.
Czy mogę przekształcić istniejący odlew piaskowy w odlew z formy stałej?
Często tak, i jest to jeden z najczęściej realizowanych przez nas projektów mających na celu obniżenie kosztów. Część musi pasować do formy (waży mniej więcej poniżej 30 kg), wytrzymać wyciąganie stalowego rdzenia, a wielkość produkcji musi zapewnić osiągnięcie progu rentowności. Należy liczyć się z jedną iteracją oprzyrządowania w zakresie podawania materiału i skosu, zaplanować 10–14 tygodni na cały proces oraz utrzymać opcję formowania w formach piaskowych do momentu zatwierdzenia pierwszych egzemplarzy.
*Dane pochodzą z norm ASTM B26 / B108, ISO 8062 oraz publikacji AFS i NADCA, a także z dokumentacji produkcyjnej firmy Supro MFG. Podane kwoty są orientacyjne — prosimy o zapytanie o wycenę konkretnej części.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina