
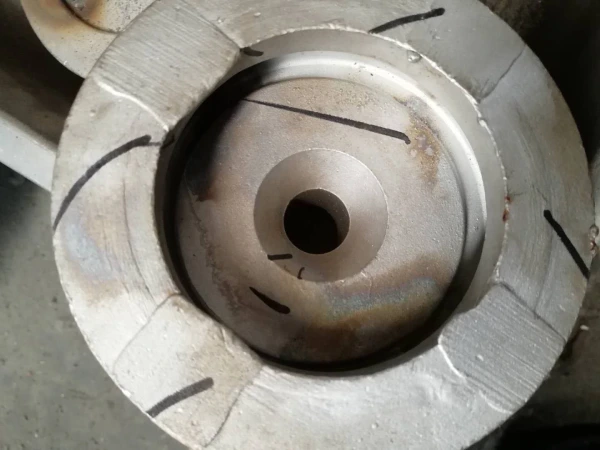
Les défauts présents dans les pièces moulées en aluminium constituent un défi technique complexe qui nécessite une réflexion systématique et une amélioration continue. En tant qu'acheteur de pièces moulées en aluminium, vous constaterez sans doute que les méthodes traditionnelles de contrôle qualité s'avèrent insuffisantes face à certains défauts persistants.
Ces défauts persistants dans la coulée d’aluminium compromettent non seulement directement les propriétés mécaniques et la durée de vie des produits, mais érodent aussi insidieusement les marges bénéficiaires des entreprises et leur crédibilité sur le marché. Les données du secteur indiquent que plus de 65% de moulage d'aluminium Les fabricants doivent actuellement supporter des coûts supplémentaires liés à la qualité en raison de défauts complexes tels que des fissures, des zones durcies et des structures métallographiques anormales.
Cet article analyse de manière systématique les mécanismes de formation et les solutions pour quatre composés d'aluminium à haute fréquence et difficiles à contrôler défauts de moulage ainsi que deux défauts à basse fréquence, faciles à maîtriser. Il propose des solutions techniques éprouvées et des paramètres de processus spécifiques pour vous aider à mettre en place un procédé de fabrication de l'aluminium scientifiquement efficace prévention des défauts de moulage et le système de contrôle, ce qui permet d'améliorer la qualité des produits et de renforcer la compétitivité sur le marché.
Analyse et solutions pour quatre défauts fréquents et difficiles à maîtriser dans la coulée d'aluminium
Dans la fabrication de pièces moulées en aluminium, les défauts fréquents et incontrôlables désignent des problèmes de qualité qui surviennent régulièrement et sont difficiles à gérer. Parmi ces défauts figurent les fissures, les structures métallographiques anormales, les points durs et les déformations. Pour parvenir à un contrôle efficace, une analyse approfondie Analyse des défauts de moulage de l'aluminium et méthodes de surveillance précises sont obligatoires.
Les fissures dans les pièces moulées en aluminium résultent principalement d'une concentration de contraintes thermiques. Les microstructures anormales se traduisent par une granulométrie grossière et une ségrégation, tandis que les points durs proviennent de l'agrégation de composés intermétalliques. La déformation est principalement influencée par une répartition inégale de la température et par les contraintes résiduelles.
Pour remédier à ces défauts récurrents dans la coulée d’aluminium, Supro a mis en place une solution complète, allant du contrôle des matières premières aux mesures correctives post-production. Cela permet une gestion systématique des défauts, ce qui améliore considérablement la fiabilité des produits et efficacité de la production.
Fissures dans les pièces moulées en aluminium
En aluminium procédé de moulage, les défauts de fissuration constituent l'un des problèmes les plus courants et les plus coûteux dans le secteur de la fonderie.
Mécanisme de formation des fissures
Les fissures dans les pièces moulées en aluminium peuvent être classées en deux catégories : les fissures à chaud et les fissures à froid. Les fissures à chaud se manifestent principalement sous la forme de fractures destructrices qui se forment pendant la solidification du métal ; elles se caractérisent par des surfaces oxydées, de larges fissures et une morphologie sinueuse s'étendant le long des joints de grains. Elles apparaissent généralement dans les zones des pièces moulées en aluminium qui se solidifient en dernier ou aux endroits où la section transversale change brusquement.
Les fissures à froid se manifestent sous forme de défauts apparaissant lors de l'usinage, lorsque les contraintes internes dépassent la limite de résistance du matériau. Ces fissures se caractérisent par des traits linéaires fins, droits et continus, dont la section transversale est lisse et présente un éclat métallique ou une légère oxydation. On les observe fréquemment dans les pièces moulées en aluminium et les assemblages soudés.
Les principaux paramètres influençant la formation de fissures dans les pièces moulées en aluminium recouvrent trois aspects : la composition de l'alliage d'aluminium, la conception du moule et le contrôle du processus. En ce qui concerne la composition de l'alliage, il est essentiel de contrôler rigoureusement les éléments indésirables tels que le fer et le zinc, tout en veillant à ce que les éléments d'alliage principaux, comme le silicium et le magnésium, restent dans les limites plages de concentration optimales pour les pièces moulées.
Dans la conception des moules, des éléments tels que les rayons de congé, épaisseur de paroi Les transitions et la configuration du système de refroidissement influencent directement la répartition des contraintes. Les données pratiques de Supro indiquent que l'augmentation du rayon de congé de R3 à R5 réduit la concentration de contraintes facteur dans les pièces moulées d'environ 30%. Dans les limites des paramètres de processus, le fait de maintenir l'écart de température de coulée dans une fourchette de ±8 °C et le gradient de température du moule entre 120 et 180 °C permet d'équilibrer efficacement le compromis entre la fluidité et les contraintes de retrait.
Il est essentiel de noter que les points sensibles situés aux jonctions entre les parties épaisses et les parois minces sont les plus exposés aux fissures. Dans ces zones, les contraintes structurelles résultant des différences de temps de solidification dépassent souvent la limite de résistance à la traction du matériau.
Pour la fonderie d'aluminium de haute qualité, consultez notre services de coulée à cire perdue.
Solutions et mesures préventives contre les fissures
Pour prévenir efficacement l'apparition de fissures dans les pièces moulées en aluminium, il est nécessaire d'adopter une approche systématique couvrant l'ensemble du cycle de vie du produit : une conception optimisée s'appuyant sur la simulation CAE, un contrôle rigoureux de la fusion et de l'affinage du grain, une coulée précise et une gestion rigoureuse des paramètres de température, ainsi que des procédures standardisées traitement thermique et les opérations de post-traitement.
Il est essentiel de mettre en place un contrôle de bout en bout couvrant la conception, les matériaux, les procédés et le post-traitement. La phase de conception est déterminante pour la prévention des fissures, La qualité intrinsèque du matériau constitue la base de pièces moulées en aluminium irréprochables, un contrôle précis des processus est essentiel pour garantir une production stable, et la standardisation des opérations de traitement thermique et de post-traitement constitue la garantie ultime de l'intégrité des pièces moulées. Ce système interconnecté Cette solution garantit la production de pièces moulées en aluminium d'une grande fiabilité exempt de fissures.
Pour une explication détaillée des solutions de contrôle des fissures, veuillez consulter cet article.
Microstructure anormale dans les pièces moulées en aluminium
La structure métallographique de l'aluminium Le terme « pièces moulées » désigne la structure interne du métal, qui englobent divers grains, compositions de phase, schémas de répartition et défauts. Ensemble, ces facteurs déterminent le résultat final propriétés des pièces moulées.
Mécanisme de formation d'une microstructure anormale
Anomalie métallographique structures dans les pièces moulées en aluminium se manifestent par des grains grossiers, une ségrégation dendritique, des agglomérats composés et d'autres formes. Par exemple, dans l'aluminium de la série 7xxx pièces moulées en alliage, des variations de taille de grain pouvant atteindre 80 μm ont été observées entre la périphérie et le centre du lingot. Ces hétérogénéités structurelles entraînent directement des fluctuations des propriétés mécaniques.
Cet aluminium les défauts de moulage sont liés à des déséquilibres dans certains alliages les concentrations en éléments et les conditions de refroidissement. Lorsque les vitesses de refroidissement descendent en dessous du seuil critique de 3 °C/s, la diffusion des solutés est entravée, ce qui déclenche une ségrégation interdendritique importante. Parallèlement, des gradients de température trop faibles augmentent considérablement le risque de grossissement des grains dans aluminium pièces moulées. De plus, les agglomérats anormaux de composés intermétalliques aggravent la perte de ténacité du matériau.
Solutions et mesures préventives en cas de microstructure anormale
Pour obtenir un résultat homogène et fin microstructure des pièces moulées en aluminium, un contrôle précis du processus de solidification est essentiel. L'expérience de Supro montre que, pour les lingots d'alliage 7075 d'un diamètre de 200 mm, les paramètres optimaux pour l'agitation électromagnétique sont une fréquence porteuse de 22,5 Hz et une fréquence de modulation de 5 Hz. Dans ces conditions, la taille des grains de la pièce moulée en aluminium peut être contrôlée dans une plage comprise entre 80 et 100 μm, tandis que l’indice de ségrégation macro est réduit, passant de la valeur conventionnelle de 15-20% à 3-5%.
Afin de prévenir et de traiter efficacement les anomalies de microstructure dans les pièces moulées en aluminium, Supro MFG a mis en place un système de contrôle qualité des pièces moulées à plusieurs niveaux. Dans un premier temps, la morphologie du grain est évaluée à l'aide d'une solution composée de 15% d'acide chlorhydrique + 10% d'acide nitrique + 75% d'eau (à température ambiante pendant 5 à 10 minutes).
Par la suite, la valeur SDAS est mesurée à l'aide d'un microscope métallographique (grossissement de 200×, gravure à l'acide fluorhydrique 0,5%) ; ce paramètre est déterminant pour les propriétés mécaniques (lorsque la valeur SDAS diminue jusqu'à 20 μm, la résistance à la traction augmente de 18%).
Enfin, la microstructure, la structure cristalline et la ségrégation élémentaire de la pièce moulée en aluminium ont été analysées par microscopie électronique à balayage, diffraction des électrons rétrodiffusés et spectroscopie à dispersion d'énergie (MEB/EBSD/EDS). Supro désigne cette méthodologie d'essai sous le nom de ‘ méthode d'essai de macro-corrosion ’.
Pour obtenir des solutions détaillées concernant les structures métallographiques anormales, veuillez consulter cet article.
Zones durcies dans les pièces moulées en aluminium
Lors de l'usinage de pièces moulées en aluminium, l'apparition de zones localisées présentant une dureté anormalement élevée constitue un défaut dit de « point dur ».
Mécanisme de formation des points durs
Lors de l'usinage des pièces moulées en aluminium, la présence de points durs compromet la qualité et les performances du produit. Ces défauts résultent principalement de vitesses de refroidissement inégales pendant la coulée ou d'un contrôle inadéquat de paramètres tels que la température et la pression de coulée. Parmi les symptômes caractéristiques, on peut citer la réduction de la durée de vie des outils et l'apparition de taches brillantes anormales sur les surfaces usinées. La présence de zones durcies dans les pièces moulées en aluminium augmente considérablement les coûts de production et les besoins en usinage ultérieur, réduit la résistance à la fatigue du matériau et peut même servir de point d'amorçage de fissures.
Les recherches menées par Supro ont mis en évidence une tendance dans la répartition des points durs, ces défauts étant plus fréquents dans les sections transversales épaisses et les zones de surchauffe des pièces moulées en aluminium. Des vitesses de refroidissement plus lentes laissent suffisamment de temps aux composés intermétalliques pour se former, ce qui entraîne l'apparition de zones durcies nettement plus importantes que dans les autres zones. De plus, la composition de l'alliage joue un rôle déterminant dans la formation des zones durcies. Par exemple, le fait de maintenir un rapport manganèse/fer supérieur à 0,5 atténue considérablement les effets néfastes de ces défauts.
Solutions et mesures préventives contre les taches tenaces
Une approche systématique solution pour les zones durcies dans les pièces moulées en aluminium peut être abordée à travers trois axes principaux : le contrôle des matières premières, le traitement de la masse fondue et l'optimisation du processus de solidification. En ce qui concerne le contrôle des matières premières, Supro applique des normes rigoureuses d’inspection à la réception des matériaux, en maintenant la teneur en fer dans la plage idéale de 0,08 à 0,121 TP3T. La teneur en éléments susceptibles de former des points durs, tels que le zinc et le nickel, est limitée, en particulier pour les pièces moulées en aluminium nécessitant une usinabilité élevée.
Le traitement de la masse fondue constitue l'étape cruciale dans la maîtrise des points durs. Un procédé de purification composite combinant le dégazage rotatif et la filtration sur céramique permet d'éliminer efficacement les inclusions et les gaz de la masse fondue. L'expérience de production de Supro MFG démontre que l'incorporation d'un alliage-maître Al-10Mn garantit une récupération du manganèse supérieure à 85% avec une répartition homogène, ce qui permet ainsi de élimination des impacts de points durs dans les pièces moulées en aluminium.
Le contrôle du processus de solidification influence de manière déterminante la morphologie des points durs dans les pièces moulées en aluminium. L'optimisation du système de refroidissement du moule, visant à augmenter la vitesse de refroidissement des sections épaisses de 0,5 °C/s à 3 °C/s, permet de limiter efficacement la formation de composés intermétalliques. Les résultats obtenus en production démontrent que cette stratégie de contrôle intégrée a permis de réduire de 70% les coûts liés à l'usure des outils due aux zones durcies, tout en augmentant le taux de réussite de l'usinage de 82% à 96%.
Pour obtenir des solutions détaillées sur la manière de traiter les taches tenaces, veuillez consulter cet article.
Déformation des pièces moulées en aluminium
Dans le processus de moulage de l'aluminium, les défauts de déformation constituent un défi majeur qui affecte la précision dimensionnelle, la compatibilité d'assemblage et l'intégrité structurelle des composants finis.
Mécanisme de formation des déformations
Les défauts de déformation des pièces moulées en aluminium trouvent leur origine dans une répartition inégale de la température et dans les contraintes internes qui en résultent. Au cours de la solidification et du refroidissement, des gradients de température apparaissent entre les différentes parties de la pièce moulée, ce qui entraîne un retrait irrégulier. Lorsque ce retrait différentiel est contraint par le moule ou le la structure propre au moulage, les contraintes internes qui en résultent provoquent une déformation.
La déformation se manifeste principalement sous trois formes : le gauchissement, la distorsion et l'écart dimensionnel. Le gauchissement survient généralement dans les pièces moulées en aluminium de type plaque plate, tandis que la distorsion est plus fréquente dans les pièces moulées à structure en cadre, alors que L'écart dimensionnel affecte la précision globale du contour de la pièce moulée..
L'expérience de Supro MFG en matière de production montre que les facteurs clés influençant l'ampleur de la déformation comprennent notamment : structure du casting, la conception du moule et les paramètres de processus. Un rapport d'épaisseur de paroi supérieur à 3:1 augmente le risque de déformation. La disposition du système d'éjection à l'intérieur du moule La conception a une incidence directe sur l'état de contrainte lors de la coulée retrait. Les paramètres du procédé influent principalement sur la déformation par le biais de l'effet de l'uniformité de la température du moule sur la aluminium casting.
Solutions et mesures préventives contre la déformation
Afin d'assurer un contrôle précis de la déformation des pièces moulées en aluminium, Supro MFG a mis au point une solution complète englobant la détection, la prévention et la correction. Sur la chaîne de production, la technologie de balayage par lumière bleue permet de réaliser une inspection complète des dimensions en trois minutes, avec une précision de ±0,02 mm, tandis que la vision industrielle Le système détecte les déformations dans les pièces moulées en aluminium en seulement 15 secondes, avec un taux d'erreur inférieur à 1,51 TP3T.
Le zonage précis de la température permet de contrôler les variations de température à la surface du moule à ±8 °C près, ce qui réduit l'écart de planéité des pièces moulées de type « cadre » de 1,5 mm à 0,5 mm. Associé à l'optimisation topologique et à la conception avec pré-déformation, le taux de conformité en matière de rectitude des pièces moulées en aluminium est passé de 67% à 92%.
Pour les pièces moulées en aluminium présentant des déformations, une correction thermique contrôlée à une température comprise entre 300 °C et 400 °C a permis de récupérer avec succès des pièces défectueuses en alliage 35%, réduisant ainsi considérablement les coûts liés à la qualité. Cette approche systématique permet une gestion en boucle fermée de la déformation des pièces moulées en aluminium grâce à une mise en œuvre fondée sur les données.
Pour obtenir des explications détaillées sur les solutions de contrôle de la déformation, veuillez consulter cet article.
À la recherche d'une fonderie de métaux fiable en Chine ?
- Nous pouvons vous aider à optimiser la conception de vos produits et à réduire vos coûts.
- Nous pouvons vous aider avec une haute qualité et un grand volume pièces moulées.
- Nous pouvons livrer à temps et obtenir de nouvelles opportunités de marché.
- Vous bénéficierez de Supro MFG fonderie de métaux service.
Analyse et solutions pour deux défauts de coulée d'aluminium à basse fréquence et faciles à maîtriser
Les défauts de coulée d'aluminium contrôlables à basse fréquence désignent spécifiquement les problèmes qui surviennent relativement rarement, dont le mécanisme de formation est bien défini et qui peuvent être efficacement contrôlée par des ajustements classiques du procédé afin de garantir la qualité de la coulée. Ces défauts comprennent principalement le sous-remplissage et la porosité.
La présence d'une telle quantité d'aluminium Les défauts de coulée sont souvent directement liés à certains paramètres du procédé. Ces paramètres peuvent être facilement identifiés et contrôlés à l'aide des moyens techniques existants. Un remplissage insuffisant résulte principalement d'une solidification prématurée du métal en fusion ou d'une fusion entravée par des films d'oxyde, tandis que la porosité provient d'une compensation insuffisante du retrait au cours de la phase finale de solidification.
Pour remédier à ces problèmes, Supro met en œuvre des solutions systématiques, telles que la conception de systèmes de coulée selon la méthode du module. Cette approche a permis de réduire avec succès le taux de rebut lié à la porosité, qui est passé de 8,31 TP3T à 1,21 TP3T. Ces solutions systématiques permettent une gestion efficace des défauts de coulée d'aluminium à basse fréquence.
Défauts de coulée de l'aluminium
Les défauts de coulée constituent un défaut courant dans la production de pièces moulées en aluminium.
Mécanisme de formation des défauts d'impression
Les contre-dépouilles dans les pièces moulées en aluminium se manifestent sous forme d'interstices linéaires ou de défauts de contour résultant d'une fusion incomplète des flux de métal en fusion. Les bords des zones de contre-dépouille présentent des transitions lisses, avec une forte oxydation de surface formant une limite nette par rapport aux zones de moulage normales.
Le mécanisme fondamental de la coulée d'aluminium Le sous-coulage résulte d’une solidification prématurée au niveau du front d’écoulement du métal ou d’un film d’oxydation présent sur ce front, qui empêche la fusion de plusieurs flux métalliques. Par exemple, l’alliage A356 présente une fluidité inférieure à celle du 60% en dessous de 595 °C. Lors du remplissage, le métal en fusion qui entre en contact avec les parois froides du moule forme rapidement une couche superficielle oxydée. Lorsque ces couches se rencontrent à l’intérieur de la cavité, elles ne parviennent pas à former une liaison métallurgique, ce qui entraîne un sous-coupe.
Les principaux paramètres influençant la formation de pièces trop courtes sont notamment la température de coulée, la température du moule, la vitesse d’injection et la teneur en fer. Les données enregistrées par Supro indiquent une augmentation significative du risque de pièces trop courtes lorsque les températures de coulée descendent en dessous de 650 °C. L'augmentation de la teneur en fer de 0,1 % en poids à 0,2 % en poids réduit la fraction en phase solide, ce qui atténue les problèmes de pièces trop courtes. Le contrôle des gradients de température dans le moule garantit des conditions de remplissage uniformes.
Solutions et mesures préventives en cas de défauts d'impression
Pour être efficace maîtriser les défauts de sous-remplissage dans la coulée d'aluminium, Supro MFG a mis en place une solution systématique alliant optimisation des processus et contrôle de précision. Grâce à des systèmes de simulation intelligents, le système de coulée est optimisé pour maintenir la vitesse interne de la buse entre 35 et 45 m/s, ce qui réduit le temps de remplissage de 30%. Les paramètres du procédé font l’objet d’un contrôle en plusieurs étapes : température de coulée de 680 à 710 °C, température du moule de 180 à 220 °C et contrôle segmenté de la vitesse d’injection (0,2 à 0,5 m/s pour la purge à basse vitesse, 2,5 à 4,0 m/s pour le remplissage rapide). Cela a permis de réduire le taux de pièces défectueuses dans la coulée d’aluminium de 5,81 TP3T à 0,61 TP3T.
Pour les pièces moulées spéciales en aluminium, les alliages à faible teneur en fer (0,1 % en poids) font l'objet d'un chauffage par manchon (400–450 °C), tandis que les pièces de grande taille à parois minces sont moulées sous vide (80 mbar). L'expérience de Supro démontre que cette approche améliore considérablement la capacité de remplissage des équipements de moulage de l'aluminium.
En ce qui concerne le contrôle des pièces moulées en aluminium, le contrôle par ressuage permet de détecter des défauts superficiels aussi petits que 0,1 mm, tandis que les systèmes à rayons X détectent des discontinuités internes pouvant atteindre 0,3 mm. Des normes graduées sont établies en fonction des scénarios d'application : les composants non structurels autorisent des défauts ≤ 3 mm (espacés d'au moins 25 mm), tandis que les composants structurels ne tolèrent aucun défaut. Ce système réduit de 42% les taux de défaillance sur site des pièces moulées en aluminium, permettant ainsi d'atteindre un équilibre optimal entre qualité et coût.
Pour des solutions détaillées concernant misruns, veuillez consulter cet article.
Microporosité des pièces moulées en aluminium
La porosité est la plus défaut interne courant dans les pièces moulées en aluminium, et une alimentation efficace est essentielle pour obtenir des coulées denses.
Mécanisme de formation de la microporosité
La porosité résulte essentiellement d'une compensation insuffisante du retrait lors de la solidification des pièces moulées en aluminium, ce qui entraîne la formation de cavités internes au sein de la pièce moulée. Ce défaut survient généralement au cours des dernières phases de solidification, lorsque la circulation du métal liquide entre les dendrites est entravée et ne peut plus compenser le retrait de la matière solide, ce qui entraîne la formation de cavités dispersées à l'intérieur de la pièce moulée en aluminium.
Facteurs clés influençant la formation de porosité des pièces moulées en aluminium notamment les propriétés de l'alliage, les conditions de refroidissement et la conception du moule. Les alliages d'aluminium présentant de larges plages de solidification, tels que l'A356, sont plus susceptibles de développer une microporosité dispersée en raison de leur phase pâteuse plus étendue, qui obstrue les voies de compensation du retrait.
La vitesse de refroidissement influe directement sur la taille et la répartition des défauts de porosité. Les données pratiques de Supro indiquent qu’une augmentation de la vitesse de refroidissement de 1 °C/s à 5 °C/s réduit la taille moyenne des pores de 120 μm à 35 μm. Maîtrise des points chauds dans le moule La conception est particulièrement cruciale pour la production de pièces moulées conformes aux spécifications., car des variations inappropriées de l'épaisseur des parois peuvent entraîner une surchauffe localisée et former des zones de porosité concentrées.
Solutions et mesures préventives contre la microporosité
À empêcher En ce qui concerne les défauts de porosité dans les pièces moulées en aluminium, Supro a mis au point une solution complète allant de la détection précise à la prévention systématique. Un système d’évaluation à plusieurs niveaux inspecte les structures des pièces moulées : les essais de pression vérifient l’étanchéité à l’air ; le contrôle par rayons X utilise un système de classification à cinq niveaux conforme à la norme ASTM E505 (les zones critiques doivent être de grade ≤ 2) ; l’analyse métallographique garantit des taux de porosité ≤ 2% pour les applications générales pièces moulées et ≤ 0,51 TP3T pour les composants soumis à la pression. La tomodensitométrie industrielle permet en outre de réaliser des analyses quantitatives en trois dimensions.
Une méthode modulaire permet de concevoir le système de colonnes montantes (rapport de module ≥ 1,2), complétée par des manchons isolants afin d'améliorer l'efficacité de la compensation de retrait de 40%. La technologie de solidification directionnelle est mise en œuvre, avec des blocs de refroidissement placés dans les zones de points chauds afin d'atteindre un taux de solidification directionnelle supérieur à 85%.
Lors du traitement de la masse fondue, le dégazage rotatif permet de maintenir la teneur en hydrogène en dessous de 0,15 ml/100 g d'Al. Les paramètres de procédé optimisés fixent la durée de maintien de la pression à 1,5 fois le carré de l'épaisseur de paroi. La mise en œuvre de ce système a permis de réduire les taux de rebut liés à la porosité critique des pièces moulées de 8,31 TP3T à 1,21 TP3T.
Pour découvrir des solutions détaillées permettant de remédier au problème de porosité, consultez cet article.
Solutions systématiques pour prévenir efficacement les défauts de moulage de l'aluminium
Pour atteindre l'objectif d'une coulée d'aluminium sans défaut, il est possible de mettre en œuvre une approche scientifique et systématique. Supro MFG a mis en place un système complet couvrant l'ensemble du processus, du contrôle à la source des défauts à l'amélioration continue. Cela permet de faire évoluer le contrôle qualité d'une détection passive vers une prévention proactive, garantissant ainsi la constance et la fiabilité des performances des pièces moulées en aluminium.
Contrôle rigoureux des paramètres de processus pour améliorer la qualité globale des pièces moulées en aluminium
Supro définit des plages de contrôle rigoureuses pour les paramètres critiques du processus, comme le maintien de la température de fusion à ±5 °C près. Grâce à un contrôle précis de ces paramètres, les processus de production sont optimisés, ce qui constitue une base solide pour la fabrication de pièces moulées en aluminium de haute qualité.
Recours à une purification composite technologie et analyse spectrale rapide Grâce à ces systèmes, la teneur en hydrogène de la masse fondue d'aluminium est stabilisée à un niveau inférieur à 0,15 ml/100 g d'aluminium, avec un rendement d'élimination des inclusions d'oxyde supérieur à 85%. Cela garantit que les teneurs en tous les éléments restent en permanence dans les plages de composition optimales.
Technologies d'inspection avancées pour la surveillance en temps réel de la qualité des pièces moulées en aluminium
Supro intègre une technologie de détection de pointe dans ses chaînes de production afin de mettre en place un réseau complet de contrôle qualité, permettant la détection en temps réel des défauts de surface sur les pièces moulées en aluminium, jusqu'à 0,1 mm. Associée à des algorithmes d'apprentissage profond, cette technologie permet une classification automatisée avec une précision supérieure à 95%.
Grâce à l'utilisation de réseaux de capteurs embarqués pour collecter des données sur la coulée d'aluminium et à la mise en corrélation avec les résultats des analyses de qualité, les anomalies de processus sont signalées de manière proactive. Cela permet de faire passer la détection des problèmes de l'inspection traditionnelle post-production au processus de fabrication lui-même.
Processus de production fondés sur les données pour l'amélioration continue des systèmes de production de pièces moulées en aluminium
Supro MFG a mis en place un système complet de traçabilité de la qualité des pièces moulées en aluminium. Cette plateforme de données intègre les paramètres des équipements, les données d'inspection et les réglages des processus, ce qui permet de mettre en évidence les corrélations intrinsèques entre les paramètres de processus et les types de défauts, et ainsi de fournir des orientations claires pour l'amélioration continue du processus de moulage de l'aluminium.
Parallèlement, un modèle prédictif des défauts de moulage de l'aluminium a été mis au point. Ce système surveille les paramètres du processus en temps réel, émettant des alertes précoces sur les risques potentiels liés à la qualité avec un taux de précision supérieur à 90%. Il a permis à plusieurs reprises d'éviter l'apparition de défauts de moulage de l'aluminium au niveau des lots. Ce mécanisme d’amélioration continue, fondé sur les données, constitue un cycle PDCA complet, garantissant ainsi la qualité de l’aluminium Le système de gestion de la qualité de la fonderie évolue en permanence et améliore la satisfaction des clients satisfaction.
La solution systématique proposée par Supro MFG permet aux fabricants de pièces moulées en aluminium de faire évoluer leur contrôle qualité d'une approche réactive vers une prévention proactive. Cette approche améliore la qualité des produits tout en réduisant considérablement les coûts liés à la qualité, garantissant ainsi aux entreprises un avantage concurrentiel durable sur le marché mondial.
Conclusion
Les problèmes de qualité rencontrés au cours du processus de fabrication des pièces moulées en aluminium ont un impact direct sur les propriétés mécaniques, la durée de vie et la fiabilité finale du produit. Il s'agit là d'un problème urgent auquel doivent faire face de nombreux fabricants de pièces moulées en aluminium. En se basant sur la fréquence d’apparition des défauts, la difficulté à les contrôler et leur impact potentiel sur les performances du produit, Supro classe les défauts de moulage d’aluminium en deux catégories comme suit : les défauts à haute fréquence et difficiles à contrôler, tels que les fissures, les problèmes de microstructure, les points durs et les déformations ; et les défauts à faible fréquence et faciles à défauts maîtrisables tels que les manques de matière et la porosité.
Aluminium La gestion des défauts de moulage constitue un domaine d'ingénierie complexe une démarche qui exige une réflexion systématique et une amélioration continue. Ce n’est qu’en acquérant une compréhension approfondie des mécanismes à l’origine des différents défauts et en mettant en œuvre des mesures ciblées de prévention et de contrôle Quelles stratégies permettent de limiter la formation de coulées d'aluminium ? prévenir efficacement les défauts. Cette approche améliore considérablement la qualité des produits, réduit les coûts liés à la qualité et renforce la compétitivité sur le marché.
Si votre projet nécessite des pièces moulées en aluminium complexes, à parois minces et de haute précision, produites en grande série, ou s'il requiert des solutions pour relever les défis liés à une faible productivité de moulage, n'hésitez pas à contacter à tout moment l'équipe d'ingénieurs spécialisés de Supro. Nous nous engageons à vous fournir des solutions sur mesure services de casting adaptés à vos besoins, garantissant ainsi que chaque composant présente une homogénéité dimensionnelle et une densité exceptionnelles.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina