
La calidad de los moldes para fundición a presión de aluminio influye en los costos ocultos de fabricación de un proyecto. En el mercado global de compras para los sectores automotriz e industrial, que es altamente competitivo, un diseño deficiente de los moldes puede provocar rápidamente graves retrasos en el proyecto, altas tasas de desperdicio y desviaciones dimensionales.
Para eliminar sistemáticamente estos riesgos, es esencial dominar cinco parámetros clave del molde: el equilibrio térmico, la geometría de la entrada de material, la eficiencia de ventilación, el ángulo de desmoldeo y la expulsión equilibrada. Al optimizar estos factores, los compradores globales pueden estabilizar con éxito el fundición a presión de aluminio proceso, prolongar la vida útil del molde y reducir con confianza las tasas de defectos en los componentes hasta en un 30%.
Este artículo ofrece una visión general sistemática de los cinco parámetros fundamentales de diseño del aluminio moldes para fundición a presión y la selección de materiales para moldes. Desde el enfriamiento por contorno, que reduce los tiempos de ciclo en un 25%, hasta los canales en forma de H que eliminan la turbulencia, y el moldeo asistido por vacío que logra una porosidad casi nula, Supro MFG —como proveedor integral— fundición a presión a medida Fabricante de moldes: integra directamente estas estrategias avanzadas de DFM en sus diseños para garantizar que los proyectos de nuestros clientes alcancen una alta precisión, un abastecimiento sin riesgos y la máxima rentabilidad.
Equilibrio térmico en el molde de fundición a presión de aluminio
Gestión del equilibrio térmico dentro de fundición a presión de aluminio Los moldes determinan la porosidad y la susceptibilidad a las grietas de las piezas fundidas de aluminio. Si la disipación desigual del calor genera puntos calientes localizados, pueden producirse grietas térmicas y graves porosidad por contracción se producirá a medida que la aleación fundida se contraiga. Los fabricantes profesionales garantizan una solidificación direccional sincronizada y evitan el agrietamiento por tensión térmica mediante el diseño de canales de enfriamiento conformados que se adaptan perfectamente a la cavidad del molde, el control estricto de la temperatura del molde de la aleación y la selección de acero H13 de alta calidad.
Cómo el desequilibrio térmico provoca porosidad y grietas por calor
Cuando el diseño de un molde para fundición a presión de aluminio no logra disipar el calor de manera uniforme, pueden formarse “puntos calientes” en ciertas áreas, lo que hace que la aleación fundida permanezca líquida por más tiempo en esas regiones que en las áreas circundantes. A medida que el aluminio se contrae durante este período de enfriamiento retardado, se separa de las secciones solidificadas, lo que da lugar a grietas por calor y a una porosidad por contracción grave. Para resolver este problema, los ingenieros de diseño de moldes deben monitorear la diferencia de temperatura entre la cavidad y el núcleo para garantizar una solidificación sincronizada y direccional.
Diseño de sistemas de enfriamiento conformes frente a canales convencionales
La fabricación tradicional de moldes personalizados para fundición a presión de aluminio se basa en trayectorias de perforación rectas, que a menudo no logran cubrir cavidades profundas o geometrías complejas, lo que da lugar a una distribución desigual del calor. La tecnología de fabricación avanzada de Supro MFG permite diseñar canales de enfriamiento que siguen con precisión los contornos de la cavidad, reduciendo los tiempos de ciclo en un 25%. El uso de estos canales de enfriamiento optimizados ayuda a lograr el proceso uniforme de fundición a presión de aluminio requerido para componentes de alta precisión.
Ajustes de temperatura ideales para las aleaciones A380/A360
En el caso de aleaciones de uso común, como la A380 y la A360, la temperatura superficial de los moldes de fundición a presión de aluminio debe mantenerse estrictamente entre 180 °C y 240 °C antes del moldeo por inyección. Si la temperatura es demasiado baja, puede provocar una solidificación prematura y defectos de sellado en frío; si la temperatura es demasiado alta, acelerará el desgaste del molde. La selección de materiales de alta calidad para los moldes de fundición a presión de aluminio, como el acero H13 de primera calidad, garantiza que el molde no se agriete al estar sometido a estas severas tensiones térmicas.
Sistemas de alimentación para moldes de fundición a presión de aluminio
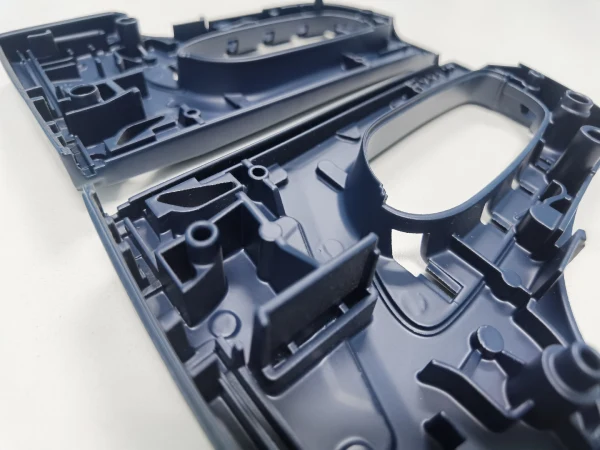
El sistema de control de flujo determina si se produce turbulencia o cierres en frío se producirá en la aleación fundida. Si el espesor de la entrada, la velocidad de flujo o la disposición de los canales de una fundición a presión de aluminio Si el molde no está bien equilibrado, puede provocar defectos como las costuras frías. Supro MFG utiliza canales cónicos y lisos, controla la velocidad del flujo en la compuerta y emplea canales en forma de H o de estrella para garantizar el llenado simultáneo de múltiples cavidades, minimizando así la tasa de desechos.
Prevención del flujo turbulento y de los bloqueos por frío
Los moldes de fundición a presión de aluminio mal diseñados suelen provocar turbulencias en el flujo, lo que atrapa gas y causa porosidad interna en el producto terminado. Cuando el flujo del metal se obstruye o pierde demasiado calor, se produce un “cierre en frío”, que se manifiesta como una costura visible donde dos corrientes de metal no logran fusionarse adecuadamente. Para evitar esto, el canal de inyección debe tener forma cónica y una superficie lisa para garantizar una presión constante durante todo el proceso de fundición a presión de aluminio.
Optimización del espesor de la entrada y la velocidad de la entrada
El espesor de la entrada es un factor clave para controlar la velocidad de flujo del metal fundido al ingresar a los moldes de fundición a presión de aluminio. Las velocidades de flujo típicas para el aluminio oscilan entre 30 y 50 metros por segundo; las velocidades excesivamente altas pueden causar erosión del molde, mientras que las velocidades excesivamente bajas pueden provocar defectos en la superficie. El ajuste de estos parámetros requiere un conocimiento profundo de los materiales de los moldes de fundición a presión de aluminio para garantizar que la entrada se pueda recortar fácilmente sin comprometer la integridad estructural de la pieza fundida.
Equilibrio de la disposición de los canales de distribución en moldes de múltiples cavidades
Al utilizar moldes de fundición a presión de aluminio de múltiples cavidades para la producción en grandes volúmenes, el sistema de conductos debe estar perfectamente equilibrado para garantizar que cada cavidad se llene exactamente al mismo tiempo y bajo la misma presión. Si la disposición está desequilibrada, algunas piezas se llenarán en exceso, mientras que otras quedarán “sin llenar” o se llenarán de manera incompleta. Los ingenieros experimentados de Supro MFG suelen emplear diseños de canales en forma de “H” o de “estrella” para garantizar que la longitud del canal desde la entrada hasta cada cavidad del molde personalizado de fundición a presión de aluminio sea exactamente la misma.
Diseño de la ventilación de un molde para fundición a presión de aluminio
Un diseño eficaz de ventilación garantiza que el aire sea expulsado del metal fundido y se escape sin problemas. Si un fundición a presión de aluminio Si el molde carece de canales de escape, la contrapresión ralentizará el llenado y provocará inestabilidad estructural. Supro MFG utiliza simulación de fluidos para ubicar los orificios de ventilación y los canales de desbordamiento con el fin de recoger el metal frío y las escorias, mientras que se emplea la fundición asistida por vacío para obtener piezas sin porosidad, una práctica que se ha convertido en el estándar de la industria para componentes de alta resistencia en los sectores automotriz y aeroespacial.
Cómo eliminar el aire atrapado y las burbujas internas
Cuando el gas no puede escapar de un molde de fundición a presión de aluminio, se comprime a alta presión, lo que provoca porosidad interna o burbujas en la superficie después de que la pieza se retira del molde. Estos defectos suelen ser difíciles de detectar antes del tratamiento térmico o el mecanizado CNC, pero pueden causar fallas en la pieza o incluso explosiones durante el proceso de calentamiento. Al optimizar el proceso de moldeo a presión de aluminio mediante la simulación de fluidos en las primeras etapas, podemos identificar las zonas de “gas muerto” y ubicar con precisión los orificios de ventilación en los puntos de convergencia del flujo de metal.
Ubicación estratégica de los pozos de desagüe
Los pozos de desbordamiento están diseñados específicamente para atrapar impurezas de metal frío y escoria de óxido en la parte delantera del canal de colada en moldes personalizados para fundición a presión de aluminio. Estos pozos de desbordamiento deben colocarse estratégicamente al final de la sección de llenado o cerca de áreas de paredes gruesas donde el gas tiende a acumularse. El uso de moldes de fundición a presión de aluminio de alta calidad con una distribución bien diseñada de los canales de desbordamiento puede mejorar significativamente la densidad y el acabado superficial de las piezas fundidas finales.
Cuándo utilizar la fundición a presión asistida por vacío
En el caso de componentes estructurales o piezas herméticas que requieren una porosidad casi nula, es posible que las medidas estándar de ventilación en los moldes de fundición a presión de aluminio no cumplan con los requisitos. La tecnología asistida por vacío elimina activamente el aire de la cavidad del molde antes de inyectar el metal, lo que la convierte en la solución preferida para proyectos complejos y personalizados de fundición a presión de aluminio. Aunque esto requiere el uso de materiales de molde más especializados y sellos más herméticos, se ha convertido en el estándar de la industria para aplicaciones de alta resistencia en los sectores automotriz y aeroespacial.
Ángulos de desmoldeo para moldes de fundición a presión de aluminio
El uso de los ángulos de desmoldeo correctos en moldes para fundición a presión de aluminio garantiza un proceso de expulsión sin problemas y mantiene la consistencia dimensional. Los ingenieros de Supro MFG calculan estos ángulos durante la etapa inicial fase de diseño para garantizar las piezas se puede expulsar sin problemas, sin ejercer una tensión mecánica excesiva sobre el molde o el sistema de automatización.
Prevención de la resistencia de superficie y las grietas por eyección
En el diseño de moldes para fundición a presión de aluminio, si el ángulo de desmoldeo es insuficiente, la pieza rozará contra el molde de acero durante la expulsión, lo que provocará rayones en la superficie de la pieza fundida de aluminio y generará desechos costosos debido a defectos superficiales. En casos graves, la fuerza excesiva requerida para expulsar la pieza también puede provocar que las secciones de paredes delgadas se agrieten o dejen marcas profundas de los pasadores de expulsión. El uso de moldes de fundición a presión de aluminio con un ángulo de desmoldeo adecuado puede eliminar esta resistencia, reduciendo así significativamente la tasa de desperdicio.
Ángulos de inclinación estándar para paredes internas frente a paredes externas
Debido a que el aluminio que se contrae envuelve firmemente el núcleo interno, las paredes internas requieren un ángulo de desmolde más pronunciado (por lo general, de 1,5° a 2°) al diseñar moldes personalizados para fundición a presión de aluminio. Las paredes exteriores se contraerán hacia el exterior de la cavidad; por lo tanto, dependiendo de la profundidad de los detalles, un ángulo de desmoldeo menor, de tan solo 0,5° a 1°, es suficiente para un rendimiento óptimo. El cumplimiento de estas estrictas normas evita el desgaste prematuro del material del molde de fundición a presión de aluminio y garantiza el funcionamiento eficiente de las líneas de producción de gran volumen.
Agregar radios de redondeo para aliviar la tensión
Las esquinas agudas en el interior de los moldes de fundición a presión de aluminio pueden actuar como puntos de concentración de tensión severa, lo que podría provocar grietas prematuras en el molde o fallas estructurales en la pieza fundida. El diseño de radios de redondeo suficientes en las bases de las nervaduras y las paredes puede suavizar estas transiciones bruscas, lo que favorece un flujo más fluido del metal y mejora la resistencia geométrica de la pieza. En Supro MFG, nos aseguramos de que todas las esquinas afiladas se sustituyan por redondeos calculados para maximizar la vida útil a fatiga de los moldes de fundición a presión de aluminio.
Sistemas de expulsión en moldes de fundición a presión de aluminio
El diseño del sistema de expulsión mecánica en un molde de aluminio El molde de fundición determina la seguridad con la que las piezas solidificadas pueden expulsarse del molde. Aunque las etapas de llenado y enfriamiento sean impecables, un equilibrio inadecuado durante la etapa de expulsión puede causar daños permanentes o deformación de las piezas en el último momento. Supro MFG le da gran importancia al sistema de guía, a los pasadores de retorno y a la presión de expulsión hidráulica para garantizar la integridad de cada lote de producción.
Cómo evitar la deformación de las piezas y las marcas de los expulsores
En el diseño de moldes para fundición a presión de aluminio, si los pasadores de expulsión ejercen una presión desigual sobre una pieza fundida que aún está caliente, la tensión localizada puede provocar que la pieza se deforme o que queden marcas visibles de los pasadores de expulsión en su superficie. Este es un punto de falla común en los componentes de alta precisión y puede dar lugar a que se descarten debido a problemas estructurales. Asegurarse de que la fuerza de expulsión se distribuya uniformemente por todo el molde de fundición a presión permite retirar las piezas de manera limpia y suave, al tiempo que se mantienen sus tolerancias dimensionales críticas.
Optimización de la colocación y la presión de los pines
Al configurar los moldes para fundición a presión de aluminio, los ingenieros de Supro MFG colocan los pasadores de expulsión de gran diámetro en las zonas más resistentes de la pieza, como las secciones de paredes gruesas, las nervaduras internas y los salientes. La presión de expulsión hidráulica debe ajustarse cuidadosamente —por lo general, entre 40 y 80 bar—, y el valor exacto depende de la superficie y la profundidad de la pieza fundida. Este control estricto estabiliza el proceso de fundición a presión de aluminio y evita que las secciones de paredes delgadas se perforen o se fracturen bajo cargas mecánicas repentinas.
Prevenir la acumulación de flash para reducir el tiempo de inactividad
Con el tiempo, el metal fundido puede filtrarse por los pequeños espacios alrededor de los pasadores eyectores, lo que provoca una acumulación de rebabas que causa atascos mecánicos. Esto no solo requiere detener inmediatamente la producción para realizar el mantenimiento del molde, sino que también acelera el desgaste del material del molde de fundición a presión de aluminio y genera altos costos por el tiempo de inactividad del equipo. Supro MFG resuelve eficazmente este problema mediante el control estricto de las tolerancias de los pasadores de expulsión (por lo general, +0,01 mm) y la implementación de un sistema automático de lubricación localizada, lo que garantiza un funcionamiento fluido del equipo y ciclos de producción ininterrumpidos.
Cómo elegir el material adecuado para los moldes de fundición a presión de aluminio a fin de mejorar el rendimiento
Selección del material adecuado para la fundición a presión de aluminio El uso de moldes adecuados es esencial para garantizar la vida útil del molde y la calidad constante de las piezas. Supro MFG selecciona los grados de acero y tratamiento térmico especificaciones para volúmenes de producción específicos, asegurando que el molde mantenga su integridad estructural a lo largo de cientos de miles de ciclos.
Aceros para troqueles de alta calidad (H13) resistentes a las grietas por calor
Durante el proceso de fundición a presión de aluminio, los ciclos rápidos de calentamiento y enfriamiento hacen que la superficie del molde se expanda y se contraiga, lo que da lugar a “grietas térmicas”. El uso de acero H13 o Dievar de alta calidad, que ha sido sometido a un riguroso proceso de endurecimiento al vacío, mejora significativamente su resistencia a la fatiga térmica. La selección de estos aceros de alta calidad en el diseño de los moldes para la fundición a presión de aluminio evita que las microfisuras transfieran una textura rugosa a la pieza fundida final.
Recubrimientos avanzados para evitar la soldadura del aluminio
La soldadura del aluminio se refiere a la unión química entre la aleación fundida y el hierro en los moldes de fundición a presión, lo que provoca que la aleación se adhiera a la superficie de la cavidad y desgarre la pieza de trabajo durante la expulsión. Para resolver este problema, Supro MFG emplea tecnologías avanzadas de tratamiento de superficies para moldes de fundición a presión de aluminio, tales como recubrimientos por deposición física de vapor (PVD) (por ejemplo, CrN o TiAlN) y nitruración por plasma. Estas capas protectoras reducen el coeficiente de fricción, disminuyen la dependencia de los aerosoles de agentes desmoldantes químicos y prolongan significativamente la vida útil de los moldes en líneas de producción de gran volumen.
Comuníquese con Supro-Mfg
En diseño de moldes para fundición a presión de aluminio, la optimización de estos cinco parámetros clave —equilibrio térmico, entradas de material, ventilación, ángulos de desmoldeo y expulsión— puede reducir directamente la tasa de defectos en un 30%. Para los compradores de todo el mundo, esta reducción elimina el riesgo de desperdicio inesperado, Mecanizado CNC reelaboraciones y costosos retrasos en la cadena de suministro, lo que reduce significativamente el costo total de propiedad (TCO).
Supro MFG incorpora rigurosos estándares de DFM en cada producto personalizado molde para fundición a presión de aluminio, lo que garantiza una precisión repetible y una producción constante a gran escala.
Comuníquese con Supro MFG Hoy mismo, solicita una revisión técnica gratuita y un análisis de los canales del molde para tu próximo proyecto.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina