
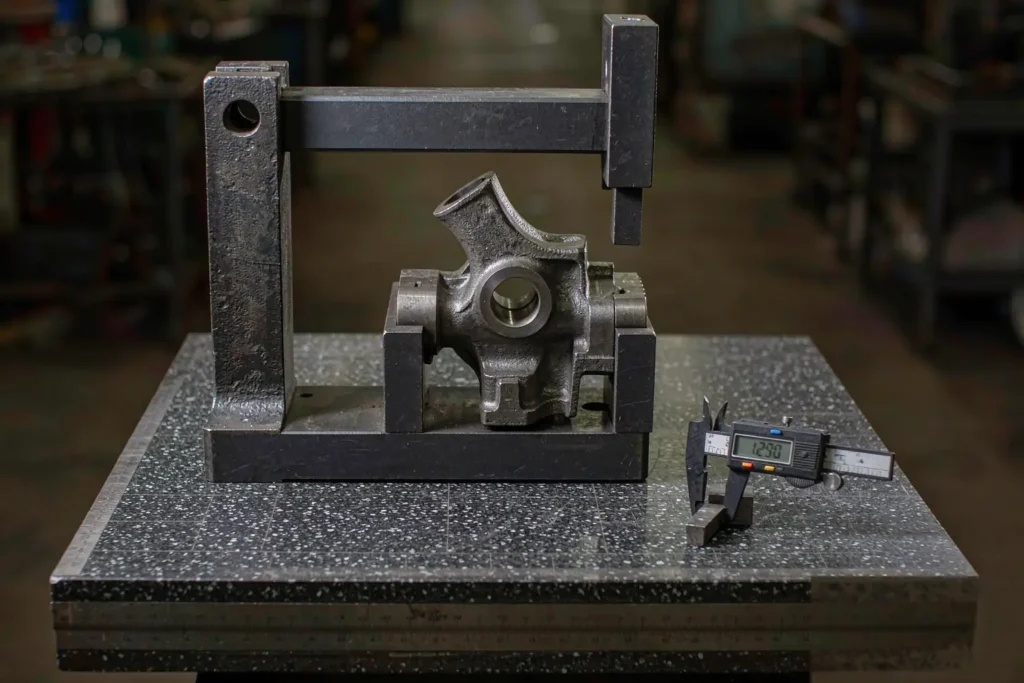
Tolerancias de fundición determina si tu pieza encaja en el ensamblaje a la primera o si pasa una semana en el taller para ser reelaborada. En esta guía, repasamos los grados DCTG de la norma ISO 8062, las tolerancias lineales reales según el proceso (moldeo en arena, moldeo a la cera perdida, moldeo a presión y moldeo en concha), y las reglas de taller que seguimos cuando un comprador envía una solicitud de cotización con nada más que un dibujo en 2D.
La mayoría de los problemas de abastecimiento en el sector B2B no tienen que ver con la composición química de las aleaciones ni con la pureza de la fundición, sino con variaciones geométricas que el comprador nunca especificó por escrito. Este artículo te brinda el lenguaje, las cifras y el flujo de trabajo necesarios para especificar tolerancias de fundición que la fundición realmente pueda alcanzar, dejando al mismo tiempo un margen en el que el mecanizado posterior resulte más económico que intentar alcanzar el límite de la pieza tal como se funde. Para conocer los fundamentos del proceso, consulta nuestro Guía de fundición de metales; las referencias a las asociaciones de la industria que figuran a continuación se basan en AFS publicaciones técnicas.
Por qué son importantes las tolerancias de fundición en la producción B2B
Una banda de tolerancia demasiado amplia aumenta el margen de mecanizado y el costo de la materia prima; si es demasiado estrecha, la tasa de rechazo se dispara más allá del punto en que cualquier precio unitario tenga sentido. El plano del comprador suele indicar la tolerancia de la pieza final, pero las fundiciones deben traducirla en tal como se fundió y posprocesamiento bandas por separado. Saltarse esa traducción es la causa principal más común de defectos comunes en la fundición más adelante en el proceso: las piezas llegan con sobredimensiones, se sujetan en el dispositivo de sujeción y se deforman durante el tratamiento térmico.
Tolerancias de fundición estándar frente a lineales
Las tolerancias lineales se aplican a una sola dimensión a lo largo de la característica más larga (longitud, ancho, altura, distancia entre agujeros). Las tolerancias geométricas —planitud, cilindricidad, posición, perfil, excentricidad— son especificaciones de GD&T que se superponen al rango lineal. Un comprador que solo indique “±0,5 mm” en un soporte de 300 mm está aceptando implícitamente cualquier nivel de planitud y posición que la fundición pueda alcanzar, lo cual, en un molde de arena verde, fácilmente puede superar los 1,5 mm en ese tramo. Si esa planitud es importante para el ensamblaje, la especificación debe figurar en el dibujo.
Clases DCTG de la norma ISO 8062 (la referencia común)
La norma ISO 8062-3 define un conjunto de grados de tolerancia dimensional de fundición (DCTG, por sus siglas en inglés), que van desde el DCTG 5 (el más estricto) hasta el DCTG 16 (el más holgado). Cada grado asigna un rango de longitud nominal a una banda de tolerancia. Las fundiciones y los compradores utilizan el DCTG como una forma abreviada de expresarse: “DCTG 8 en las dimensiones lineales” le indica al taller que debe apuntar a una banda específica sin tener que discutir qué decimal escribir en el plano. La tabla a continuación muestra cómo se traducen los grados DCTG 8 a DCTG 12 en milímetros reales.
| Longitud nominal (mm) | DCTG 8 (± mm) | DCTG 10 (± mm) | DCTG 12 (± mm) |
|---|---|---|---|
| 10 – 16 | 0.26 | 0.50 | 1.0 |
| 16 – 25 | 0.30 | 0.60 | 1.2 |
| 25 – 40 | 0.36 | 0.70 | 1.4 |
| 40 – 63 | 0.42 | 0.80 | 1.6 |
| 63 – 100 | 0.50 | 1.0 | 2.0 |
| 100 – 160 | 0.60 | 1.2 | 2.4 |
| 160 – 250 | 0.70 | 1.4 | 2.8 |
Si tu plano no especifica un grado DCTG, pide a la fundición que te dé una cotización basada en el DCTG 10 por defecto; la mayoría de los talleres de arena verde y de moldes de cáscara pueden cumplir con ese grado sin un recargo en el precio, mientras que el DCTG 8 a menudo requiere un control de proceso más estricto que el comprador en realidad no necesita.
¿Qué factores influyen en la variación de la tolerancia en la fundición?
Hay tres factores que determinan el rango de tolerancia de la pieza fundida: la holgura por contracción del modelo, la rigidez del molde y la capacidad del proceso (Cpk). El primero es, en gran medida, una propiedad de la aleación; consulte nuestro selección de aleaciones para fundición guía de valores de contracción por familia — mientras que estos dos últimos dependen del equipo de la fundición, los materiales de moldeo y la disciplina de inspección.
Margen de contracción del patrón
El hierro fundido se contrae aproximadamente 1,0%, el acero al carbono entre 1,5 y 2,0%, las aleaciones de aluminio entre 1,0 y 1,5%, y las aleaciones de cobre entre 1,5 y 2,2% al enfriarse. El modelista suma esta cantidad a cada dimensión antes de cortar el modelo; si la fundición cambia de aleación sin volver a cortar el modelo, todas las dimensiones se desvían. Esta es también la razón por la que tratamiento térmico de piezas fundidas A la temperatura T6 o a temperaturas de alivio de tensiones se produce un pequeño crecimiento adicional (0,05–0,15%) que el comprador debe tener en cuenta en la pieza final.
Rigidez del molde y capacidad del proceso (Cpk)
La fundición a presión de alta presión produce el rango de tolerancia de la pieza fundida más estrecho de los cuatro procesos comunes (típicamente ±0,1 mm en 50 mm), pero la capacidad a largo plazo sigue dependiendo del tonelaje de sujeción de la máquina, el control de temperatura del molde y la repetibilidad entre inyecciones. Los moldes de arena verde suelen alcanzar un Cpk de 1,0 a 1,3 en dimensiones lineales; los de cáscara de resina y la fundición a la cera perdida elevan ese valor a 1,3–1,6. Si su plano requiere un Cpk superior a 1,67 (es decir, una tasa de defectos cercana a cero), asuma que la fundición cotizará el mecanizado posterior, a menos que pueda justificar el costo de una ventana de proceso más estrecha.
Tolerancias de fundición lineal según el proceso
Utilice esto como punto de partida cuando el comprador no haya especificado un grado DCTG. Los números son valores típicos de planta para piezas de tamaño mediano (longitud nominal de 100 a 250 mm) en aleaciones para las que el proceso es adecuado. El rango exacto se ajusta o se amplía según la geometría de la pieza, la aleación y el tamaño del lote.
| Proceso | Tolerancia lineal típica (100–250 mm) | Equivalente a la norma ISO 8062 DCTG | La mejor opción |
|---|---|---|---|
| Fundición en arena verde | ±1,0 – 1,6 mm | DCTG 11 – 12 | Carcasas grandes, bases de máquinas |
| Moldeado con recubrimiento de resina | ±0,6 – 1,0 mm | DCTG 9 – 10 | Soportes medianos, cuerpos de válvulas |
| Fundición por cera perdida | ±0,3 – 0,6 mm | DCTG 7 – 9 | Geometría compleja, paredes delgadas |
| Fundición a presión | ±0,1 – 0,3 mm | DCTG 5 – 7 | Piezas no ferrosas de gran volumen |
Para ver una comparación entre la arena y el molde de cera perdida en cuanto a costo, tiempo de producción y tolerancia, consulta Fundición en arena vs. fundición a la cera perdida; para el aspecto de la fundición a presión de esa misma disyuntiva, véase fundición a presión vs. fundición en arena.
Cómo especificar las tolerancias de fundición en tu solicitud de cotización
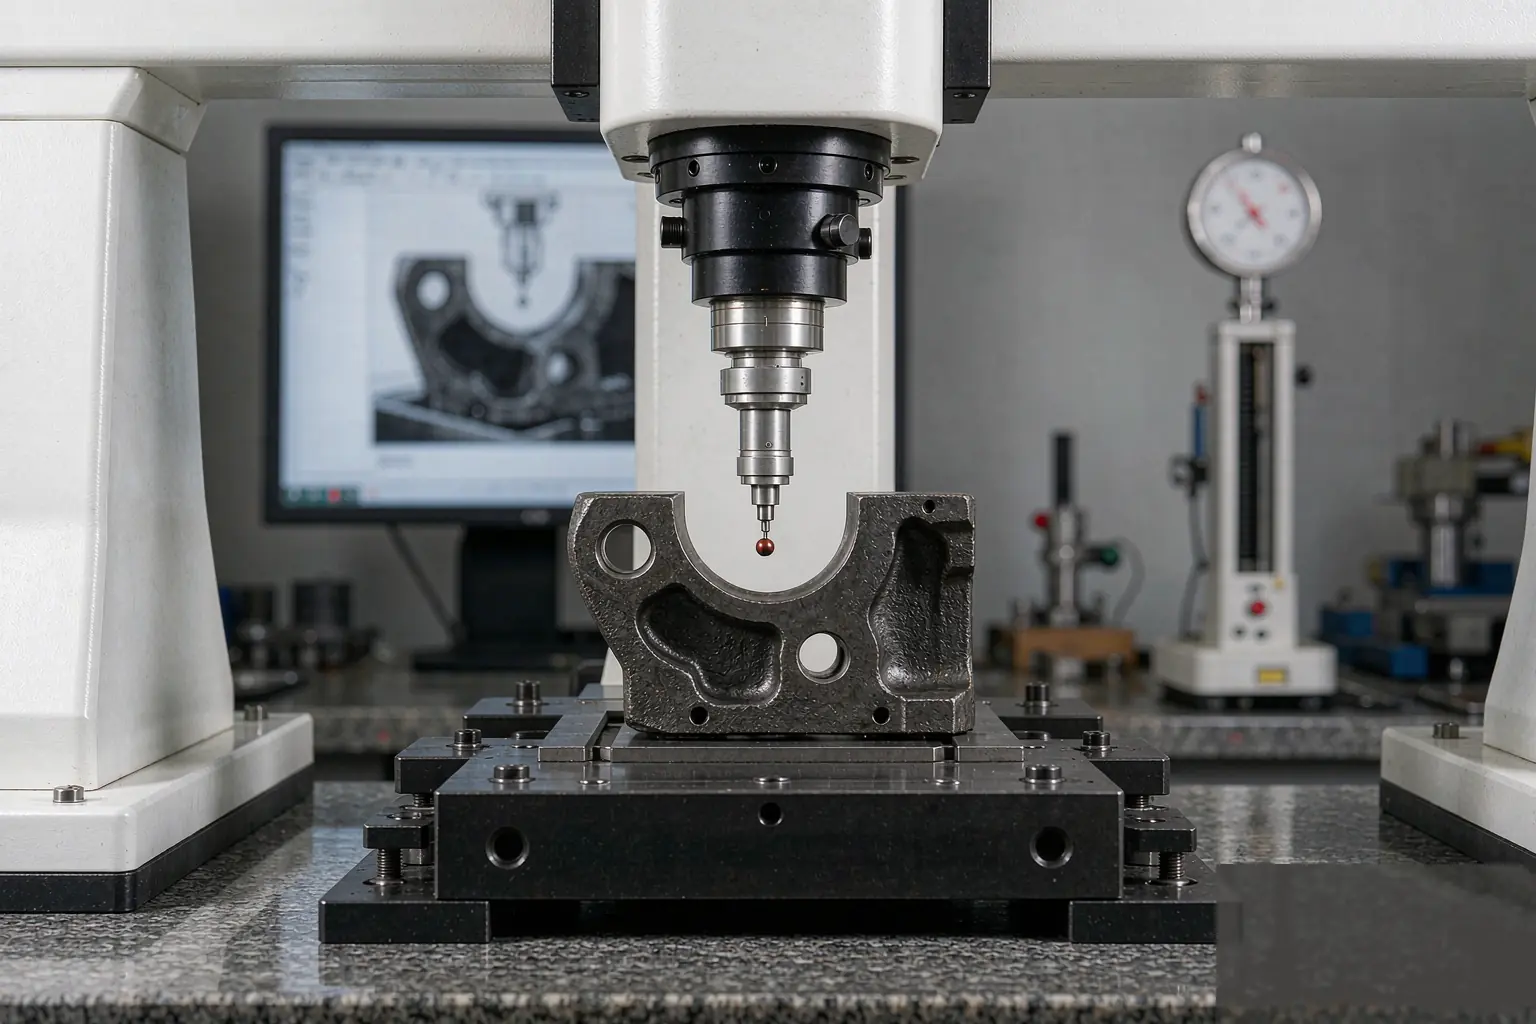
Una solicitud de cotización (RFQ) bien redactada indica cuatro elementos en el propio dibujo: un grado DCTG (o tolerancia por dimensión), las especificaciones de GD&T relevantes para el ensamblaje (posición, excentricidad, planitud), el sistema de referencia que debe utilizar el inspector y la superficie que sirve de referencia para el mecanizado. Si falta alguno de estos elementos, la fundición elaborará la cotización según su propio estándar interno y la discusión se centrará en el informe de inspección, no en el plano.
GD&T vs. más-menos: cuándo es mejor cada uno
Las tolerancias lineales de más-menos son más sencillas de dibujar e inspeccionar, pero no pueden expresar sin ambigüedad que “este orificio debe estar en esta posición con respecto a esa cara”. La GD&T agrega una tolerancia adicional que aumenta con la banda lineal, por lo que, para la misma área del plano, puedes mantener características críticas para el ensamblaje con mayor precisión, mientras permites que las dimensiones no críticas varíen. El costo es la inspección: la GD&T requiere una máquina de medición por coordenadas (CMM) con un programador calificado, mientras que las tolerancias más-menos se pueden verificar con calibres de aceptación/rechazo.
Tolerancias de fundición frente a márgenes de mecanizado
La tolerancia del plano es la tolerancia de la pieza terminada; la fundición debe cumplir con la tal como se fundió tolerancia tras restar el margen de mecanizado (por lo general, de 1,5 a 3,0 mm por cara mecanizada en hierro fundido y acero, y de 1,0 a 2,0 mm en aluminio). Pedirle a la fundición que alcance una tolerancia de ±0,2 mm en el estado de fundición en una cara que de todos modos se va a mecanizar es un desperdicio de dinero; en nuestro Mecanizado CNC vs fundición guía. Las solicitudes de cotización (RFQ) más claras especifican dos conjuntos de tolerancias: uno más ajustado para las características tal como salieron del molde que el comprador desea conservar (superficies de acoplamiento, asientos de cojinetes) y otro más holgado para las superficies que se someterán a mecanizado.
Preguntas frecuentes
¿Cuál es la tolerancia estándar para las piezas fundidas en arena?
Para la fundición de hierro y acero en arena verde, la norma ISO 8062, de DCTG 10 a DCTG 12, cubre la mayoría de las piezas B2B (aproximadamente ±1,0 – 2,0 mm en longitudes nominales de 100 – 250 mm). En el caso de la fundición con molde de resina, esto se limita a DCTG 9 – 10. Si el plano no especifica un grado DCTG, pídele a la fundición que te dé una cotización basada en DCTG 10.
¿Qué tan estrictas pueden ser las tolerancias en la fundición por inversión?
La fundición a la cera perdida suele tener una tolerancia de ±0,3 – 0,6 mm en longitudes de 100 – 250 mm (DCTG 7 – 9), y puede reducirse a ±0,15 – 0,25 mm en piezas pequeñas con mecanizado secundario. Lograr una tolerancia más ajustada que esa sin mecanizado secundario rara vez resulta rentable en comparación con el mecanizado de las características críticas.
¿Son iguales las tolerancias de fundición para todas las aleaciones?
No. Las aleaciones con mayor contracción (acero al carbono, aleaciones de cobre) y menor fluidez requieren mayores holguras en el modelo y bandas de fundición más anchas. El aluminio y el hierro dúctil se funden con mayor precisión y con bandas más estrechas. El grado DCTG se mantiene igual, pero el Cpk práctico y la tasa de rechazo varían según la aleación.
¿Puede el mecanizado posterior compensar las tolerancias holgadas de la fundición?
Sí, pero solo si la tolerancia holgada sigue dejando un margen de mecanizado uniforme en cada cara. Si la pieza fundida presenta una desviación tan grande que el margen de mecanizado varía de 1 mm a 4 mm en la misma cara, el operario se encontrará con puntos blandos, desgaste de las herramientas y desviaciones dimensionales. Cuanto más limpia sea la banda de fundición, más rápido será el paso de mecanizado secundario.
¿Qué es el DCTG en la norma ISO 8062?
DCTG son las siglas de «Grado de tolerancia dimensional de fundición». La norma ISO 8062-3 define grados que van desde el DCTG 5 (el más estricto) hasta el DCTG 16 (el más holgado) y asigna a cada grado un rango de tolerancia para un rango de longitud nominal determinado. Es la forma más clara de referirse a este tema en las conversaciones entre el comprador y la fundición sobre tolerancias de fundición sin entrar en detalles sobre los decimales.
*Los valores de DCTG se basan en la norma ISO 8062-3:2022 y en las normas de fundición de AFS; los rangos de tolerancia lineal reflejan la capacidad típica de producción en las líneas de fundición en arena, en cáscara y a la cera perdida de Supro MFG.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina