
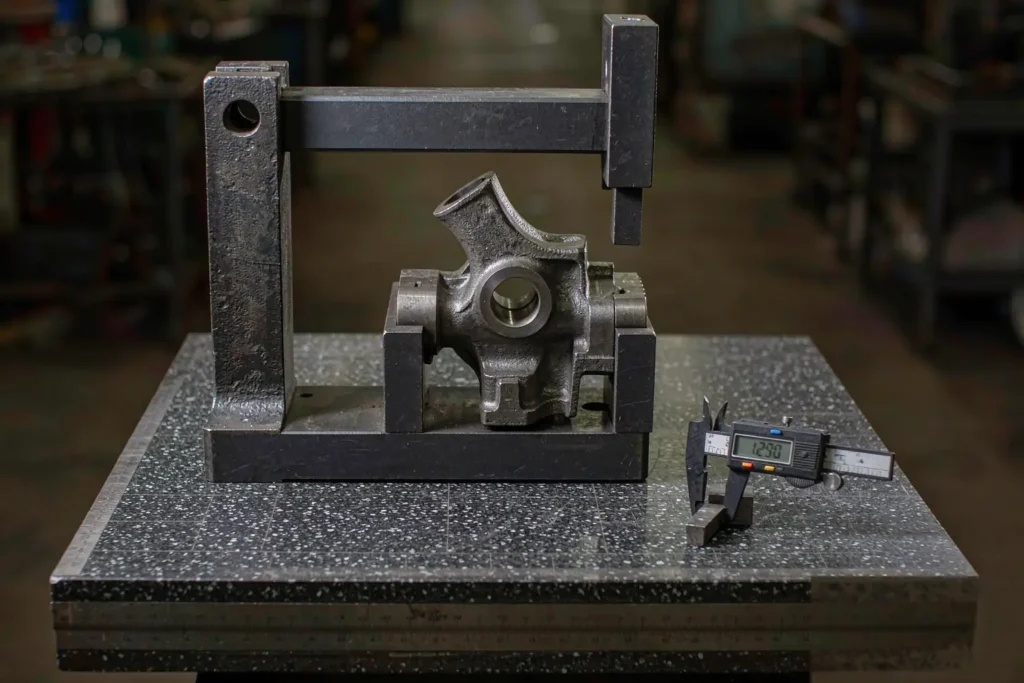
Tolerâncias de fundição decidir se a sua peça se encaixa na montagem à primeira tentativa ou se passa uma semana na oficina a ser retrabalhada. Neste guia, abordamos as classes DCTG da norma ISO 8062, as tolerâncias lineares reais por processo (areia, cera perdida, matriz, concha) e as regras que seguimos na oficina quando um comprador envia um pedido de cotação com nada mais do que um desenho 2D.
A maioria dos problemas de aprovisionamento no setor B2B não tem a ver com a composição química da liga ou com a pureza da fusão — tem a ver com variações geométricas que o comprador nunca especificou. Este artigo fornece-lhe a terminologia, os números e o fluxo de trabalho necessários para especificar tolerâncias de fundição que a fundição consiga realmente atingir, deixando margem para que o acabamento posterior resulte mais económico do que tentar atingir o limite da peça tal como fundida. Para conhecer os princípios básicos do processo, consulte o nosso guia de fundição de metais; as referências às associações setoriais abaixo baseiam-se em AFS publicações técnicas.
Por que razão as tolerâncias de fundição são importantes na produção B2B
Uma banda de tolerância demasiado larga aumenta a margem de usinagem e o custo da matéria-prima; se for demasiado estreita, a taxa de rejeição sobe para além do ponto em que qualquer preço unitário faz sentido. O desenho do comprador indica normalmente a tolerância da peça final, mas as fundições têm de traduzir isso em tal como foi fundido e pós-usinagem faixas separadamente. Ignorar essa conversão é a causa principal mais comum de defeitos comuns de fundição a jusante — as peças chegam com dimensões excessivas, são fixadas no dispositivo de fixação e deformam-se durante o tratamento térmico.
Tolerâncias de fundição padrão vs. lineares
As tolerâncias lineares aplicam-se a dimensões únicas ao longo da característica mais longa (comprimento, largura, altura, distância entre furos). As tolerâncias geométricas — planicidade, cilindricidade, posição, perfil, excentricidade — são especificações GD&T que se sobrepõem à faixa linear. Um comprador que se limite a indicar “±0,5 mm” num suporte de 300 mm está a aceitar implicitamente qualquer planicidade e posição que a fundição consiga garantir, o que, num piso de areia verde, pode facilmente ultrapassar 1,5 mm nesse comprimento. Se essa planicidade for importante para a montagem, a especificação tem de constar do desenho.
Classes DCTG da norma ISO 8062 (a referência comum)
A norma ISO 8062-3 define um conjunto de DCTG (Graus de Tolerância Dimensional de Fundição), desde o DCTG 5 (mais restrito) até ao DCTG 16 (mais flexível). Cada grau associa um intervalo de comprimento nominal a uma faixa de tolerância. As fundições e os compradores utilizam o DCTG como uma forma abreviada de indicação: “DCTG 8 nas dimensões lineares” indica à oficina que deve visar uma faixa específica, sem ter de discutir qual a casa decimal a indicar no desenho. A tabela abaixo mostra como se traduzem os graus DCTG 8 a DCTG 12 em milímetros reais.
| Comprimento nominal (mm) | DCTG 8 (± mm) | DCTG 10 (± mm) | DCTG 12 (± mm) |
|---|---|---|---|
| 10 – 16 | 0.26 | 0.50 | 1.0 |
| 16 – 25 | 0.30 | 0.60 | 1.2 |
| 25 – 40 | 0.36 | 0.70 | 1.4 |
| 40 – 63 | 0.42 | 0.80 | 1.6 |
| 63 – 100 | 0.50 | 1.0 | 2.0 |
| 100 – 160 | 0.60 | 1.2 | 2.4 |
| 160 – 250 | 0.70 | 1.4 | 2.8 |
Se o seu desenho não especificar uma classe DCTG, peça à fundição para apresentar um orçamento com base na classe DCTG 10 por predefinição — a maioria das oficinas de areia verde e de moldes de concha consegue cumprir essa exigência sem qualquer acréscimo de preço, enquanto a classe DCTG 8 requer frequentemente um controlo de processo mais rigoroso do que aquele de que o comprador realmente necessita.
O que determina a variação da tolerância na fundição
Três fatores determinam a margem de tolerância da peça fundida: a margem de contração do modelo, a rigidez do molde e a capacidade do processo (Cpk). O primeiro é, em grande parte, uma propriedade da liga — consulte o nosso seleção da liga de fundição guia dos valores de encolhimento por família — embora estes dois últimos dependam do equipamento da fundição, dos materiais de moldagem e da disciplina de inspeção.
Margem de encolhimento do molde
O ferro fundido encolhe cerca de 1,0%, o aço ao carbono 1,5–2,0%, as ligas de alumínio 1,0–1,5% e as ligas de cobre 1,5–2,2% durante o arrefecimento. O modelista tem de ter isto em conta em todas as dimensões antes de cortar o modelo; se a fundição mudar de liga sem voltar a cortar o modelo, todas as dimensões sofrem desvios. É também por isso que tratamento térmico de peças fundidas A temperatura T6 ou as temperaturas de alívio de tensão provocam um ligeiro aumento adicional (0,05–0,15%) que o comprador deve ter em conta na peça final.
Rigidez do molde e capacidade do processo (Cpk)
A fundição sob alta pressão produz a banda de tolerância mais estreita entre os quatro processos comuns (tipicamente ±0,1 mm em 50 mm), mas a capacidade a longo prazo continua a depender da tonelagem de fecho da máquina, do controlo da temperatura da matriz e da repetibilidade entre ciclos. A fundição em areia verde atinge normalmente um Cpk de 1,0–1,3 nas dimensões lineares; a fundição em concha de resina e a fundição por cera perdida elevam esse valor para 1,3–1,6. Se o seu desenho exigir um Cpk superior a 1,67 (ou seja, uma taxa de defeitos próxima de zero), presuma que a fundição irá cotar o pós-usinagem, a menos que consiga justificar o custo de uma janela de processo mais restrita.
Tolerâncias de fundição linear por processo
Utilize estes valores como ponto de partida quando o comprador não tiver especificado um grau DCTG. Os números correspondem a valores típicos de produção para peças de tamanho médio (comprimento nominal de 100–250 mm) em ligas para as quais o processo é adequado. A faixa exata varia em função da geometria da peça, da liga e da dimensão do lote.
| Processo | Tolerância linear típica (100–250 mm) | Equivalente à norma ISO 8062 DCTG | O mais adequado |
|---|---|---|---|
| Fundição em areia verde | ±1,0 – 1,6 mm | DCTG 11 – 12 | Caixas de grandes dimensões, bases de máquinas |
| Fundição com molde de resina | ±0,6 – 1,0 mm | DCTG 9 – 10 | Suportes médios, corpos de válvula |
| Fundição por cera perdida | ±0,3 – 0,6 mm | DCTG 7 – 9 | Geometria complexa, paredes finas |
| Fundição sob alta pressão | ±0,1 – 0,3 mm | DCTG 5 – 7 | Peças não ferrosas produzidas em grande volume |
Para uma comparação lado a lado entre a areia e o investimento em termos de custo, prazo de entrega e tolerância, consulte fundição em areia vs. fundição por cera perdida; no que diz respeito à vertente da fundição sob pressão dessa mesma relação de compromisso, ver fundição sob pressão vs. fundição em areia.
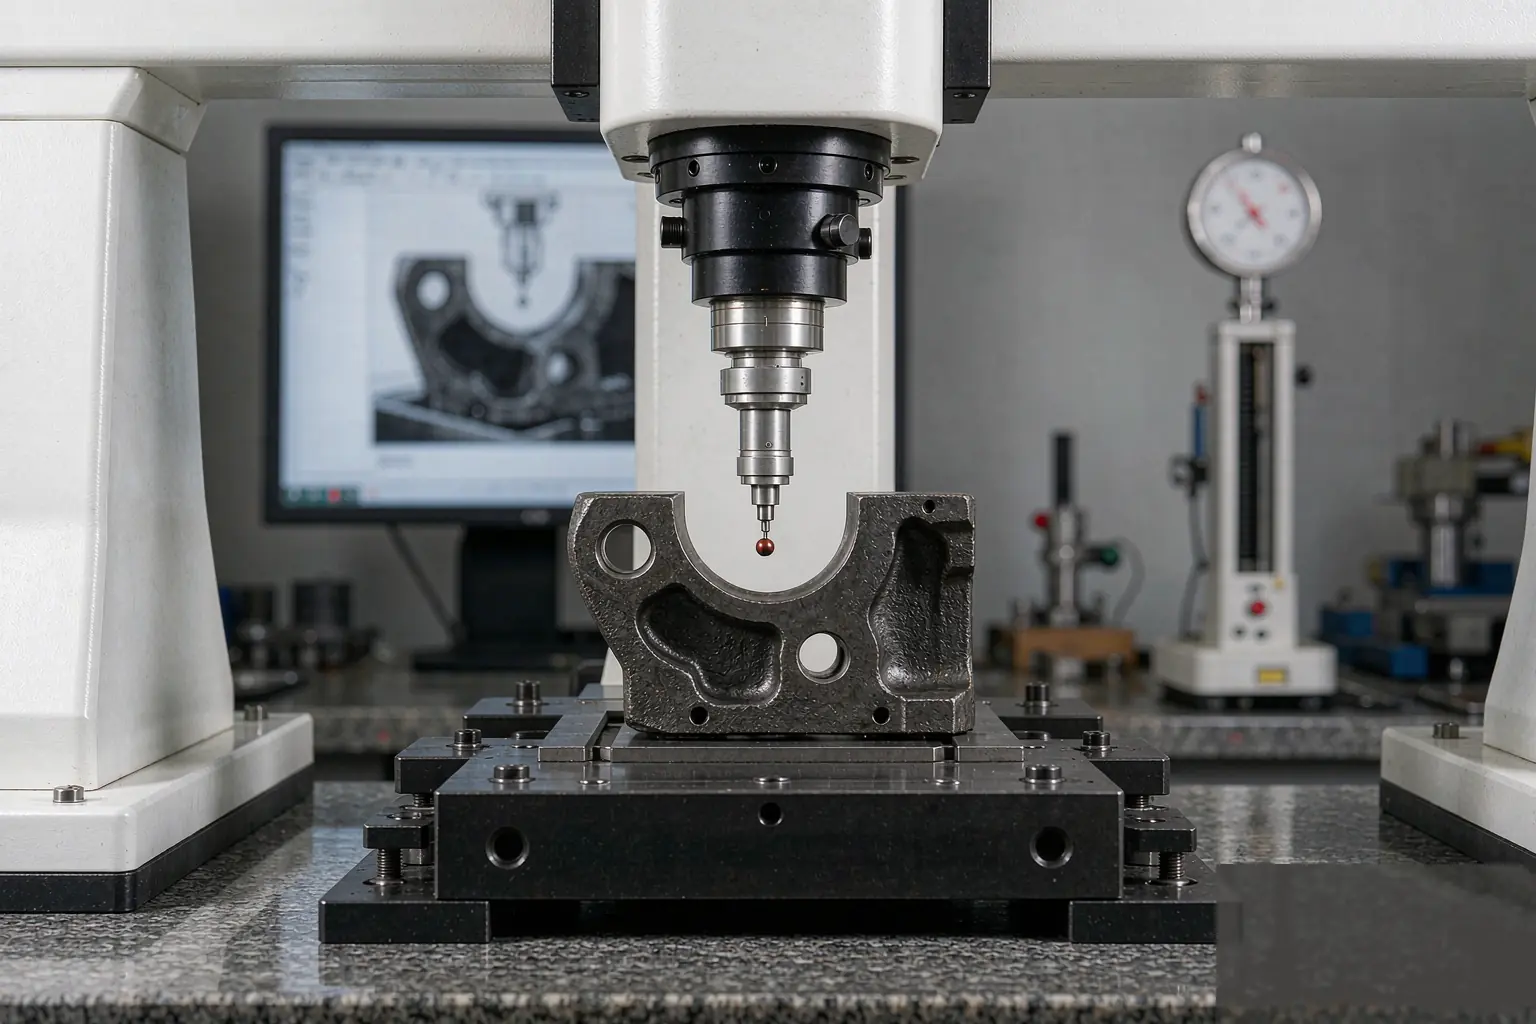
Como especificar as tolerâncias de fundição na sua solicitação de cotação
Uma solicitação de cotação (RFQ) bem elaborada indica quatro elementos no próprio desenho: uma classe DCTG (ou tolerância por dimensão), as especificações de GD&T relevantes para a montagem (posição, excentricidade, planicidade), o esquema de referência que o inspetor deve utilizar e a superfície que serve de referência para a maquinagem. Se algum destes elementos estiver em falta, a fundição fará o orçamento com base na sua própria norma interna e a discussão passará a centrar-se no relatório de inspeção, e não no desenho.
GD&T vs. Mais-Menos: Quando cada um se destaca
As tolerâncias lineares “mais-menos” são mais simples de desenhar e inspecionar, mas não conseguem expressar «este orifício deve estar nesta posição em relação àquela face» sem ambiguidade. A GD&T acrescenta uma tolerância adicional que aumenta com a faixa linear; assim, para a mesma área do desenho, é possível manter características críticas para a montagem com tolerâncias mais apertadas, permitindo que as dimensões não críticas variem. O custo reside na inspeção: a GD&T requer uma CMM com um programador qualificado, enquanto a tolerância «mais-menos» pode ser verificada com calibres de aceitação/rejeição.
Tolerâncias de fundição vs. margens de usinagem
A tolerância do desenho corresponde à tolerância da peça acabada; a fundição tem de cumprir a tal como foi fundido tolerância após subtrair a margem de usinagem (normalmente 1,5–3,0 mm por face usinada em ferro fundido e aço, 1,0–2,0 mm em alumínio). Pedir à fundição para atingir uma tolerância de ±0,2 mm «tal como fundido» numa face que será, de qualquer forma, maquinada é um desperdício de dinheiro — uma análise mais aprofundada desta relação de compromisso encontra-se no nosso Maquinação CNC vs. fundição guia. Os pedidos de cotação mais rigorosos indicam duas faixas de tolerância: uma mais restrita para as características do件 tal como fundido que o comprador pretende manter (superfícies de encaixe, assentos de rolamentos) e outra mais ampla para as superfícies que serão maquinadas.
Perguntas frequentes
Qual é a tolerância padrão para peças fundidas em areia?
No que diz respeito ao ferro e ao aço moldados em areia verde, a norma ISO 8062, das classes DCTG 10 a DCTG 12, abrange a maioria das peças B2B (cerca de ±1,0 – 2,0 mm para dimensões nominais de 100 – 250 mm). No caso da fundição com revestimento de resina, essa gama reduz-se para DCTG 9 – 10. Se o desenho não especificar um grau DCTG, peça à fundição que apresente um orçamento com base no DCTG 10.
Quão rigorosas podem ser as tolerâncias na fundição por cera perdida?
A fundição por cera perdida apresenta normalmente uma tolerância de ±0,3 – 0,6 mm em peças de 100 – 250 mm (DCTG 7 – 9), podendo descer para ±0,15 – 0,25 mm em peças pequenas com maquinagem secundária. Obter tolerâncias mais apertadas do que estas sem usinagem secundária raramente é rentável, em comparação com a usinagem das características críticas.
As tolerâncias de fundição são as mesmas para todas as ligas?
Não. As ligas com maior retração (aço ao carbono, ligas de cobre) e menor fluidez exigem margens de sobredimensionamento maiores e faixas de fundição mais largas. O alumínio e o ferro dúctil permitem uma fundição mais precisa, com faixas mais estreitas. A classificação DCTG mantém-se a mesma, mas o Cpk prático e a taxa de rejeição variam consoante a liga.
A pós-usinagem pode compensar as tolerâncias de fundição mais largas?
Sim, mas apenas se a tolerância mais larga ainda permitir uma margem de usinagem uniforme em todas as faces. Se a peça tal como foi fundida apresentar um desvio tão grande que a margem de usinagem varie entre 1 mm e 4 mm na mesma face, o operador de máquinas irá deparar-se com pontos mais macios, desgaste das ferramentas e desvio dimensional. Quanto mais limpa for a banda da peça fundida, mais rápida será a etapa de maquinagem secundária.
O que é o DCTG na norma ISO 8062?
DCTG significa «Dimensional Casting Tolerance Grade» (Grau de Tolerância Dimensional de Fundição). A norma ISO 8062-3 define graus que vão do DCTG 5 (mais restrito) ao DCTG 16 (mais flexível) e associa cada grau a uma faixa de tolerância para um determinado intervalo de comprimento nominal. É a forma mais clara de comunicação entre o comprador e a fundição sobre tolerâncias de fundição sem entrar em discussões sobre casas decimais.
*Valores DCTG referenciados na norma ISO 8062-3:2022 e nas Normas de Fundição da AFS; os intervalos de tolerância linear refletem a capacidade típica de produção nas linhas de fundição em areia, em concha e por cera perdida da Supro MFG.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina