

Quando é necessário produzir uma peça metálica em grande escala, a única decisão que determina o custo unitário, o prazo de entrega e as tolerâncias finais é o processo de fundição. Para a maioria dos compradores B2B, o verdadeiro desafio resume-se a fundição em areia vs. fundição por cera perdida — dois processos bem estabelecidos que, à primeira vista, parecem semelhantes, mas que se comportam de forma muito diferente no chão de fábrica.
Se escolher a opção errada, ou acaba por pagar a mais por ferramentas de que nunca precisou, ou tem de lidar com resíduos dimensionais em todas as remessas. Este guia oferece aos gestores de compras, engenheiros de qualidade e responsáveis pelas especificações dos fabricantes de equipamento original (OEM) uma forma prática de escolher entre a fundição em areia e fundição à cera perdida debate, apoiado por dados concretos, NADCA dados do setor, e AFS práticas da fundição, em vez de alegações de marketing.
O verdadeiro dilema do comprador
Na verdade, a maioria das equipas não se debate com a questão de “qual é o melhor processo” num plano abstrato. O que lhes causa dificuldades são três compromissos concretos que determinam o custo total de propriedade:
- Custo versus precisão. A fundição em areia tem um custo de instalação baixo, mas apresenta tolerâncias mais amplas; a fundição por cera perdida tem tolerâncias mais restritas, mas implica um custo por peça mais elevado.
- Volume vs. geometria. As peças altas e simples são mais adequadas para a moldagem em areia; as formas complexas e de baixo volume são mais adequadas para a moldagem por cera perdida.
- Entrega normal vs. entrega expresso. A areia proporciona uma superfície mais rugosa, “tal como foi fundida”, e um prazo de produção mais curto; o molde de cera proporciona um acabamento quase final, à custa dos modelos em cera e de um planeamento de ciclo mais demorado.
Assim que estes fatores estiverem bem definidos, a escolha surge, normalmente, por si só. O resto deste guia analisa cada um desses fatores com os números que a nossa fundição utiliza efetivamente na linha de produção.
O que é a fundição em areia
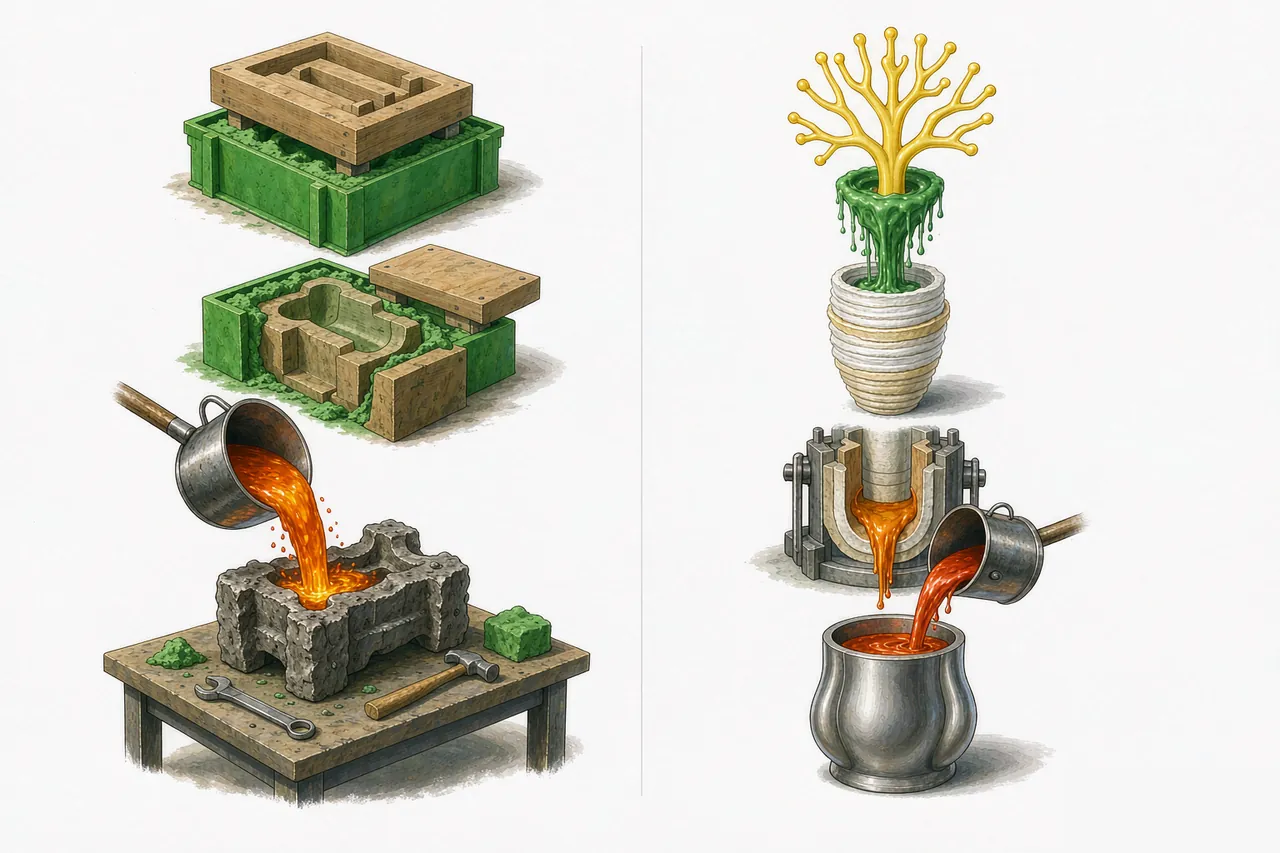
A fundição em areia utiliza um molde descartável, feito de areia aglomerada. Um modelo (de madeira, resina ou alumínio) é pressionado numa mistura de areia para criar a cavidade; a areia é removida, os núcleos são colocados, o molde é fechado e o metal é vertido. Assim que a peça fundida arrefece, o molde é sacudido e a areia é reciclada ou descartada.
Onde a fundição em areia ganha o seu lugar
- Peças estruturais de grandes dimensões — carcaças de bombas, corpos de válvulas, caixas de velocidades, juntas de suspensão automóvel.
- Ligas ferrosas em que os custos com as ferramentas de moldagem são predominantes — ferro cinzento, ferro dúctil, aço ao carbono e a maioria dos tipos de aço inoxidável.
- Volume baixo a médio, em que a secção da liga é suficientemente espessa para tolerar um acabamento superficial irregular.
Quanto custa a fundição em areia
A rugosidade típica da superfície após a fundição é de 200–500 µin Ra, com uma tolerância dimensional da ordem de ±0,030 polegadas (±0,8 mm) em detalhes de pequenas dimensões, antes da margem de usinagem. AFS publica as margens de acabamento e as taxas de encolhimento típicas por liga, e a maioria das fundições fixa como meta uma margem de acabamento de 1,5–2,5 mm nas faces que serão posteriormente maquinadas.
O que é a fundição por cera perdida
Na fundição por cera perdida, o molde é construído a partir de um modelo em cera: injeta-se cera numa matriz de alumínio, mergulha-se o conjunto numa pasta cerâmica, reveste-se com grãos refratários, seca-se e repete-se o processo até a camada exterior ter espessura suficiente; em seguida, remove-se a cera numa autoclave e, por fim, verte-se o metal fundido na camada exterior cozida. A camada exterior é quebrada após o arrefecimento.
Onde a fundição por cera perdida ganha o seu lugar
- Geometria complexa com recuos, paredes finas ou passagens internas estreitas — impulsores, coletores, componentes de armas de fogo, implantes ortopédicos.
- Tolerâncias rigorosas na fase de fundição — ±0,005 a ±0,015 polegadas (±0,13 a ±0,38 mm) em pequenos detalhes, por NADCA normas de geometria do produto.
- Ligas reativas (aço inoxidável com elevado teor de crómio, aços para ferramentas, superligas à base de cobalto e níquel) que requerem um fluxo de fusão limpo e com baixo nível de contaminação.
Quanto custa a fundição por cera perdida
A própria ferramenta de cera constitui a despesa de capital — normalmente entre $4 000 e $25 000 para um único molde de padrão —, além de um prazo de entrega de 6 a 10 semanas para a produção da ferramenta de cera antes da primeira fundição. O custo por peça é, então, determinado pelos grupos de modelos, pelos ciclos de imersão da concha e pelo rendimento da desceragem. O acabamento da peça fundida é significativamente melhor: 75–125 µin Ra em superfícies tratadas, frequentemente com acabamento «near-net», sem jateamento secundário.
Principais diferenças (comparação lado a lado)
| Fator | Fundição em areia | Fundição por cera perdida |
|---|---|---|
| Tolerância típica | ±0,030 pol. (±0,8 mm) | ±0,005 a ±0,015 polegadas (±0,13–0,38 mm) |
| Acabamento da superfície (tal como foi fundido) | 200–500 µin Ra | 75–125 µin Ra |
| Peso máximo da peça (prático) | Até cerca de 20 toneladas (peça única) | Até cerca de 100 lb (45 kg) por cacho |
| Custo do molde/ferragem | $500–$5 000 (modelo em madeira ou resina) | $4 000–$25 000 (matriz de cera) |
| Prazo de execução, primeira betonagem | 2 a 4 semanas | 6 a 10 semanas |
| Ideal para ligas | Ferro, aço ao carbono, a maioria dos aços inoxidáveis | Aço inoxidável, aço para ferramentas, superligas, alumínio (tolerância apertada) |
| Utilização de materiais | Trave + coluna suspensa 30–60% | Orientado por clusters, frequentemente 70–90% |
| Complexidade interna | Limitado (apenas núcleos) | Elevado (reentrâncias, paredes finas, passagens) |
Comparação de custos (números reais, não propaganda)
No caso de uma caixa de ferro dúctil de 5 lb (2,3 kg), com uma produção de 500 unidades por mês, a distribuição de custos na nossa linha de produção é, aproximadamente, a seguinte:
| Fator de custo | Fundição em areia | Fundição por cera perdida |
|---|---|---|
| Ferramentas de utilização única | $1.500 - modelo em resina | Matriz de cera $12 000 |
| Por peça (material + fundição) | $8.50 | $18.20 |
| Poupanças na maquinagem (excluindo a margem de acabamento) | — | -$1.40 |
| Taxa de rejeição (real, últimos 6 meses) | 4.2% | 2.1% |
| Volume de equilíbrio (em comparação com o volume total) | O ideal é acima de ~600 unidades/mês | O melhor abaixo de ~300 unidades/mês |
Os valores variam consideravelmente consoante a liga, a geometria e a região; a conclusão é que o forma da comparação. A fundição em areia leva a melhor no que diz respeito ao custo unitário absoluto e ao prazo de entrega; a fundição por cera perdida leva a melhor em termos de geometria e tolerância. Muitos programas utilizam ambas as técnicas: fundição em areia para o corpo em bruto e fundição por cera perdida para a flange ou inserção com tolerâncias rigorosas.
Acabamento da superfície e margem de usinagem
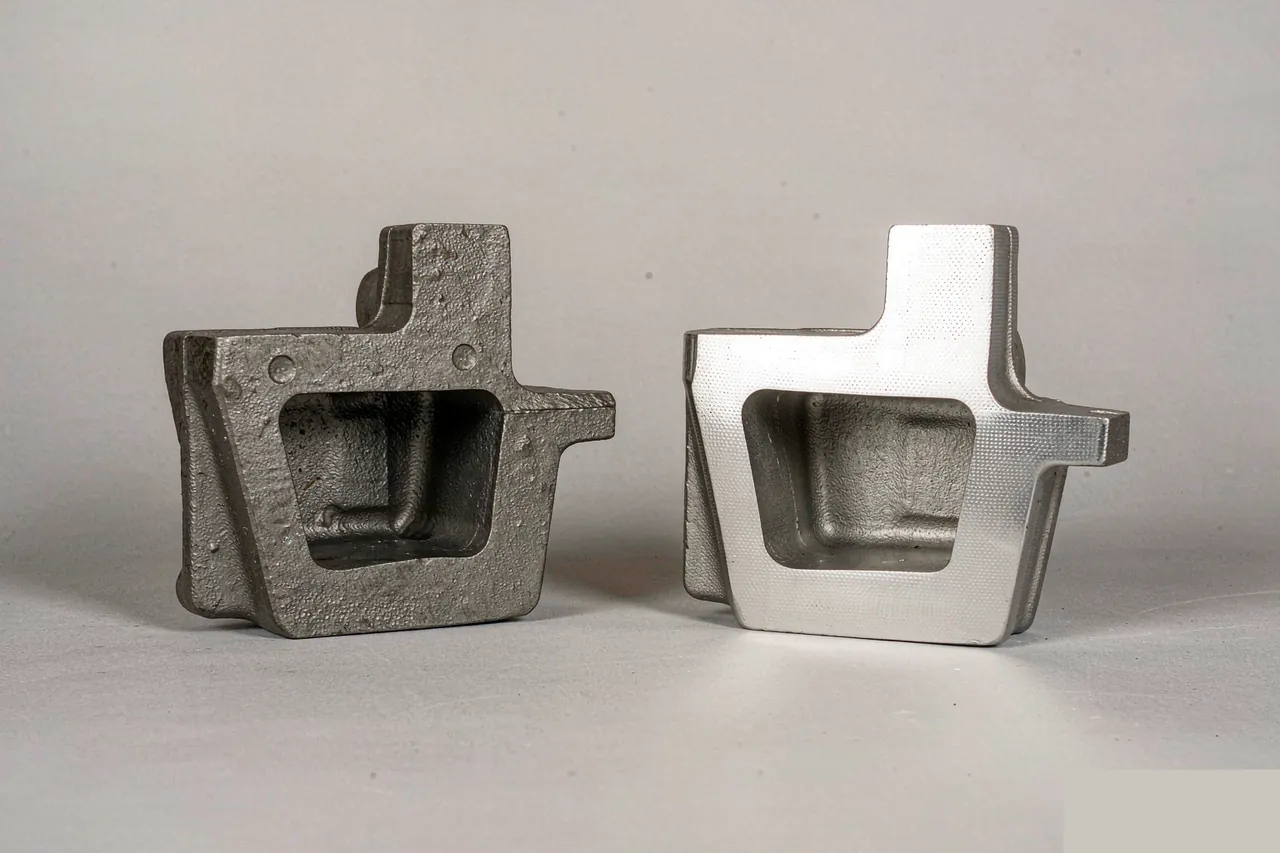
O acabamento da superfície tem um impacto direto no custo de maquinagem. O ferro fundido com um Ra de 300 µin necessita de uma passagem de faceamento para limpar a superfície antes de se poder garantir qualquer dimensão de precisão. O aço inoxidável fundido por cera perdida com um Ra de 100 µin pode, muitas vezes, ser utilizado tal como está em superfícies estéticas ou não críticas, poupando uma operação CNC em cada peça.
Quanto material de acabamento se deve deixar
- Ferro fundido/aço moldado em areia: 2,0–3,0 mm por face maquinada.
- Alumínio fundido em areia: 1,5–2,5 mm por face maquinada.
- Fundição por cera perdida (qualquer liga): 0,5–1,0 mm por face maquinada, sendo frequentemente menor em características críticas.
Prazos de entrega e a realidade das ferramentas de produção
O prazo de produção dos moldes para fundição em areia é normalmente o fator decisivo para programas urgentes: um molde de resina pode ser maquinado e ficar pronto para a fundição em 2 a 4 semanas, e um molde de madeira de emergência em menos de uma semana, com custos de ferramentas na ordem das centenas, e não dos milhares. O prazo de execução de um molde de cera para fundição por investimento é de 6 a 10 semanas para uma nova ferramenta, pelo que o projeto tem de incorporar esse prazo no plano de desenvolvimento.
No entanto, uma vez criada a matriz de cera, o tempo de ciclo da fundição por cera perdida é comparável ao da fundição em areia para muitas ligas, uma vez que as etapas de imersão do invólucro, secagem e desparafinagem podem decorrer em paralelo num ciclo de vários dias. O estrangulamento passa da construção do equipamento para o controlo do processo (espessura do invólucro, rendimento da desparafinagem, módulo de secção).
Fundição em areia vs. fundição por cera perdida: qual deve escolher?
Se, depois de analisar os números, ainda tiver dúvidas, esta árvore de decisão aborda o caso 80%:
- Opte pela fundição em areia se: Peso da peça > 5 kg, liga de ferro ou aço ao carbono, volume > 500/mês e tolerâncias ≤ ±0,5 mm são aceitáveis.
- Opte pela fundição por cera perdida se: a geometria apresenta recuos ou paredes finas, é necessária uma tolerância < ±0,2 mm, a liga é de aço inoxidável/superliga/alumínio e o volume é baixo a médio.
- Escolha ambas as opções se: O conjunto tem um corpo com tolerância larga + uma característica com tolerância estreita. Muitos produtos reais funcionam assim.
Considerações finais
A questão “fundição em areia vs. fundição por cera perdida” não é, na verdade, uma competição entre dois processos rivais. Trata-se de um exercício de adequação entre a geometria da peça, a liga, o volume e a tolerância. A maioria dos programas B2B que se deparam com dificuldades escolheu um processo porque um folheto afirmava que era “de precisão” ou “económico”, tendo depois enfrentado custos ou taxas de rejeição que não esperavam. A atitude correta é especificar as suas três restrições reais (tolerância, peso, volume), obter um orçamento de uma fundição que utilize ambos os processos e deixar que sejam os números — e não o marketing — a decidir.
A fundição em areia é sempre mais barata do que a fundição por cera perdida, por peça?
Para a maioria das ligas com peso superior a 1 lb (0,5 kg) por peça e volumes superiores a ~300 unidades/mês, sim — o custo por peça da fundição em areia situa-se aproximadamente entre 40 e 60% do custo da fundição por cera perdida para a mesma liga. A diferença diminui no caso de peças pequenas em aço inoxidável, onde a eficiência da produção em série por fundição de precisão compensa o custo do molde.
A fundição por cera perdida pode substituir a fundição em areia na proporção de 1:1, com base no mesmo desenho?
Normalmente, sim, no que diz respeito à geometria e à tolerância, mas raramente em termos de custo. As ferramentas para fundição por cera perdida são um pouco mais caras; se a peça não necessitar de uma tolerância mais rigorosa ou de um acabamento superficial mais apurado, o gasto adicional com as ferramentas não se justificará. Peça sempre um novo orçamento — nunca presuma que a substituição é 1:1.
Como posso verificar se uma fundição realiza efetivamente ambos os processos?
Peça para fazer uma visita guiada e avalie a sua oficina de moldes (madeira/resina), bem como a sua sala de enceramento e a linha de produção de carcaças. Uma fundição que trabalha exclusivamente com areia tentará frequentemente “fazer com que o processo de cera perdida resulte” recorrendo à maquinagem; uma fundição que trabalha exclusivamente com cera perdida minimizará as limitações de volume. Uma verdadeira oficina com dois processos irá indicar-lhe quais são as limitações de cada um.
Que ligas não podem ser utilizadas na fundição por cera perdida?
As ligas com ponto de fusão muito elevado (acima de ~1600 °C / 2900 °F) e as peças fundidas de grandes dimensões (acima de ~100 lb / 45 kg) tornam-se impraticáveis na fundição por cera perdida, devido ao choque térmico do invólucro e ao volume de metal necessário por grupo. A fundição em areia lida com ambas as situações de forma rotineira.
Referências: Normas de Concepção de Produtos da NADCA para Fundição sob Pressão (práticas de tolerância comparáveis); Manual de Areias de Fundição da AFS; dados internos da fundição, dos últimos 6 meses. As especificações são típicas e variam consoante a liga, a geometria e a região — confirme com a sua fundição antes de avançar.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina