
A fundição sob pressão de zinco tem-se tornado gradualmente um processo preferencial para o fabrico de componentes de veículos elétricos. As caixas dos motores e os invólucros eletrónicos produzidos através deste processo estão sujeitos a tolerâncias dimensionais extremamente rigorosas, sem qualquer margem de manobra, mesmo para o mais ínfimo desvio. Na indústria automóvel, o verdadeiro desafio não reside na capacidade de realizar a fundição em si, mas na capacidade de fornecer peças fundidas em zinco em grande escala, mantendo simultaneamente uma qualidade rastreável e verificável.
Uma vez que as vendas globais de veículos elétricos ultrapassaram os 14 milhões de unidades em 2023, de acordo com a Agência Internacional de Energia, os fabricantes de automóveis não se limitam a adquirir peças — procuram precisão, repetibilidade e a disciplina da norma IATF 16949 incorporada em cada ciclo de moldagem.
Este artigo centra-se na área de fundição sob pressão de zinco para veículos elétricos, apresentando uma análise aprofundada das normas de conformidade com a IATF 16949, dos principais fatores de produção e das soluções de controlo de tolerâncias. Aborda de forma abrangente os aspetos-chave de todo o processo de produção do zinco processo de fundição sob pressão, desde os sistemas de gestão da qualidade e a certificação de materiais até ao fabrico de moldes e à produção em série. Com base em exemplos práticos de componentes essenciais tais como carcaças de motores, oferece à indústria soluções profissionais que conciliam conformidade, precisão e estabilidade, ajudando as empresas a satisfazer as exigências rigorosas da indústria automóvel.
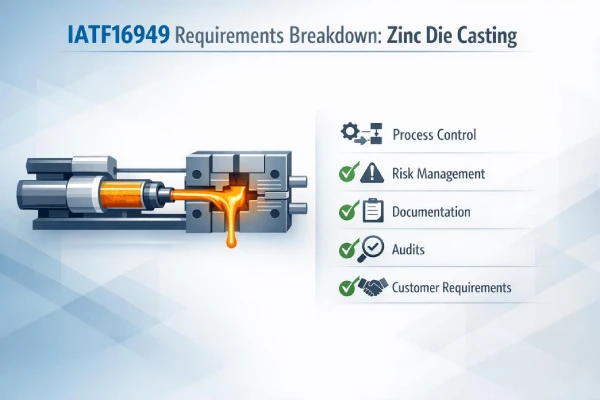
Requisitos de conformidade com a norma IATF 16949 para a fundição sob pressão de zinco
No domínio da fundição sob pressão de zinco para veículos elétricos e plataformas automóveis, a conformidade com a norma IATF 16949 satisfaz as exigências dos compradores do setor automóvel em termos de controlo de qualidade rigoroso, documentação normalizada e operações sem falhas. Esta norma regula todo o fluxo de trabalho dos serviços de fundição sob pressão de zinco, abrangendo todas as fases, desde a injeção do zinco fundido até ao relatório de inspeção final.
Aspetos essenciais do sistema de gestão da qualidade para a fundição sob pressão de zinco
Em matriz de zinco produção de moldes, um sistema de gestão da qualidade eficaz e em conformidade com a norma IATF 16949 garante uma produção estável e previsível. O sistema principal inclui:
- Controlo do processo que monitoriza o molde temperatura, verifica a velocidade de injeção e monitoriza a pressão na cavidade.
- Atualizações dinâmicas das análises de risco e desgaste das matrizes com base na PFMEA.
- Controlo de versões dos planos de controlo e das instruções de trabalho.
- Realização de auditorias internas ao sistema e de várias fases.
- Cumprimento dos requisitos dos clientes no que diz respeito à marcação de características especiais e à apresentação do PPAP.
Para fundição por injeção de zinco em grande escala, a estabilidade prevalece sobre as suposições. A Supro MFG integra a conceção de moldes, o fabrico de moldes e a validação do processo de fundição num fluxo de trabalho controlado, garantindo que o zinco peças moldadas por fundição sob pressão manter-se dentro das tolerâncias teóricas em cada betão.
Protocolos de rastreabilidade e inspeção para componentes de veículos elétricos
Gestão rigorosa da rastreabilidade das caixas dos motores dos veículos elétricos:
- Os códigos de lote nas máquinas de fundição sob pressão estão associados aos códigos de barras dos lotes de liga de zinco.
- Fundição injectada de zinco as peças fundidas são submetidas a rigorosos controlos dimensionais são submetidas a inspeções durante o processo e são verificadas através de uma MMC no final da linha de produção.
- As medidas de controlo para a identificação de peças fundidas por pressão de zinco incluem a marcação a laser e a rastreabilidade do número da cavidade do molde.
No âmbito de um rigoroso controlo estatístico do processo, as tendências da fundição sob pressão de zinco são analisadas diariamente. Quaisquer não-conformidades desencadeiam medidas de controlo, incluindo a análise da causa raiz análise das causas, e os clientes são notificados sempre que necessário.
“A eletrificação do setor automóvel está a intensificar-se» qualidade dos fornecedores ”expectativas, sendo que a rastreabilidade é agora considerada um requisito básico», observa uma atualização da McKinsey de 2025 sobre a cadeia de abastecimento automóvel.
No que diz respeito à fundição sob pressão de zinco fundição de componentes para veículos elétricos, o registo de dados é muito mais do que uma mera formalidade. Garante o bom andamento dos projetos. Como profissional da área do zinco fabricante de peças moldadas por injeção, todas as peças fundidas de zinco produzidas pela Supro MFG para plataformas de veículos elétricos são rastreáveis até aos respetivos dados de fusão e registos de inspeção.
Certificação de materiais e procedimentos de ensaio em peças fundidas de liga de zinco
O controlo dos materiais para a fundição sob pressão de zinco começa na origem: nós selecionar apenas ligas de zinco aprovadas fornecedores e realizamos reavaliações anuais. Após a receção dos materiais, exigimos a análise das certificações e verificamos a composição química da matriz de zinco material de fundição utilizando um espectrómetro. São realizados ensaios de tração e de dureza para confirmar as propriedades mecânicas. Todos os resultados dos ensaios são verificados por um laboratório externo acreditado.
Cada lote de liga de zinco utilizado para fundição sob pressão de zinco é verificada em relação às especificações constantes dos desenhos. Se houver algum desvio na composição química, a produção é interrompida imediatamente. A regra é simples: peças fundidas de zinco Os dados relativos a ligas não verificados constituem, sem dúvida, um risco oculto.
Melhoria contínua e análise de defeitos ao abrigo da norma IATF 16949
Procedimentos de certificação e inspeção de materiais para matrizes de zinco a fundição deve ser integrada nos esforços diários de melhoria da qualidade. Mapear a distribuição da porosidade e analisar as causas profundas do flash, realizando uma análise estruturada das causas profundas através de sessões dos «5 Porquês» e diagramas de espinha de peixe. Implementar ações corretivas e preventivas para o zinco projetos de fundição sob pressão e acompanhar o feedback dos clientes com base no desempenho painéis de controlo.
Numa matriz de zinco produção de moldes Na linha de produção, mesmo o mais pequeno desvio pode rapidamente resultar em produto defeituoso. Por esta razão, estão constantemente em vigor sistemas de alerta precoce de SPC, manutenção dos moldes e ajustes no processo. A melhoria contínua é parte integrante parte da forma como a Supro MFG gere a sua fundição sob pressão de zinco projetos — garantindo tolerâncias rigorosas, redução de defeitos e produção estável.
3 fatores-chave na fundição por injeção de zinco
A fundição sob pressão de zinco parece simples — fundir, verter, arrefecer e está feito. Na realidade, cada detalhe do material de zinco, do molde e da peça fundida afeta o custo, a precisão da montagem e a durabilidade. Desde a seleção da liga até ao fabrico do molde e à produção em série, um controlo científico e sistemático garante que as peças fundidas sob pressão de zinco sejam altamente precisas, tenham um acabamento superficial liso e cumpram os requisitos da produção em série.
Seleção de materiais: tipos de ligas de zinco e tolerâncias
Na fundição sob pressão de zinco, a escolha da liga determina diretamente a resistência, a resistência ao desgaste e a precisão dimensional. Escolher a liga de zinco errada pode comprometer rapidamente as tolerâncias dimensionais rigorosas.
Para garantir o desempenho dos produtos de fundição sob pressão de zinco, a seleção dos materiais deve ser precisa:
1) Os suportes para a indústria automóvel utilizam a liga ZA-8 para cumprir os requisitos de elevada resistência à tração.
2) A liga Zamak 3 é utilizada em componentes de veículos elétricos para garantir a ductilidade.
3) As caixas para exterior requerem uma qualidade estável de zinco fundido material de fundição.
4) As especificações do ensaio de névoa salina estão normalmente relacionadas com os requisitos de certificação da norma IATF 16949.
Certifique-se de que as tolerâncias na fundição sob pressão de zinco correspondem ao modelo CAD. Analise rigorosamente os desenhos 2D e tenha em conta a matriz encolhimento de fundição, e confirmam as tolerâncias pretendidas de ±0,02–0,05 mm antes de finalizar o molde. Os engenheiros da Supro MFG ajustam dados sobre ligas com fundição sob pressão de zinco real comportamento de fluxo — em vez de se basear exclusivamente nos números de catálogo — para garantir uma qualidade consistente entre os lotes de peças fundidas de zinco.
A tabela seguinte apresenta a características de desempenho e parâmetros de aplicação das ligas de zinco para fundição sob pressão:
Tipo de liga | Resistência à Tração (MPa) | Tolerância típica (mm) | Utilização comum |
Zamak 3 | 280–300 | ±0,05 | Interior peças automóveis |
ZA-8 | 370–400 | ±0,03 | Componentes estruturais de veículos elétricos |
Zamak 5 | 310–330 | ±0,04 | Hardware, caixas |
Fabrico de moldes e conceção de ferramentas de precisão
Na fabricação de peças de precisão moldes para fundição sob pressão de zinco, a utilização de canais curtos no sistema de alimentação reduz a turbulência, e os canais equilibrados facilitam a fundição de precisão de geometrias complexas. Uma disposição uniforme do arrefecimento minimiza a deformação e controla o encolhimento no zinco de paredes finas componentes automóveis em liga.
Para aumentar a durabilidade da matriz de zinco moldes de fundição, são utilizadas pastilhas endurecidas em zonas sujeitas a elevado desgaste e são empregues núcleos substituíveis para as partes roscadas.
Na fundição por injeção de zinco, a qualidade do aço do molde afeta diretamente acabamento da superfície e controlo do flash. Supro MFG considera os moldes como ativos de longo prazo; os moldes que fabricamos conseguem suportar um elevado número de ciclos, mantendo a estabilidade dimensional.
Produção em grande escala com capacidades de maquinagem secundária
A chave para a expansão da fundição de zinco O segredo das operações de fundição reside no controlo, e não a velocidade:
1) Integrar células automatizadas de fundição sob pressão com corte em linha e utilizar o SPC para orientar o controlo de qualidade.
2) Recorrer à perfuração CNC no processamento secundário para obter uma rosca de precisão. A rosqueação, o alargamento e o acabamento superficial garantem que os componentes dos veículos elétricos fiquem prontos para montagem direta.
3) Efetuar medições de coordenadas nos orifícios críticos e inspecionar a rugosidade da superfície antes do envio.
A produção em grande escala permite resultados ótimos na fundição sob pressão e a maquinagem estão intimamente integradas. Trata-se da combinação perfeita entre a fundição sob pressão de zinco, maquinação CNC de precisão, e uma inspeção inteligente que permite produzir componentes fiáveis de liga de zinco moldados por injeção.
Matriz de zinco da Supro MFG os serviços de fundição vão além do simples metal fabrico; estamos empenhados no fornecimento em grande escala e sem complicações de componentes automóveis de alta qualidade, limpos e prontos para montagem direta.
À procura de uma fundição de metal fiável na China?
- Podemos ajudá-lo a otimizar o design de produtos e a poupar custos.
- Podemos ajudá-lo com alta qualidade e grande volume peças fundidas.
- Podemos entregar a tempo e obter mais oportunidades no mercado de vendas.
- Vai beneficiar com a Supro MFG fundição de metais serviço.
Resolução da instabilidade das tolerâncias através da gestão do processo de fundição sob pressão de zinco
As tolerâncias devem ser rigorosamente controladas durante o processo de fundição sob pressão de zinco. Mesmo o mais pequeno desvio nas variáveis relacionadas com o material de zinco, os moldes e os processos de fundição pode fazer com que as peças se desvioem rapidamente das tolerâncias especificadas. A secção seguinte explica como garantir que todas as peças fundidas sob pressão em liga de zinco cumpram rigorosamente as especificações, através de uma monitorização mais inteligente, da maquinagem e da integração de dados.
Monitorização em tempo real do processo de fundição sob pressão
Na fundição moderna de zinco sob pressão, a estabilidade da produção depende de um controlo rigoroso do molde processo de fundição e os seus principais parâmetros de processo.
No processo de produção de fundição sob pressão de zinco, é implementada uma estrutura de monitorização do núcleo em três níveis:
- A tecnologia de sensores é utilizada para monitorizar a temperatura da cavidade, a pressão de injeção e a velocidade de injeção. Um sistema de aquisição de dados em tempo real regista as flutuações em cada ciclo.
- Um painel de controlo estatístico do processo emite alertas precoces sobre desvios antes que se acumulem resíduos, e um sistema de alarme automático aciona ajustes na velocidade do êmbolo ou no tempo de arrefecimento.
- A lógica integrada de controlo de qualidade estabelece uma correlação entre as alterações nos parâmetros e as tendências dimensionais.
A Supro MFG aplica esta abordagem estruturada ao longo de todo o processo de produção de peças fundidas em zinco, garantindo a consistência em cada ciclo de fundição, mesmo durante a produção em grande escala.
A seguir apresentam-se os parâmetros de referência para a estabilidade dos parâmetros em fundição por injeção de liga de zinco:
Parâmetro | Intervalo-alvo | Limiar de alerta | Impacto na qualidade da fundição |
Temperatura de fusão (°C) | 410–430 | ±5 °C | Porosidade, retração |
Pressão de injeção (MPa) | 35–55 | ±3 MPa | Exaustividade do preenchimento |
Tempo de ciclo (segundos) | 18–25 | ±2 segundos | Variação dimensional |
Temperatura (°C) | 150–200 | ±8 °C | Estabilidade do acabamento superficial |
Maquinação secundária: alcançar tolerâncias exatas
Mesmo um molde de zinco bem controlado linha de produção de fundição pode exigir um acabamento de precisão. Nesses casos, a maquinagem secundária pode aumentar a precisão de todos os componentes. A fresagem CNC melhora a precisão dimensional das superfícies de vedação, enquanto o alargamento e a rosqueamento otimizam as características das roscas. A inspeção durante o processo verifica o controlo das tolerâncias antes de o lote estar concluído. Os ajustes na trajetória da ferramenta evitam um corte excessivo e melhoram o acabamento da superfície.
O processo de maquinagem de precisão consiste na inspeção da peça fundida, no alinhamento do dispositivo de fixação, no corte controlado e na verificação final.
Este equilíbrio entre a fundição e a maquinagem de precisão garante que as peças fundidas em zinco utilizadas em caixas de telecomunicações ou suportes automóveis cumpram especificações rigorosas sem implicar custos adicionais. A Supro MFG coordena os processos de fundição e maquinagem para alcançar tanto a precisão como a eficiência de produção.
Integração de modelos CAD com sistemas de controlo de qualidade
A integração dos modelos CAD com o sistema de controlo de qualidade permite um ciclo fechado gestão da qualidade na fundição sob pressão de zinco. Incorporamos dimensões geométricas e dados de tolerância nos modelos CAD para criar um modelo digital de referência. O sistema CMM realiza procedimentos de inspeção automatizados. Os resultados da inspeção são sincronizados com o sistema de controlo de qualidade, criando um registo rastreável do processo de fundição sob pressão de zinco.
O fluxo de trabalho de integração de dados para a fundição sob pressão de zinco inclui: o carregamento de modelos para o software de inspeção, o seu alinhamento com o sistema de coordenadas da peça, a comparação automática com a geometria nominal e a geração de mapas de desvio e recomendações corretivas.
O gémeo digital associa os dados de fundição em tempo real às métricas de inspeção, recorrendo à análise de tendências para molde-guia manutenção e ajustes de parâmetros.
Ao integrar dados de CAD, inspeção e fundição, a Supro MFG garante que cada projeto de fundição sob pressão de zinco seja quantificável, repetível e esteja sob controlo.
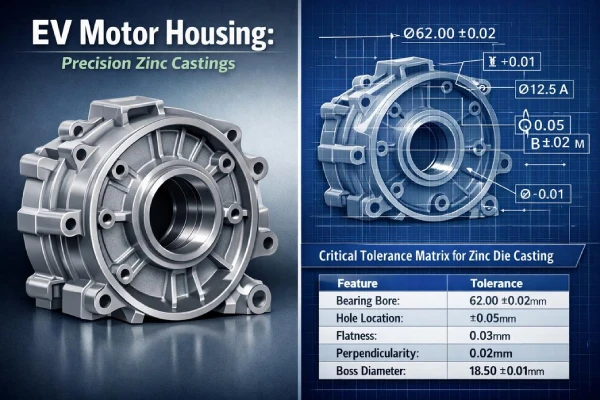
Caixa do motor de um veículo elétrico: peças fundidas de zinco de precisão
As plataformas de veículos elétricos impõem requisitos de tolerância rigorosos, padrões de superfície impecáveis e especificações de durabilidade excepcionalmente elevadas aos componentes — e é precisamente neste aspeto que a fundição sob pressão de zinco se destaca. Desde a conceção geométrica baseada em CAD até ao envio para todo o mundo, cada etapa é fundamental para a produção de peças fundidas em zinco de alta qualidade. Este artigo irá apresentar uma análise detalhada de como a liga de zinco em bruto é transformada em caixas de motores elétricos de alto desempenho através de uma conceção inteligente, processos de fundição sob pressão estáveis e uma gestão logística rigorosa.
Desenhos técnicos e especificações CAD para caixas de motor
Modelos CAD precisos são fundamentais em todos os projetos de caixas de motor em zinco fundido sob pressão. Com base em desenhos técnicos detalhados e dados 3D certificados, a equipa de conceção define a geometria das peças em zinco fundido sob pressão antes do início do fabrico do molde.
O digital fase de conceção e controlo da fundição sob pressão de zinco implica a utilização de Dimensionamento e Tolerância Geométricos (GD&T) para definir com precisão a planicidade, a concentricidade e o desvio do furo do rolamento. O zinco material para fundição sob pressão A qualidade é verificada para garantir a estabilidade térmica. Espessura da parede é especificado para reduzir o risco de porosidade.
Durante a fase de lançamento da produção de peças fundidas de zinco, realizamos a verificação final em 3D e analisamos a análise de fluxo do molde, entregando todos os dados à equipa de fundição. Os engenheiros da Supro MFG verificam minuciosamente cada molde de zinco ficheiro de fundição antes do aço para ferramentas é cortado. Só com dados precisos e um controlo rigoroso sobre o zinco peças fundidas: como podemos garantir que os parâmetros do processo de fundição sob pressão estar em consonância com a intenção do projeto.
Segue-se a matriz de tolerâncias críticas para a fundição sob pressão de zinco:
Característica | Nominal (mm) | Tolerância (±mm) | Acabamento da superfície (Ra μm) | Método de inspeção |
Furo do rolamento | 62.00 | 0.02 | 0.8 | CMM |
Planicidade da superfície de montagem | — | 0.03 | 1.6 | Placa de superfície |
Diâmetro do encaixe do estator | 145.00 | 0.05 | 3.2 | CMM |
Largura da ranhura da junta | 4.00 | 0.01 | 0.8 | Medidor ótico |
Fabrico de moldes e fundição em grande escala de ligas de zinco
Zinco em grandes quantidades A produção por fundição sob pressão depende de um projeto inteligente dos moldes e ferramentas de precisão. Moldes para fundição sob pressão deve ser capaz de resistir a ciclos térmicos sem sofrer variações dimensionais.
Entre as principais considerações contam-se:
- Garantir uma disposição equilibrada dos canais internos na matriz de zinco molde de fundição.
- Controlo estável do processo de injeção durante a fundição.
- Selecionar a liga adequada para garantir um fluxo consistente da liga de zinco.
- Minimizar a deformação dos canais de arrefecimento.
- Otimização do projeto do sistema de ventilação para limitar o aprisionamento de gás.
- Posicionamento estratégico dos pinos ejetores para proteger o acabamento da superfície.
“O mercado global de fundição sob pressão para o setor automóvel continua a crescer, impulsionado pela procura de veículos elétricos e pelas estratégias de utilização de materiais leves”, assinala a perspetiva para 2025 do relatório sobre transportes da Agência Internacional de Energia (AIE), destacando uma expansão constante no setor dos veículos ligeiros fundição de metais para plataformas de mobilidade elétrica.
A produção em massa de peças fundidas sob pressão de zinco não se resume apenas à velocidade; tem também a ver com o ritmo. Quando o tempo de ciclo da fundição sob pressão de zinco se mantém consistente, a precisão dimensional torna-se previsível. Esta é a solução que a Supro MFG oferece para ajudar os projetos OEM a atingir volumes de produção anuais na ordem das seis cifras.
Requisitos relativos ao acabamento da superfície e etapas de maquinagem secundárias
A integridade da superfície determina o desempenho da vedação e a vida útil do rolamento. No caso das caixas de motor fundidas sob pressão em zinco, tratamento de superfície não é meramente decorativo, mas tem uma finalidade funcional. Obter um excelente acabamento superficial requer um processo coordenado em várias etapas:
- Durante a fase de controlo da moldagem, os parâmetros de injeção são ajustados e é realizado o polimento da cavidade do molde, de modo a obter um acabamento superficial mais liso.
- A fase de maquinagem secundária inclui a maquinagem CNC dos assentos dos rolamentos, a perfuração e a rosqueamento, bem como a inspeção pós-processamento utilizando uma CMM.
- Durante a fase de tratamento de superfícies, são aplicados tratamentos químicos para melhorar a resistência à corrosão das peças fundidas sob pressão de zinco, e é realizada a remoção de rebarbas para proteger as juntas.
Zinco fundido sob pressão as peças são normalmente transferidas diretamente da fundição para a estação de maquinagem. As peças fundidas são adequadas para a maquinagem, garantindo tempos de ciclo reduzidos. Este equilíbrio permite que a fundição sob pressão de zinco fundição para se manter competitiva face ao alumínio fundição sob pressão na área das estruturas de motores de pequenas e médias dimensões.
Requisitos de embalagem e logística de distribuição global
Assim que as peças fundidas de zinco são aprovadas na inspeção, a embalagem e a logística tornam-se fundamentais para manter a qualidade. Utilizamos tabuleiros de espuma personalizados e sacos anticorrosão VCI para evitar que as caixas dos motores se desloquem e enferrujem durante o transporte. O nosso armazém funciona segundo o princípio «primeiro a entrar, primeiro a sair» (FIFO) e mantém a rastreabilidade dos lotes. Remessas a granel de zinco peças moldadas por fundição sob pressão são enviadas por via marítima, enquanto as encomendas urgentes são enviadas por via aérea.
O processo da cadeia de abastecimento do zinco a fundição sob pressão é tão importante quanto a conceção do molde. Os planos de distribuição global têm de estar em sintonia com os prazos de produção dos fabricantes de equipamento original (OEM), e uma equipa de logística profissional consegue gerir os prazos de entrega com uma precisão semanal.
Os projetos de fundição sob pressão de zinco da Supro MFG vão muito além das próprias máquinas de fundição. As reservas de stock, a documentação de exportação e os centros regionais garantem o bom funcionamento das linhas de montagem de veículos elétricos. A fundição sob pressão de zinco não se resume apenas ao metal fundido; tem a ver com o timing, a atenção aos detalhes e estar totalmente preparado para cada envio.
Contacte a Supro-Mfg
Com os seus três principais pontos fortes — um sistema de gestão em conformidade com a norma IATF 16949, uma seleção rigorosa de materiais e um sofisticado Conceção de moldes e controlo da produção em série — fundição sob pressão de zinco cumpre na perfeição os rigorosos requisitos da indústria dos veículos elétricos. Enquanto fabricante profissional de peças fundidas de zinco por injeção, a Supro MFG fornece produtos fiáveis soluções de fundição sob pressão de zinco para a indústria automóvel, através de uma gestão de ponta a ponta e da melhoria contínua.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina