
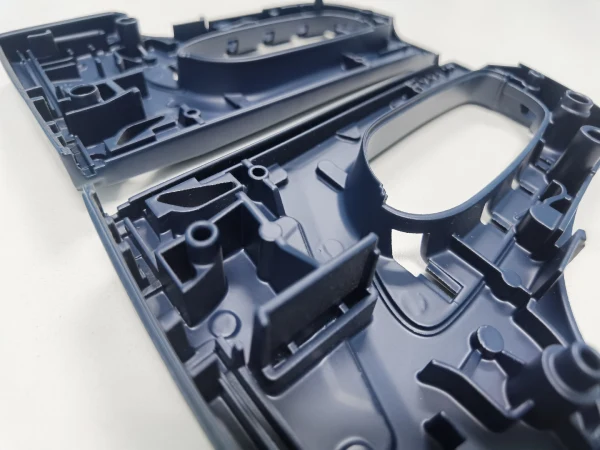
La calidad de un molde de fundición a presión de aluminio determina si la producción en gran volumen de piezas fundidas de aluminio puede mantener un rendimiento estable o si se verá afectada por altas tasas de desperdicio y frecuentes paros no programados. Los fabricantes de fundición a presión suelen enfrentar desafíos como ciclos de enfriamiento excesivamente largos, desperdicio causado por defectos de porosidad, fatiga térmica prematura de los moldes y fallas en la expulsión que interrumpen las líneas de producción automatizadas. Estas ineficiencias no solo merman las ganancias de la empresa, sino que también retrasan los plazos de entrega de los proyectos.
Orientado a la precisión diseño de moldes para fundición a presión de aluminio aborda estos problemas desde la fuente misma de la ingeniería. La gestión térmica optimizada puede acortar los tiempos de enfriamiento, los sistemas de colada diseñados científicamente eliminan la necesidad de un posprocesamiento secundario, y los de alta gama materiales para moldes reducir la necesidad de reparaciones de emergencia. Si en el diseño del molde se toman plenamente en cuenta los mecanismos de solidificación y la planificación del mantenimiento a largo plazo, se puede reducir significativamente mejorar los índices de utilización de los equipos y reducir de manera constante la producción unitaria costos.
Este artículo distingue entre la producción de fundición a presión de alta eficiencia y los modelos pasivos e ineficientes de operación y mantenimiento, al analizar cinco dimensiones fundamentales: selección del material del molde, estructuras de enfriamiento, diseño de sistemas de expulsión y mantenimiento predictivo. Ya sea que estés desarrollando un proceso de fundición a presión de aluminio a medida moho Ya sea que busque mejorar el rendimiento de los moldes existentes o no, este artículo ofrece orientación profesional para la selección de moldes y la optimización de su rendimiento, basada en datos reales de producción en masa.
Diseño de moldes para fundición a presión de aluminio: la base de la eficiencia en la producción
En la producción en masa de piezas fundidas de aluminio, la precisión del aluminio molde de fundición a presión El diseño puede acortar directamente los ciclos de producción, reducir las tasas de desperdicio y mantener la competitividad sostenida de una empresa en el mercado. En la siguiente sección se analizará el impacto de estrategias de diseño de moldes sobre el desempeño en materia de producción y operaciones desde dos perspectivas clave.
El vínculo fundamental entre la precisión de las herramientas y el tiempo de ciclo
El proceso de producción de fundición a presión consta de tres etapas: inyección, enfriamiento y expulsión. La etapa de enfriamiento es la fase central y también la que más tiempo lleva. Su eficiencia determina tanto la capacidad de producción como la vida útil del molde, y representa un desafío clave en la producción en masa de piezas de aluminio fundidas a presión. Los moldes de fundición a presión de aluminio diseñados con precisión cuentan con canales de enfriamiento dispuestos en un diseño conformado, en lugar de un simple patrón de cuadrícula, lo que puede mejorar significativamente la eficiencia de la disipación de calor y, al mismo tiempo, evitar la solidificación prematura del metal fundido.
Los datos de producción reales de Supro MFG muestran que un sistema de enfriamiento optimizado puede acortar el ciclo de producción en aproximadamente 30%, al tiempo que prolonga la vida útil de los moldes de fundición a presión de aluminio a más de 150,000 ciclos. Un diseño de enfriamiento con zonas bien definidas permite que las diferentes partes de la pieza fundida se solidifiquen a velocidades óptimas, eliminando tiempos de espera innecesarios.
Por lo tanto, los ingenieros de diseño de moldes para fundición a presión de aluminio deben planificar el sistema de enfriamiento de acuerdo con las rigurosas normas que se aplican al diseño de la estructura de la cavidad. La eficiencia de la gestión térmica puede mejorarse mediante estrategias de optimización, como el diseño conformativo y la zonificación precisa. En escenarios de producción en masa de gran volumen, los beneficios económicos de estas optimizaciones de diseño se traducen en aumentos exponenciales de la capacidad de producción y en ahorros de costos con cada ciclo diario de fundición a presión, lo que lo convierte en una medida clave para que las empresas mejoren su competitividad.
Optimización de la geometría de los moldes personalizados de fundición a presión de aluminio para un llenado más rápido
El diseño del canal de fundición determina si el aluminio fundido puede llenar rápidamente las zonas más alejadas de la cavidad del molde antes de que ocurra una solidificación prematura. En los moldes personalizados para fundición a presión de aluminio, un sistema de canales aerodinámico con una sección transversal equilibrada y un mínimo de curvas permite un llenado laminar, lo que reduce la formación de gas atrapado e inclusiones de óxido. Por el contrario, los canales de alimentación con dimensiones inadecuadas o los recorridos con curvas excesivas crean resistencia al flujo e inducen una turbulencia excesiva. El flujo turbulento arrastra gas, formando defectos de porosidad que, en última instancia, dan lugar a piezas de fundición de desecho.
La selección adecuada de los materiales para los moldes de fundición a presión de aluminio (como el acero para moldes H13, que ofrece una buena conductividad térmica) también puede ayudar a mantener una temperatura estable en la superficie del molde durante todo el proceso de inyección, mejorando así la fluidez del flujo del metal fundido. En combinación con la optimización de los canales basada en simulación, los fabricantes pueden realizar simulaciones y optimizaciones de dinámica de fluidos antes de mecanizar el acero para moldes de fundición a presión de aluminio, lo que reduce los costos asociados con las pruebas repetidas de los moldes y las tasas de desperdicio, al tiempo que mejora la eficiencia de la producción.
Selección de material de primera calidad para moldes de fundición a presión de aluminio con el fin de minimizar el tiempo de inactividad
La selección del molde Los materiales determinan cuántos productos de fundición a presión puede producir una planta de aluminio el molde de fundición a presión puede producir antes de que la producción se vea interrumpida por paros no programados por mantenimiento. En el caso de las plantas de fundición a presión que producen en masa componentes automotrices e industriales, la elección adecuada de los materiales del molde puede acercar el ciclo de producción real al objetivo teórico de diseño.
Por qué los aceros H13 y Dievar son esenciales para el moldeo de gran volumen
Para todos los moldes de fundición a presión de aluminio que operan bajo condiciones de ciclos continuos de alta presión, el desempeño del material determina el tiempo de operatividad del equipo. Los aceros para moldes H13 y Dievar ofrecen una conductividad térmica muy superior a la de los aceros para moldes comunes; su mayor conductividad térmica acelera la transferencia de calor del aluminio fundido, lo que mejora de manera efectiva la eficiencia de la disipación de calor. Según los datos de medición in situ de Supro MFG, los moldes de fundición a presión de aluminio fabricados con estos aceros de alta calidad pueden reducir los tiempos de enfriamiento y reposo en aproximadamente un 15%–20%, lo que optimiza significativamente los tiempos de los ciclos de producción.
Más importante aún, los aceros de alta calidad, como el H13 y el acero para moldes Dievar, cuentan con una excelente resistencia al agrietamiento térmico y al agrietamiento macroscópico, lo que reduce los tiempos de inactividad por mantenimiento no programado. La selección de materiales de alta gama para moldes de fundición a presión de aluminio no representa un costo adicional, sino que es la forma más directa de garantizar una tasa de operación estable.
El impacto de la gestión térmica en los moldes de fundición a presión de aluminio
Una gestión térmica eficaz determina la uniformidad y la velocidad de disipación del calor en los moldes de fundición a presión de aluminio. Una distribución desigual de la temperatura en el molde puede provocar fácilmente puntos calientes localizados, lo que no solo acelera el envejecimiento del material del molde y agrava el daño por fatiga térmica, sino que también prolonga los tiempos de enfriamiento y mantenimiento de la temperatura, así como el tiempo de solidificación de las piezas fundidas, lo que a su vez ralentiza el ciclo de producción. Los canales de enfriamiento tradicionales con perforaciones rectas provocan una disipación desigual del calor y tienen dificultades para cumplir con los requisitos de la producción en masa, mientras que los canales de enfriamiento integrados con precisión ofrecen una solución eficaz a este problema.
En el caso de los moldes personalizados para fundición a presión de aluminio, los canales de enfriamiento conformados —ya sean mecanizados o producidos mediante manufactura aditiva— pueden diseñarse para que sigan de cerca los contornos de la cavidad a una distancia de 8 a 12 mm de la superficie de la misma. En comparación con los canales de agua tradicionales perforados en línea recta, este enfoque puede reducir las temperaturas máximas del molde entre 40 y 60 °C. Para la producción de gran volumen de piezas de aluminio fundido a presión, la gestión térmica de precisión no es una mejora opcional, sino una garantía fundamental de una capacidad de producción estable.
Al seleccionar las opciones de producción, la combinación de materiales de alta calidad para moldes de fundición a presión de aluminio con diseños inteligentes de estructuras de enfriamiento permite lograr un alto tiempo de operatividad de los moldes y una capacidad de producción estable y controlable.
Mejora del moldeo por fundición a presión de aluminio mediante sistemas avanzados de entrada de material
Además de la selección del material del molde y el control térmico, el sistema de entrada de material y el sistema de expulsión de fundición a presión de aluminio Los moldes también afectan el rendimiento en la primera pasada y la estabilidad de los ciclos de producción. El diseño científico de los sistema de control de acceso y la disposición precisa de los pasadores de expulsión son factores técnicos clave para lograr “bajas tasas de desperdicio, alto rendimiento y funcionamiento estable” en la producción en masa.
Reducción de la porosidad y las rebabas mediante un diseño científico de la compuerta
El sistema de canalización es el componente central de un molde de fundición a presión de aluminio que controla el llenado de metal y la ventilación de gases; la racionalidad de su diseño influye directamente en la calidad de la fundición y la eficiencia de la producción. La colocación adecuada de canales de desbordamiento especializados y canales de ventilación asistidos por vacío en la zona terminal de llenado permite capturar el aluminio fundido de la parte frontal fría —que suele contener inclusiones de óxido— y proporcionar una vía de ventilación de baja resistencia para el gas atrapado en la cavidad. Si estas estructuras no se incluyen en el diseño del molde de fundición a presión de aluminio, la tasa de porosidad de las piezas fundidas aumentará significativamente y es probable que se formen rebabas a lo largo de la línea de separación, lo que incrementará la carga de trabajo para los procesos posteriores de recorte y mecanizado.
Los datos de producción proporcionados por un cliente de Supro del sector de la fabricación de soportes para la industria automotriz corroboran estos hallazgos. Al incorporar canales de desagüe mecanizados con precisión en los moldes existentes de aluminio fundido a presión, la tasa de desechos debida a la porosidad se redujo de 8,3% a 1,7%; la generación de rebabas se redujo en 54%, y 62% de piezas fundidas ya no requirieron desbarbado secundario.
En la producción a gran escala de piezas de aluminio fundido a presión, una entrada de fundición diseñada científicamente con suficiente capacidad de desbordamiento puede reducir directamente los costos de posprocesamiento por unidad y mejorar el rendimiento en la primera pasada. Al planificar adecuadamente las estructuras de ventilación durante la fase de diseño del molde de fundición a presión de aluminio, la inversión puede recuperarse en la primera semana de producción.
Simplificación de los mecanismos de expulsión para lograr una estabilidad constante del ciclo
La estabilidad de la expulsión es un factor clave que determina el tiempo de operación y la estabilidad de la producción en masa de las líneas automatizadas de fundición a presión de aluminio. En los moldes de fundición a presión de aluminio con estructuras complejas, una disposición inadecuada de los pasadores de expulsión puede generar fácilmente momentos flectores adicionales durante el desmoldeado, lo que tiene una alta probabilidad de causar deformaciones en las áreas de nervaduras de paredes delgadas y en las cavidades profundas. Esto no solo requiere intervención manual para la reelaboración, sino que incluso puede resultar en piezas de desecho, lo que afecta gravemente los tiempos de ciclo de producción y la eficiencia.
En el caso de los moldes para fundición a presión de aluminio, la solución fundamental a este problema consiste en optimizar la disposición de los pasadores eyectores en función de la rigidez de solidificación local de la pieza fundida. Al aumentar la densidad de los pasadores eyectores en las zonas donde la contracción por enfriamiento afecta al núcleo, se logra una distribución uniforme de la fuerza durante el desmoldeado. La experiencia práctica de los clientes de Supro en el sector de la fabricación de gabinetes electrónicos muestra que, tras optimizar la disposición de los pasadores de expulsión, la tasa de desechos debido a la deformación de las piezas se redujo de 6,81 TP3T a 1,21 TP3T, y las fluctuaciones de ciclo a ciclo en la fuerza de expulsión se redujeron en un 63%, lo que disminuyó significativamente el tiempo de inactividad no planeado causado por el pegado de las piezas fundidas.
Un sistema de expulsión simplificado y bien equilibrado garantiza que los moldes de fundición a presión de aluminio mantengan un rendimiento estable en cada ciclo durante la producción de gran volumen. Invertir en una disposición precisa de los pasadores de expulsión durante la fase de diseño del molde de fundición a presión de aluminio puede eliminar la necesidad de reTrabajos en los procesos posteriores y garantizar el funcionamiento fluido de las líneas de producción automatizadas.
Mantenimiento y vida útil de los moldes personalizados para fundición a presión de aluminio
Incluso para los personalizados moldes para fundición a presión de aluminio diseñados y, aunque se fabrican siguiendo los más altos estándares, el mantenimiento diario es esencial para mantener la eficiencia de la producción a lo largo de todo su ciclo de vida. Sin él, pueden surgir problemas como paros inesperados, retrasos en los proyectos y fallas prematuras de los moldes. Dos estrategias clave —el mantenimiento predictivo y el tratamiento de superficies de alta calidad— pueden garantizar ciclos de producción estables, al tiempo que prolongan de manera directa y eficaz la vida útil vida útil del aluminio moldes para fundición a presión.
Estrategias de mantenimiento predictivo para moldes de aluminio fundido a presión
El establecimiento de un programa estandarizado de mantenimiento predictivo para los moldes de aluminio fundido a presión puede ayudar a prevenir de manera proactiva diversos tipos de fallas prematuras y a evitar retrasos en los proyectos causados por dichas fallas. Entre las medidas específicas se incluyen inspecciones semanales con imágenes térmicas infrarrojas, el monitoreo del contador de ciclos y el reemplazo periódico de los pasadores de expulsión.
Según datos reales de pruebas realizadas por los clientes de Supro, tras implementar estas normas de mantenimiento, 12 juegos de moldes de fundición a presión de aluminio completaron 150,000 ciclos de producción con una reducción de 68% en el tiempo de inactividad no planificado. Además, esto evitó dos incidentes de paros totales de la línea de producción —cada uno con una duración de tres días— que se habrían producido a causa de grietas térmicas no detectadas. La intervención temprana para abordar las grietas ayuda a preservar la integridad estructural de los moldes y garantiza que los calendarios de producción se mantengan según lo previsto.
En el ámbito de los moldes personalizados para fundición a presión de aluminio, contar con un sistema de mantenimiento sólido no es, en absoluto, un extra opcional; por el contrario, es la garantía fundamental para mantener una capacidad de producción controlable y evitar retrasos significativos.
Tratamientos superficiales: mejora de la eficiencia de desmoldeo y del acabado superficial
El tratamiento de superficies es un paso fundamental para mejorar la capacidad de producción y la calidad de las piezas fundidas de aluminio. Los moldes de fundición a presión de aluminio sin tratar son propensos a problemas como una alta presión de desmoldeo y la necesidad de lubricación frecuente, lo que limita la eficiencia de la producción y afecta la uniformidad del aspecto de las piezas fundidas.
La solución radica en adoptar procesos adecuados de tratamiento de superficies: los recubrimientos por deposición física de vapor (PVD) forman una capa antiadherente entre la cavidad del molde y el aluminio fundido, mientras que la nitruración puede aumentar la dureza superficial a 1100–1300 HV. Según los datos de los clientes, los moldes de aluminio fundido a presión tratados con recubrimientos de deposición física de vapor (PVD) experimentaron una reducción de 35% en la fuerza de desmoldeo a lo largo de 120 000 ciclos de moldeo, al tiempo que se eliminaron por completo el pegado y la soldadura del molde. Tras el tratamiento de nitruración, los pasadores eyectores del núcleo mostraron una reducción del desgaste abrasivo de 52%, y su vida útil se extendió de 80 000 ciclos a más de 150 000 ciclos.
Independientemente del material utilizado para el molde de fundición a presión de aluminio, la selección del proceso de tratamiento de superficie adecuado puede reducir el tiempo necesario para cada operación de desmoldeo, lo que da como resultado piezas fundidas más lisas y de calidad más consistente, mejorando así tanto la capacidad de producción como la calidad del producto desde el origen.
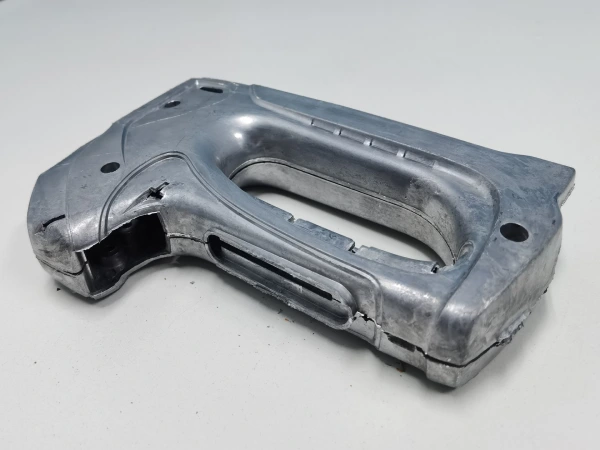
Por qué Supro MFG se destaca en soluciones de moldes para fundición a presión de aluminio de alta eficiencia
Para cada molde personalizado de fundición a presión de aluminio, Supro MFG incorpora un diseño de ingeniería riguroso, una validación basada en simulaciones y un sistema de gestión de proyectos eficiente y flexible. Aprovechando nuestro servicio integral y la simulación del flujo en el molde, nosotros prevenir de manera proactiva los defectos de moldeo, acortar los ciclos de iteración de los moldes de prueba y reducir los tiempos de entrega. También ofrecemos molde personalizado soluciones adaptadas a tus necesidades, con evaluaciones profesionales rápidas y cotizaciones precisas.
Ingeniería integral: desde la fundición de prototipos metálicos hasta la producción en masa
Supro MFG ofrece un sistema de servicio integral. Al incorporar la tecnología MFA en el diseño de moldes para fundición a presión de aluminio, brindamos apoyo de principio a fin, desde la evaluación de prototipos hasta la entrega de la producción en masa.
Al utilizar el análisis de flujo de moldes (MFA) para simular el flujo del aluminio fundido, el aire atrapado y los gradientes de temperatura antes del mecanizado del molde, podemos prevenir de manera proactiva defectos como la porosidad, las costadas frías y el llenado insuficiente, logrando una tasa de eliminación de defectos de hasta 90%. Con base en un análisis de 24 proyectos de producción en masa, el análisis de flujo de moldes optimizó el diseño de los moldes de fundición a presión de aluminio, lo que resultó en una reducción de 78% en el número de iteraciones de prueba de los moldes y una reducción de 22 días en el tiempo de entrega promedio. Este enfoque no solo evita problemas inesperados durante la producción en masa, sino que también ayuda a los clientes a acortar su tiempo de lanzamiento al mercado y a alcanzar la rentabilidad más rápidamente.
Solicita una cotización profesional para tu próximo proyecto de herramientas a la medida
Toda producción de fundición a presión de aluminio de alta eficiencia comienza con un molde diseñado por profesionales. Supro MFG ofrece soluciones personalizadas de moldes para fundición a presión de aluminio basadas en el diseño del producto del cliente, el volumen de producción anual y los requisitos de los materiales de aleación, incluyendo recomendaciones sobre los materiales del molde, la planificación del sistema de enfriamiento y las estimaciones del ciclo de producción.
Solo tiene que enviarnos sus planos CAD o los planos de las piezas para recibir una evaluación técnica profesional en un plazo de 48 horas. Póngase en contacto con nosotros para recibir una cotización precisa y que cumpla con los requisitos.
Comuníquese con Supro-Mfg
El diseño de precisión, los materiales de alta calidad, el sistema de alimentación diseñado científicamente, el mecanismo de expulsión simplificado y el mantenimiento predictivo de fundición a presión de aluminio Los moldes forman, en conjunto, un ciclo técnico completo y cerrado que permite una producción eficiente de fundición a presión. Elegir los servicios integrales de ingeniería de Supro MFG garantiza una capacidad de producción estable y un costo a largo plazo ventajas desde el momento en que sale del molde etapa de diseño.
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português de Angola
 Русский
 Español de Argentina